Úhel šroubovice
Vyšší úhly šroubovice 45° až 60° zajišťují plynulý, střižný řez a vysokou kvalitu povrchu u tvárných kovů, jako je hliník. Standardní úhly šroubovice 30° až 35° maximalizují pevnost břitu při frézování oceli a litiny.
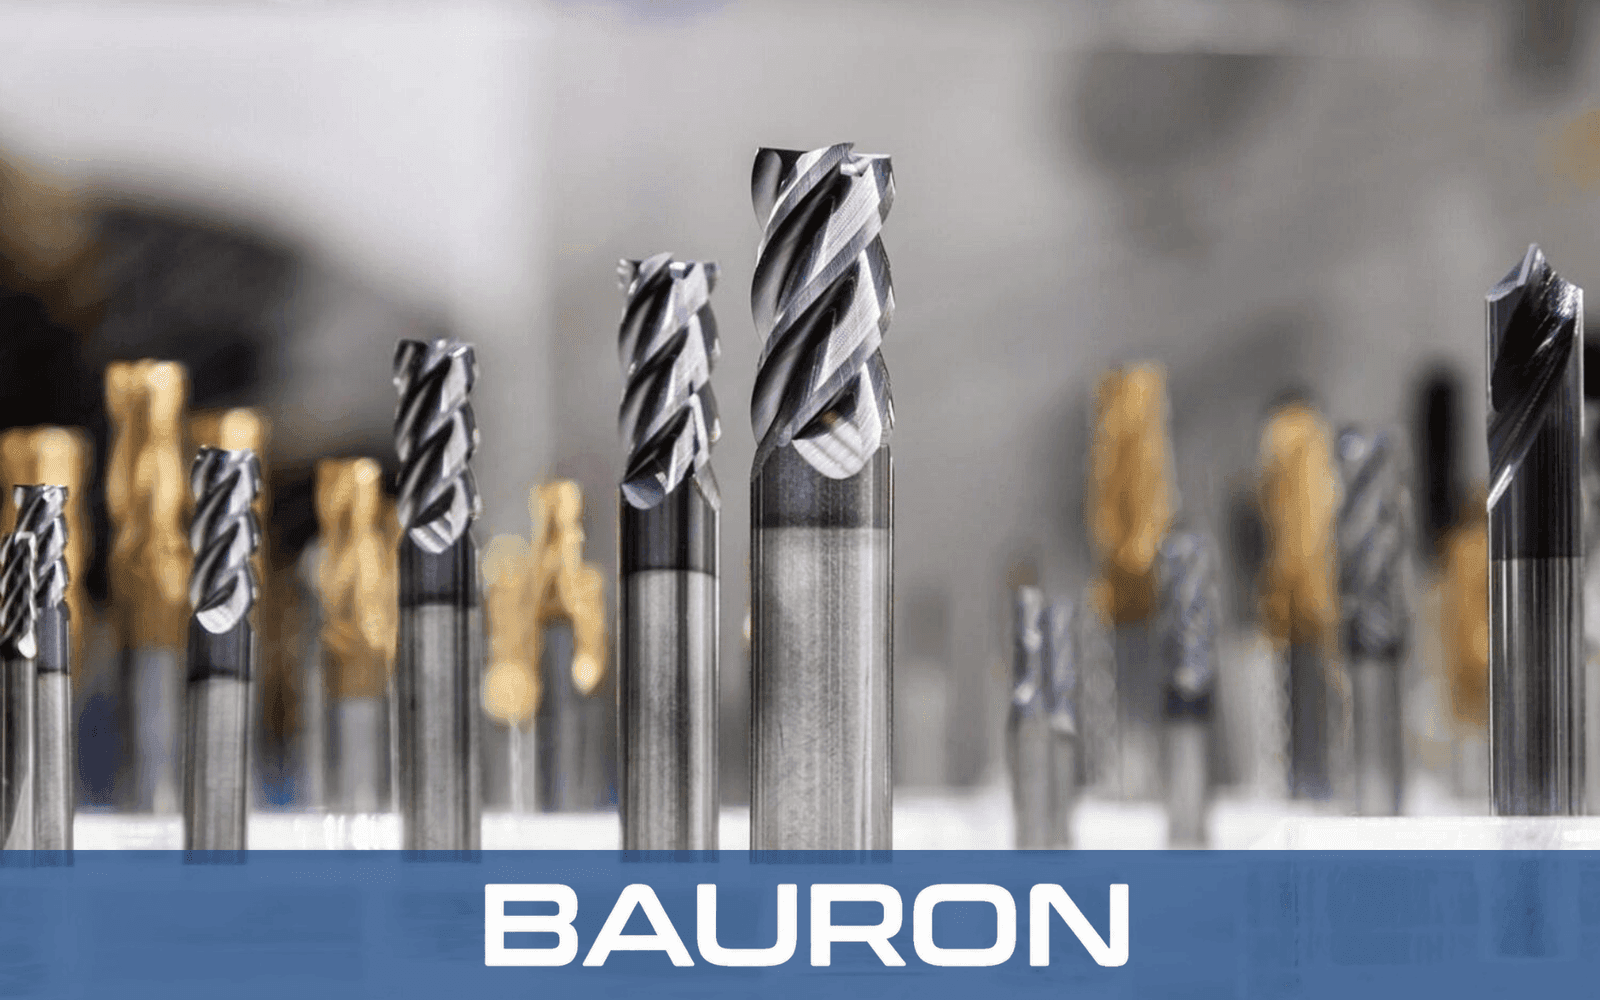
Tento technický průvodce podrobně popisuje základní zásady konstrukce řezných nástrojů u stopkových fréz, volbu geometrie drážek a konstrukci zakázkových nástrojů pro vysoce výkonné CNC frézování.
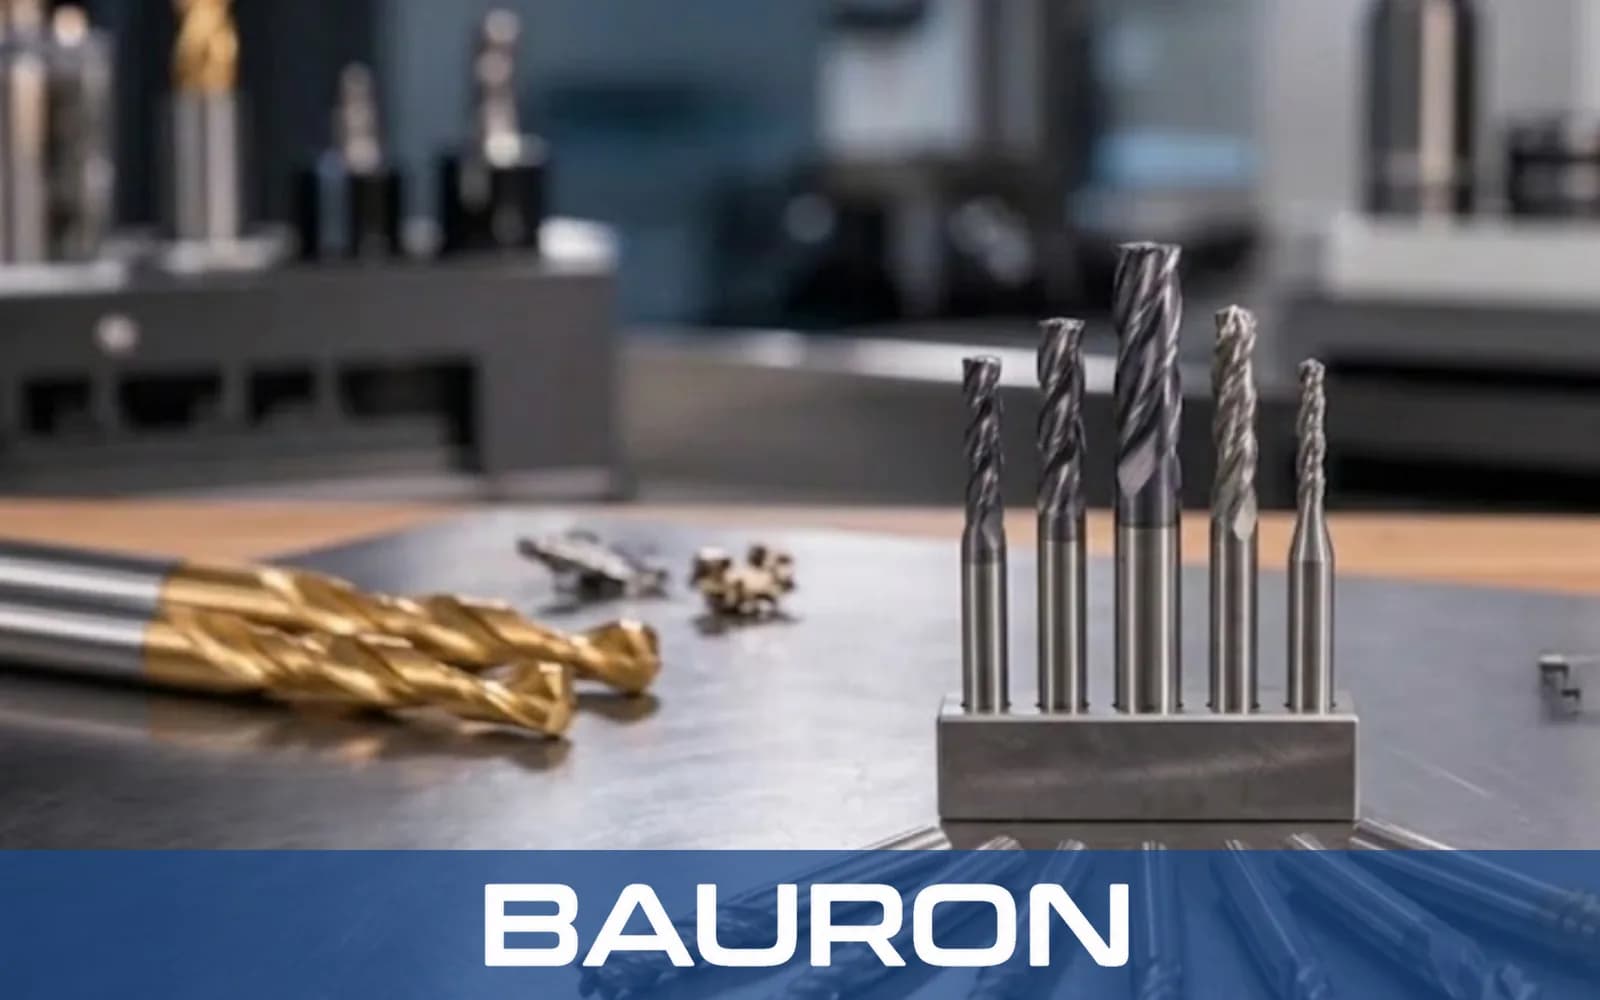
Optimalizace konstrukce stopkové frézy je zásadní pro stabilní odvod třísek, vynikající kvalitu povrchu a maximální životnost nástroje v různých materiálech obrobků. Moderní CNC frézovací nástroje musí vyvážit pevnost břitu s prostorem pro třísky, tuhostí jádra a odvodem tepla. Pochopení vzájemného působení geometrických proměnných umožňuje inženýrům a obsluze strojů vybrat nebo navrhnout stopkové frézy pro konkrétní obráběcí sestavy.
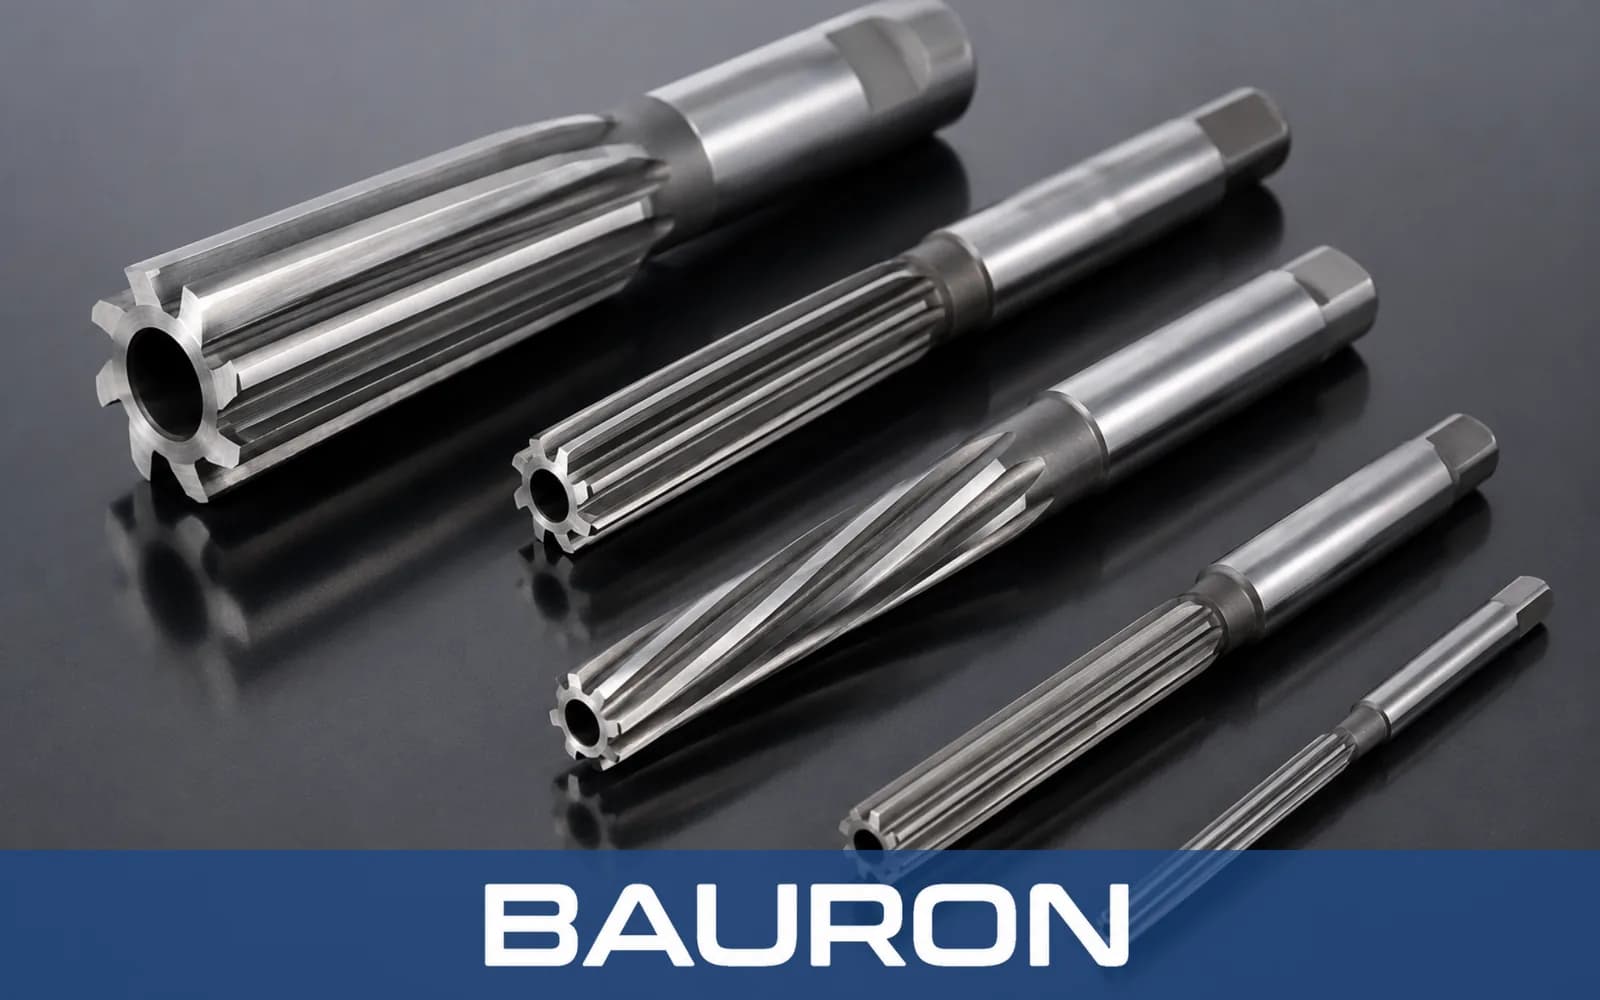
Vyšší úhly šroubovice 45° až 60° zajišťují plynulý, střižný řez a vysokou kvalitu povrchu u tvárných kovů, jako je hliník. Standardní úhly šroubovice 30° až 35° maximalizují pevnost břitu při frézování oceli a litiny.
Dvou- a třídrážkové nástroje poskytují u měkkých materiálů velké prostory pro třísky. Čtyřdrážkové až vícedrážkové konstrukce zvyšují tuhost jádra nástroje a rychlost posuvu při profilování tvrdých slitin.
Pozitivní úhly čela snižují řezné síly a vývin tepla. Primární a sekundární fazetky hřbetu chrání řezný břit před třecím opotřebením a průhybem.
Čtvercové, rádiusové a kulové profily slouží různým operacím. Rohové rádiusy zpevňují zranitelnou špičku frézy proti vylamování, zatímco kulové stopkové frézy umožňují 3D obrábění volných tvarů.
Harmonické vibrace a chvění zhoršují kvalitu povrchu dílu i řezné hrany. Moderní konstrukce frézovacích nástrojů využívá geometrické prvky, které při vysokorychlostním řezání narušují harmonické frekvence.
Nerovnoměrná rozteč mezi drážkami přerušuje opakované řezné rázy a potlačuje harmonické chvění.
Změna úhlu šroubovice po délce drážky narušuje rezonanční zpětnou vazbu a umožňuje větší axiální hloubky řezu.
Kuželovité zvětšování průměru jádra směrem ke stopce zvyšuje dynamickou tuhost nástroje bez ztráty prostoru pro třísky na špičce.
Používejte velmi ostré břity, vysoké pozitivní úhly čela a dvě až tři zrcadlově leštěné otevřené drážky, které zabraňují pěchování třísek a jejich navařování na břit.
Čtyř- až pětidrážkové karbidové stopkové frézy s proměnlivou roztečí, velkým radiálním úhlem hřbetu a žáruvzdornými povlaky PVD odolávají extrémnímu řeznému teplu.
Silná jádra, negativní nebo neutrální úprava čela a mikrohonované řezné břity pohlcují silné rázy.
Speciální kompresní drážky nebo diamantové rýhování ve stylu rotačních pilníků čistě stříhají abrazivní vlákna bez delaminace vrstev.
Bauron Precision Tools vyrábí celé spektrum frézovacích geometrií rozdělených podle aplikace. Každé schéma kategorie níže je doplněno konkrétními typy fréz, které do ní patří.
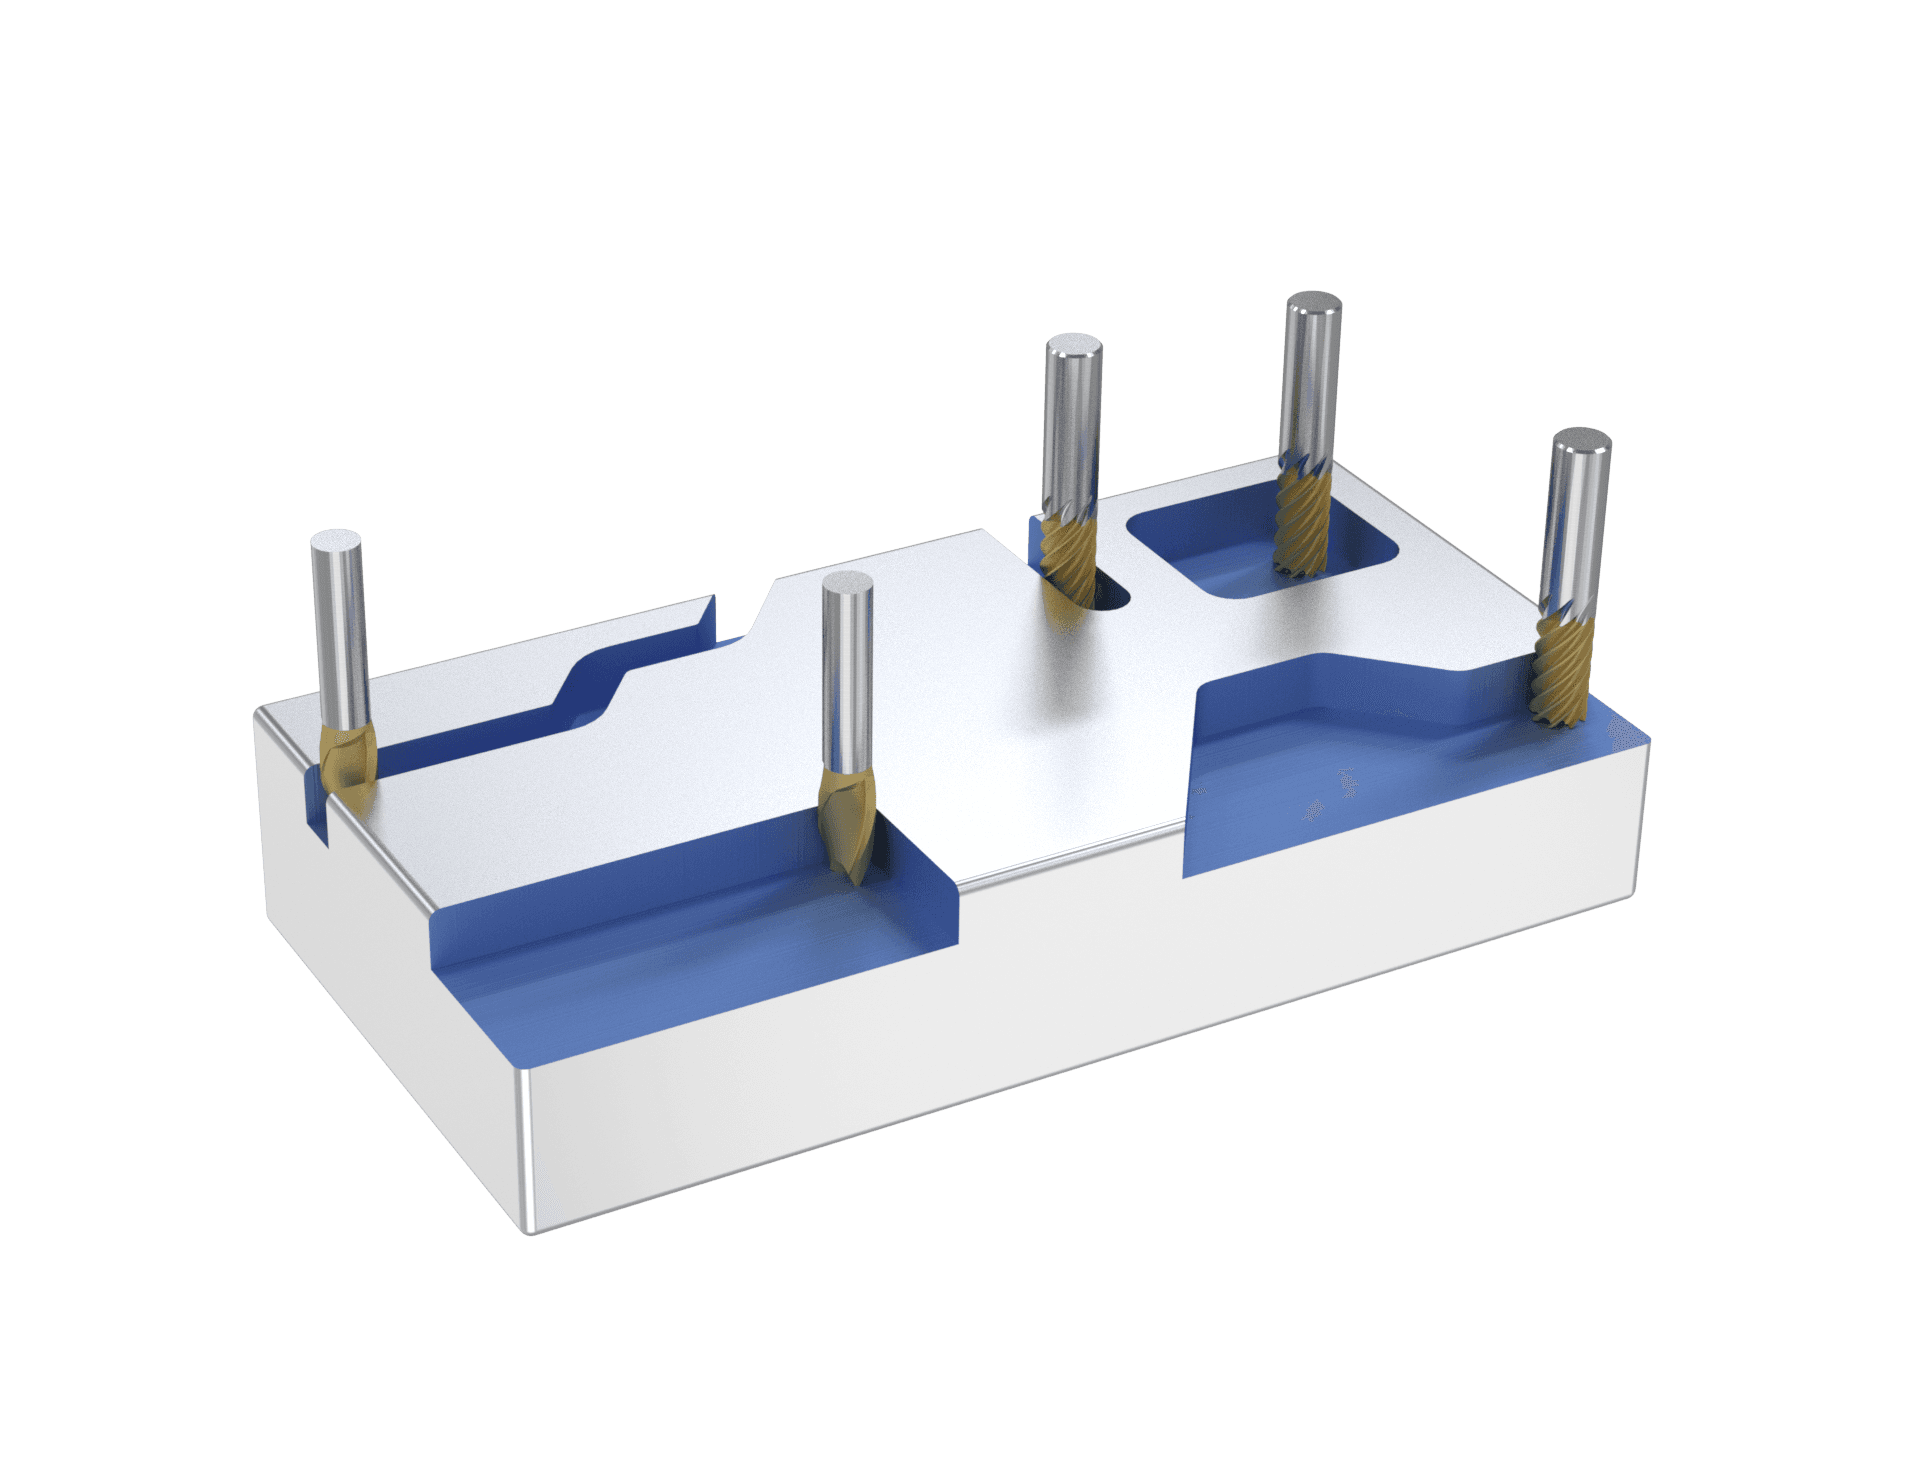
Standardní frézy pro běžné frézování, řezání a tvarování.
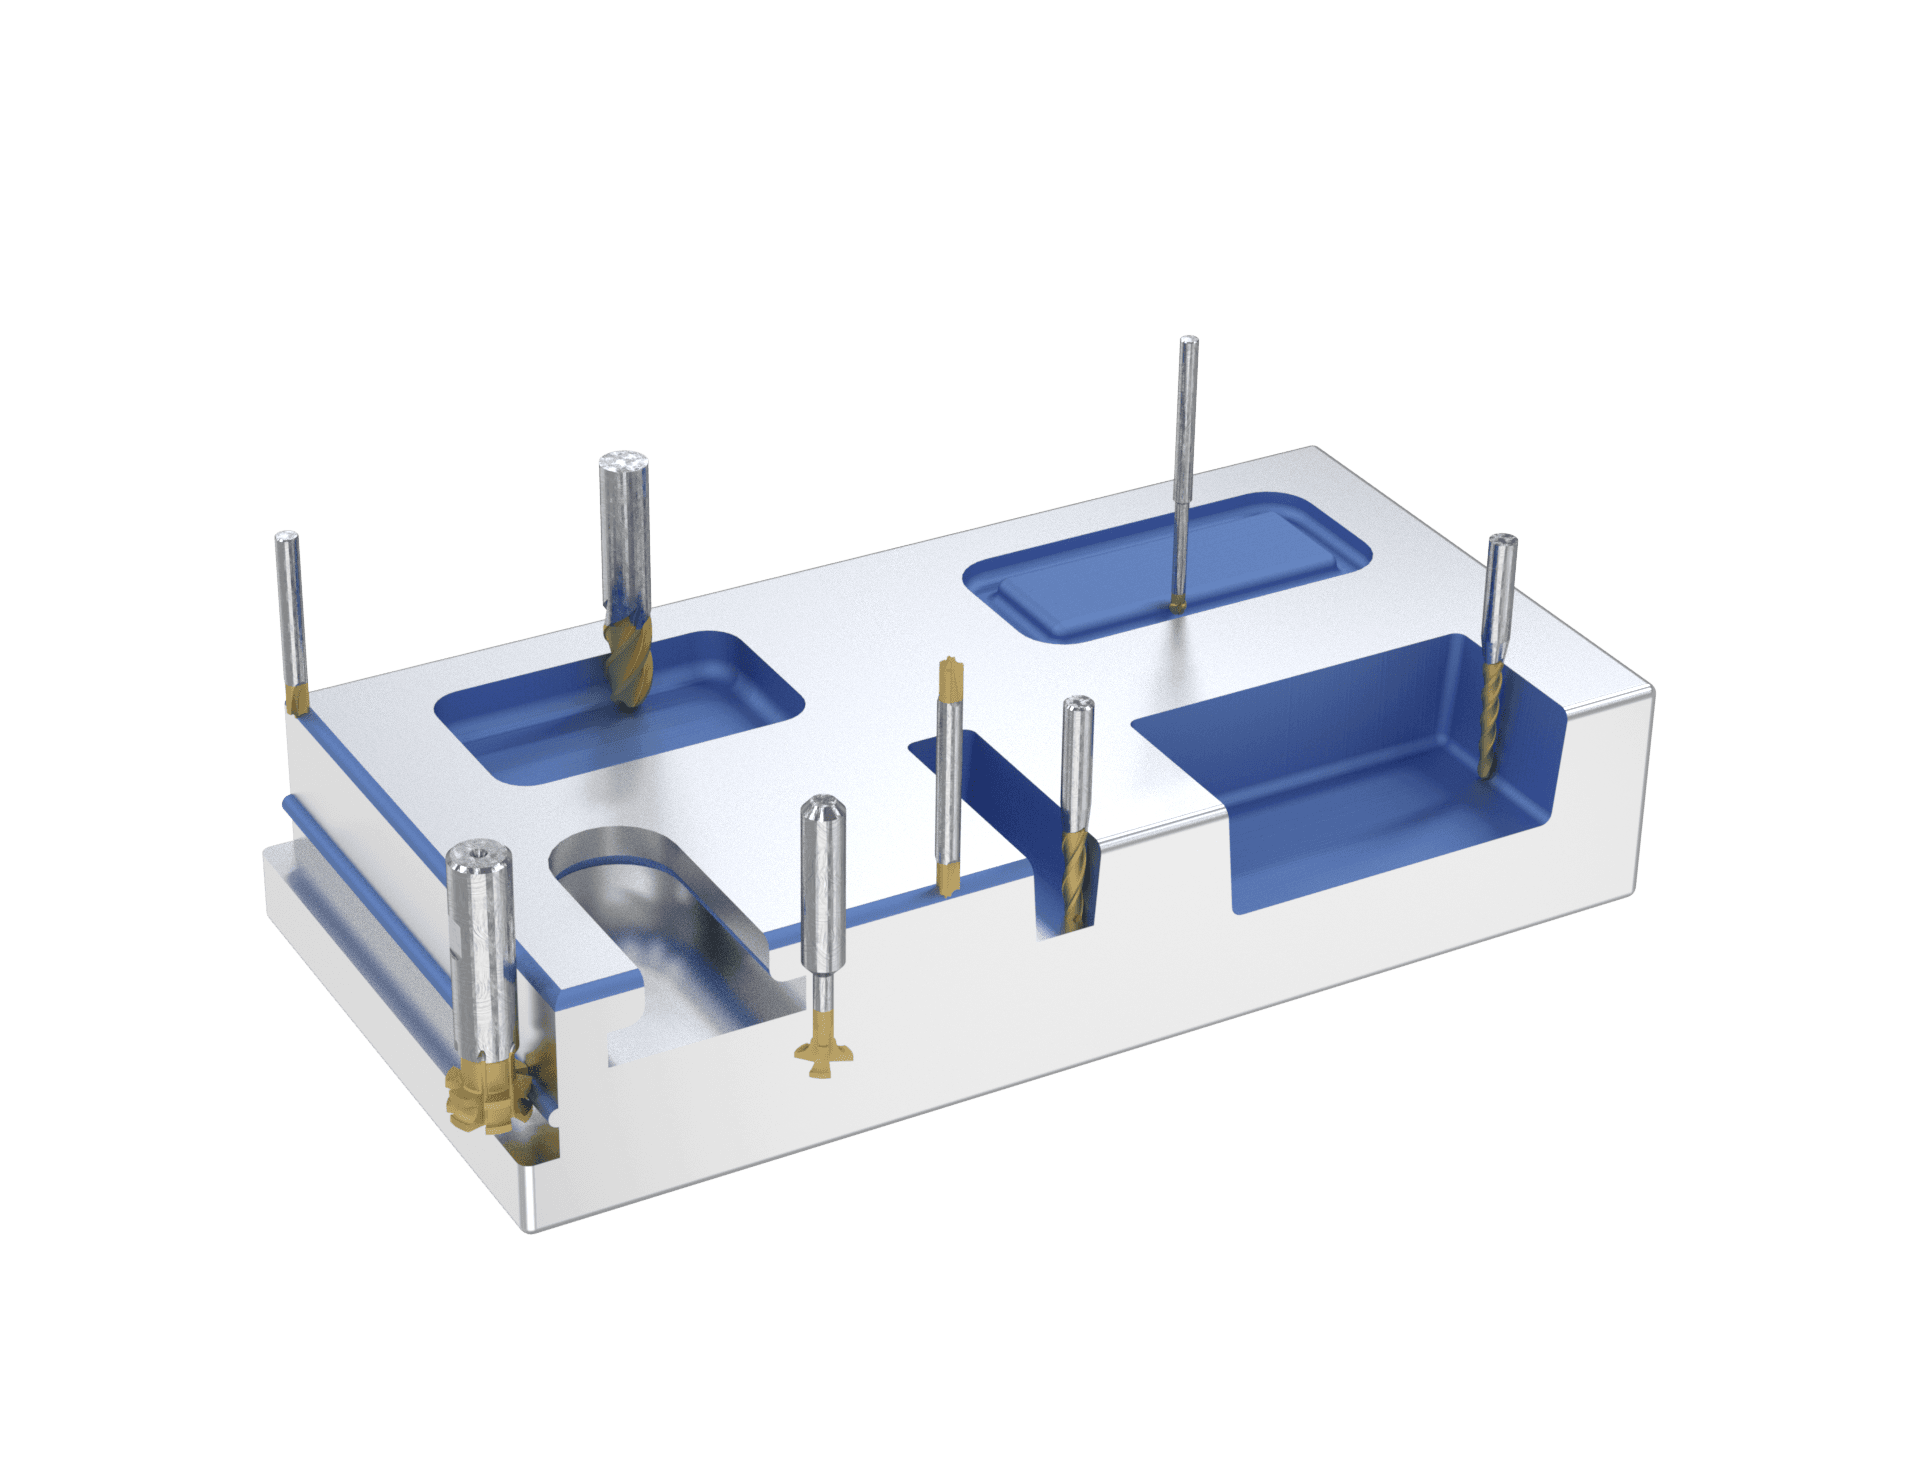
Rádiusové a kuželové geometrie pro tvarování 3D ploch a profilů.
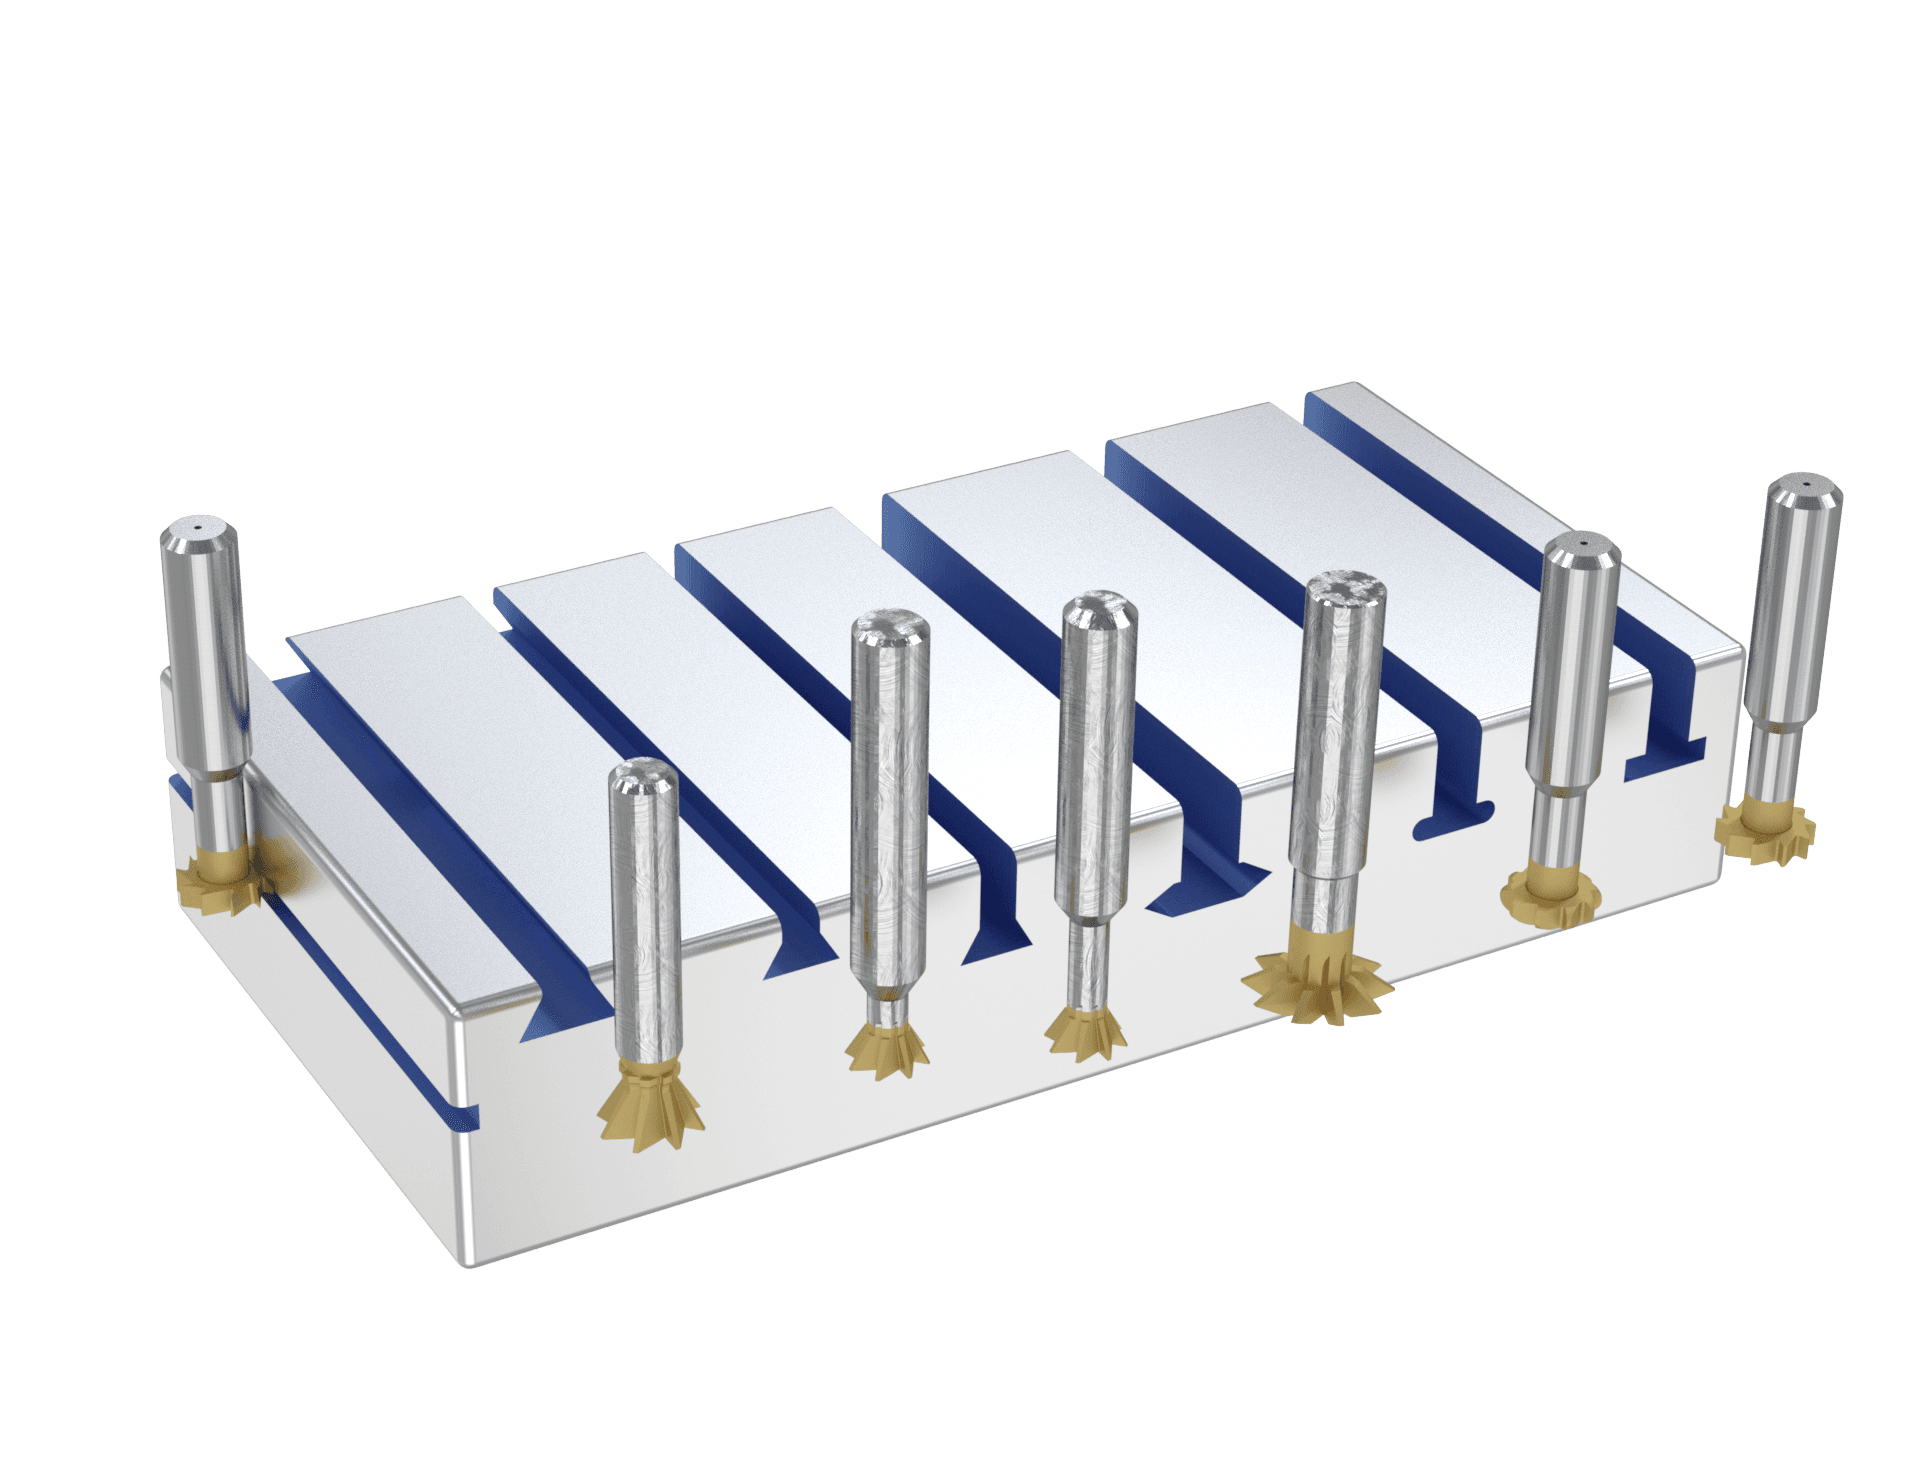
Rybinové, úhlové a drážkovací frézy na pera pro drážky a zápichy.
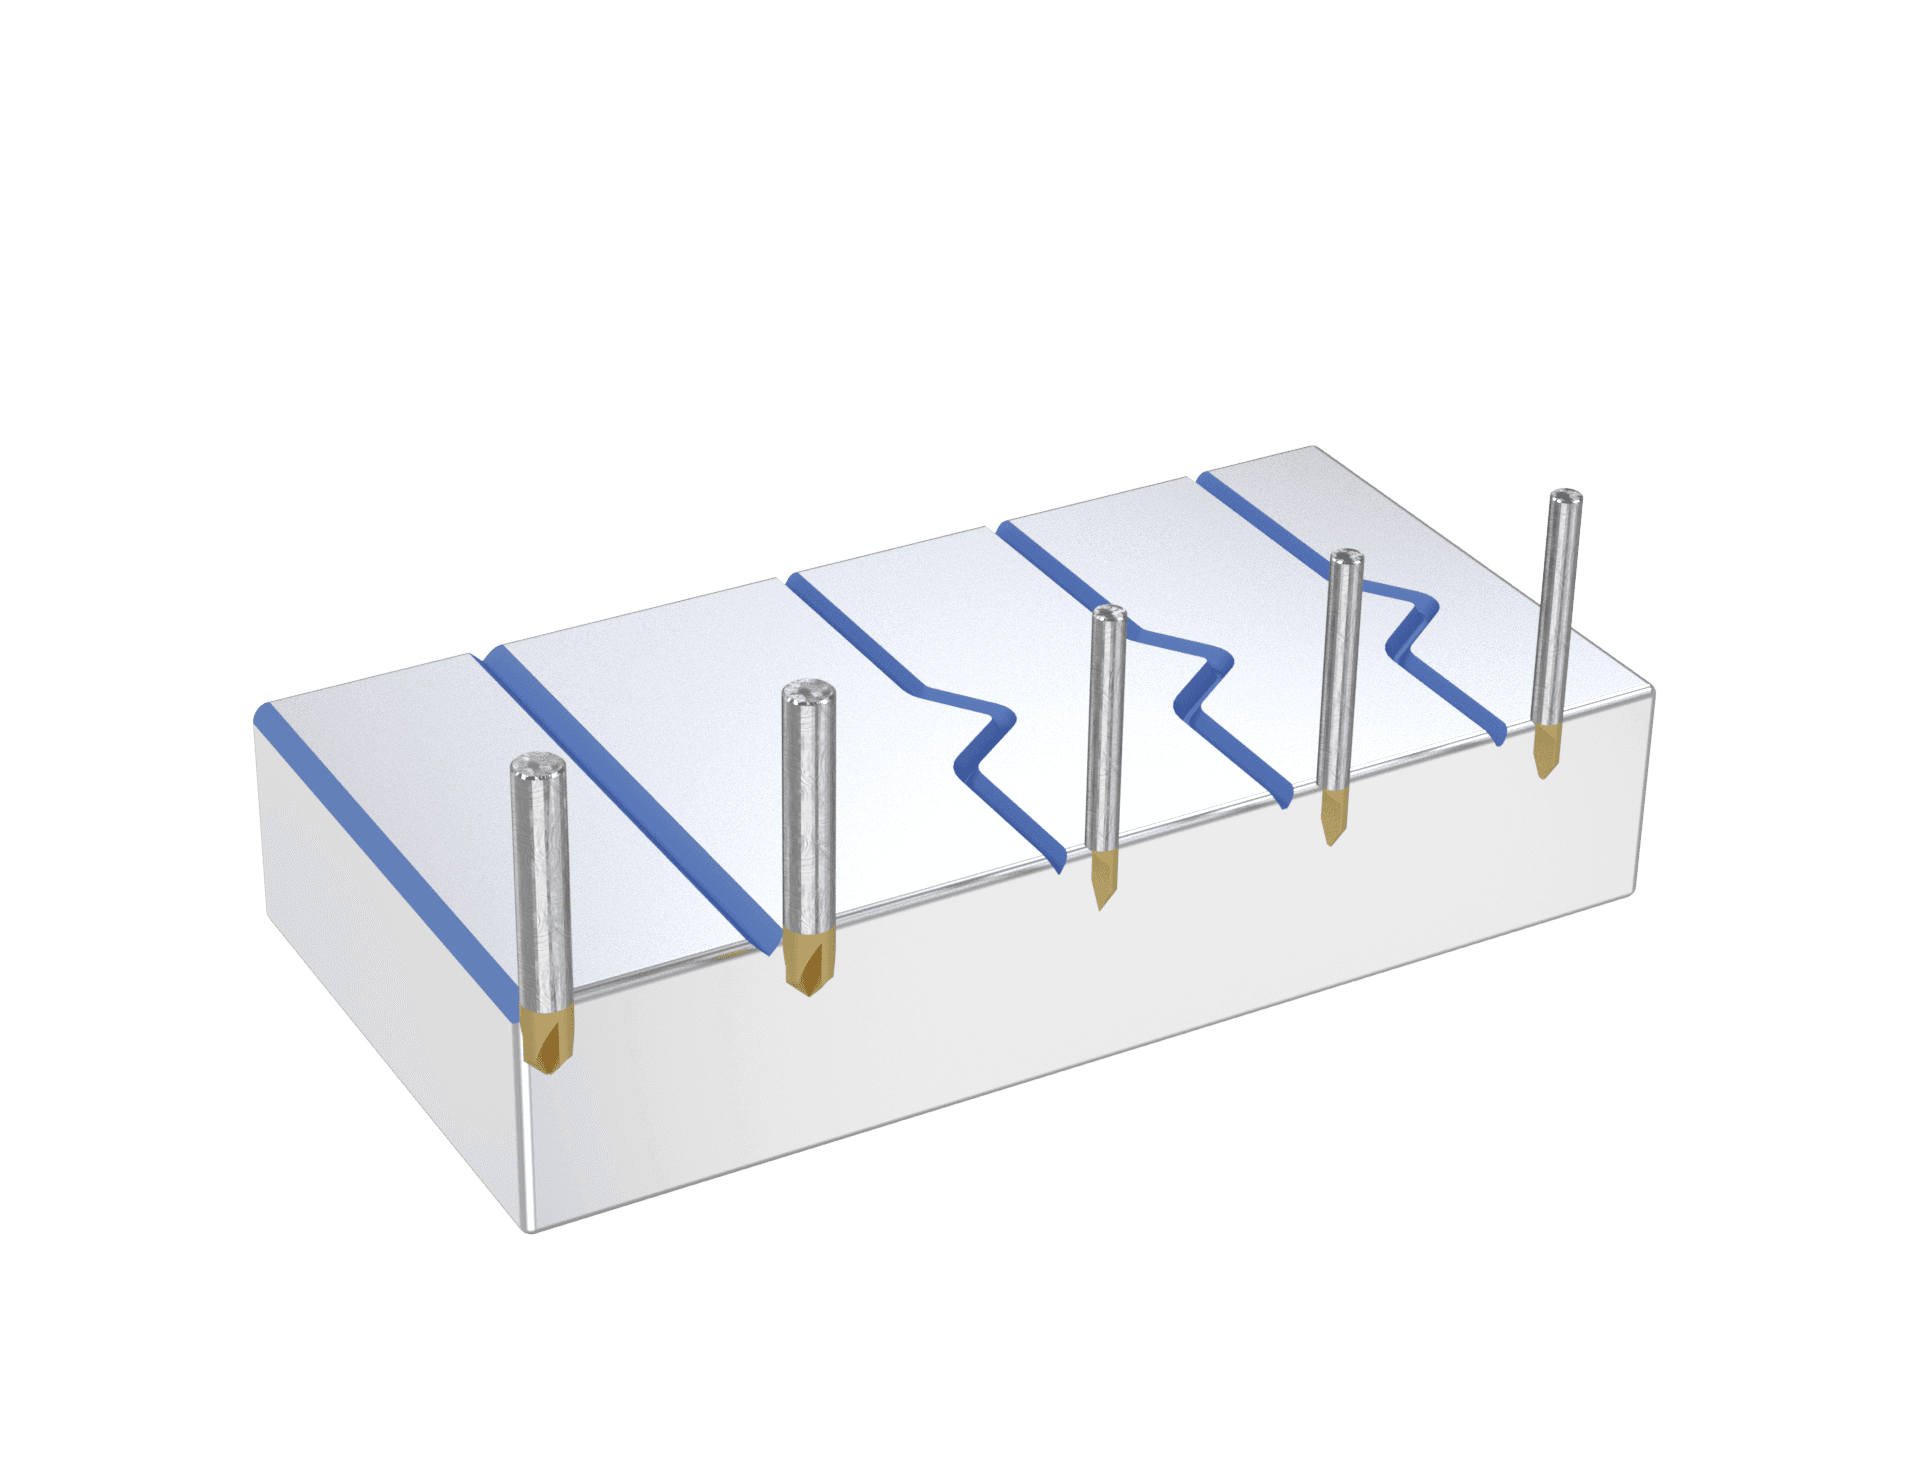
Špičaté a rádiusové hroty pro srážení hran, gravírování a jemné detaily.
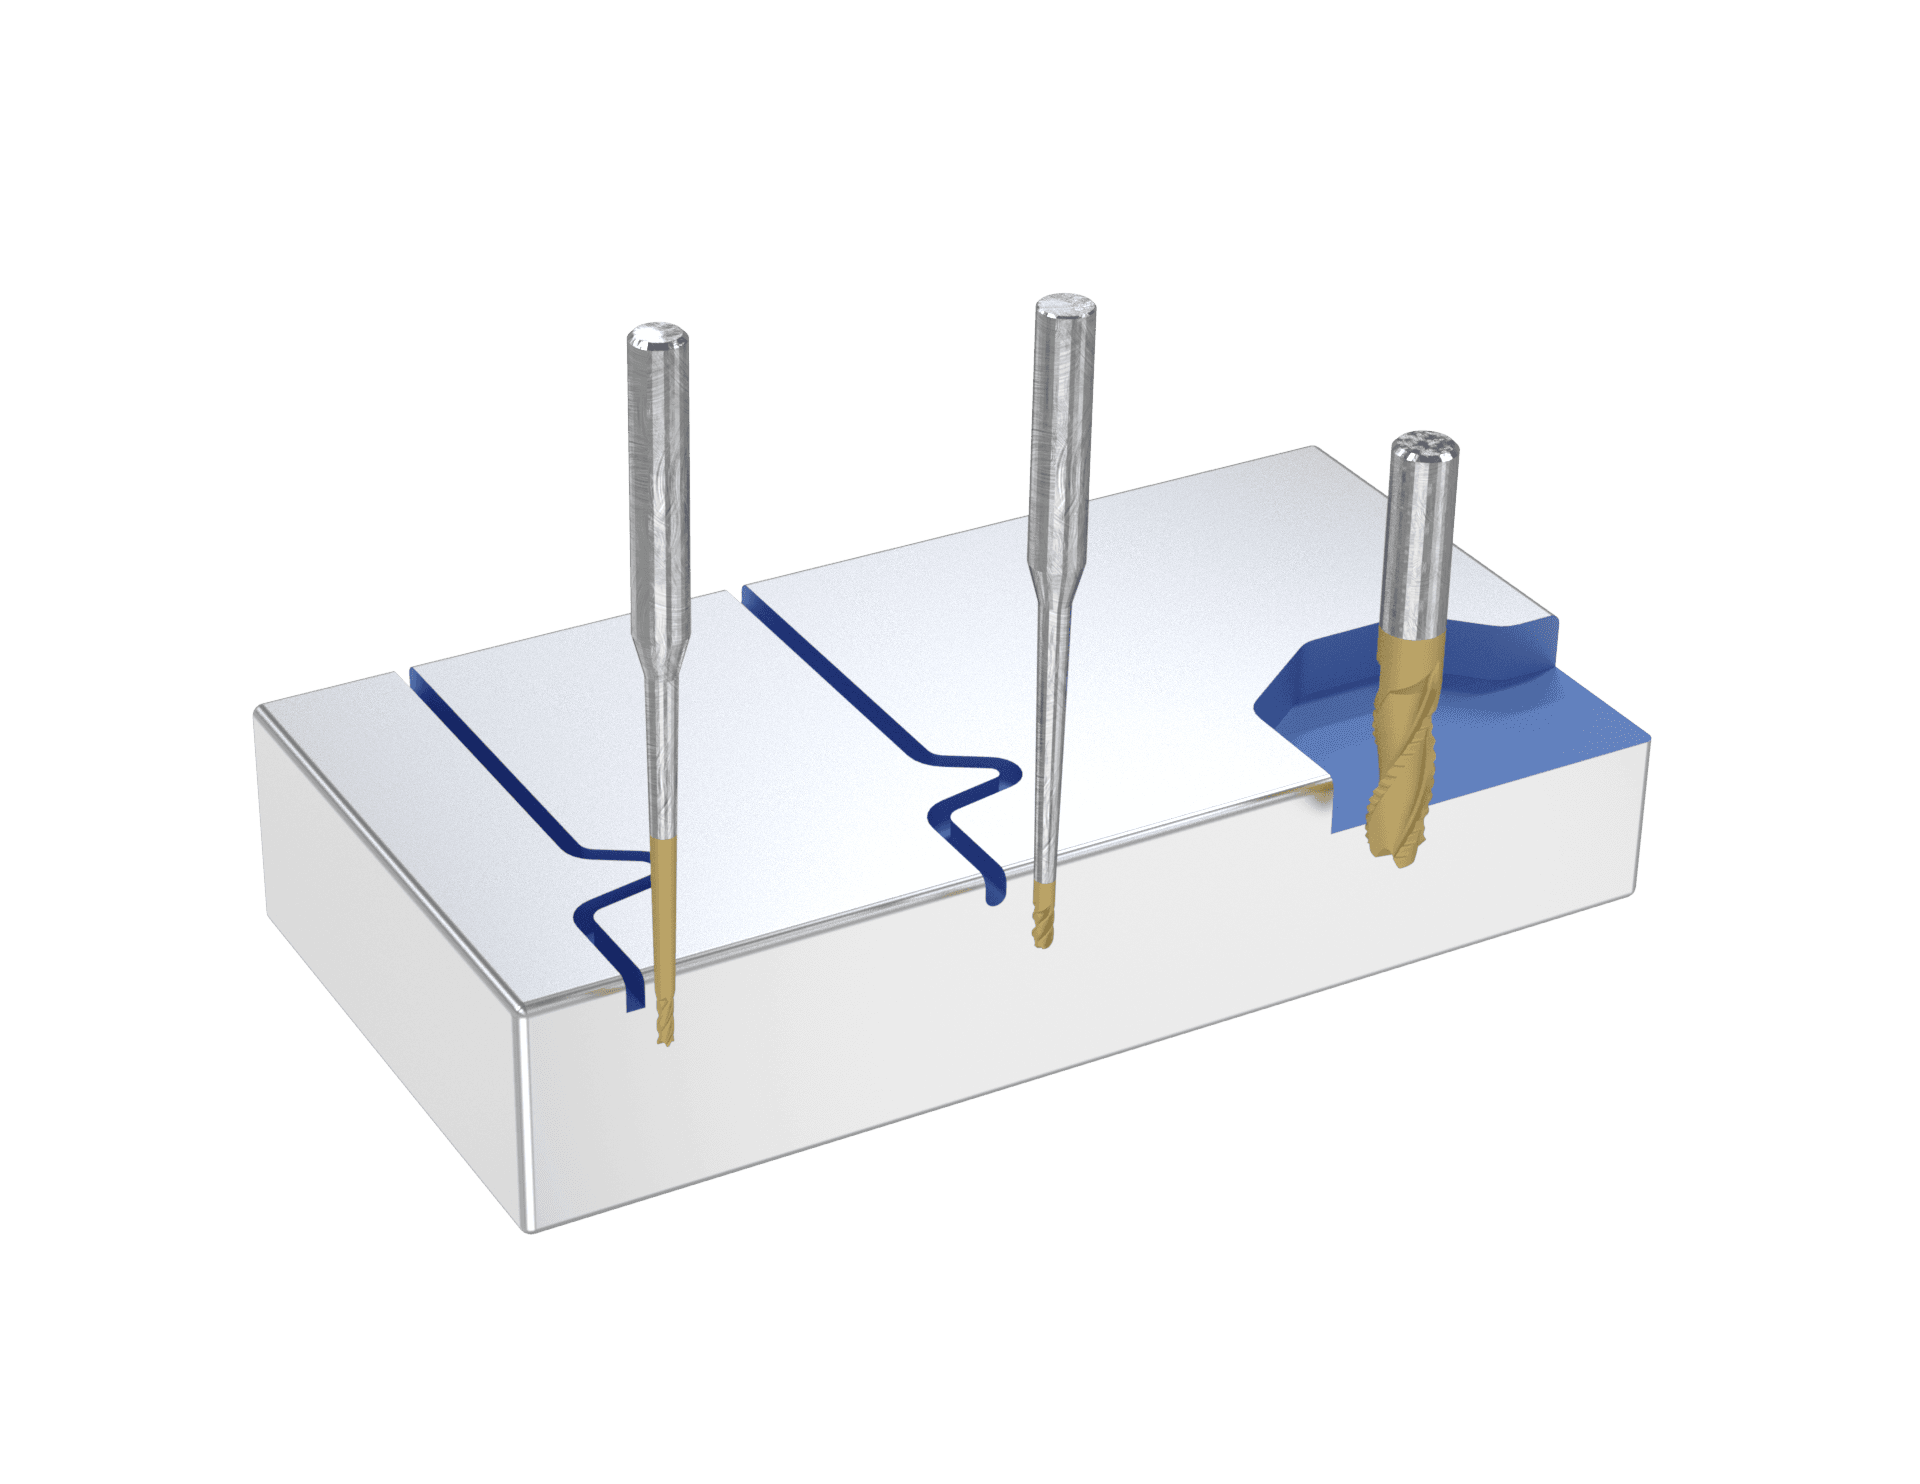
Geometrie s dodatečným odlehčením a kontrolou třísky pro dokončovací průchody.
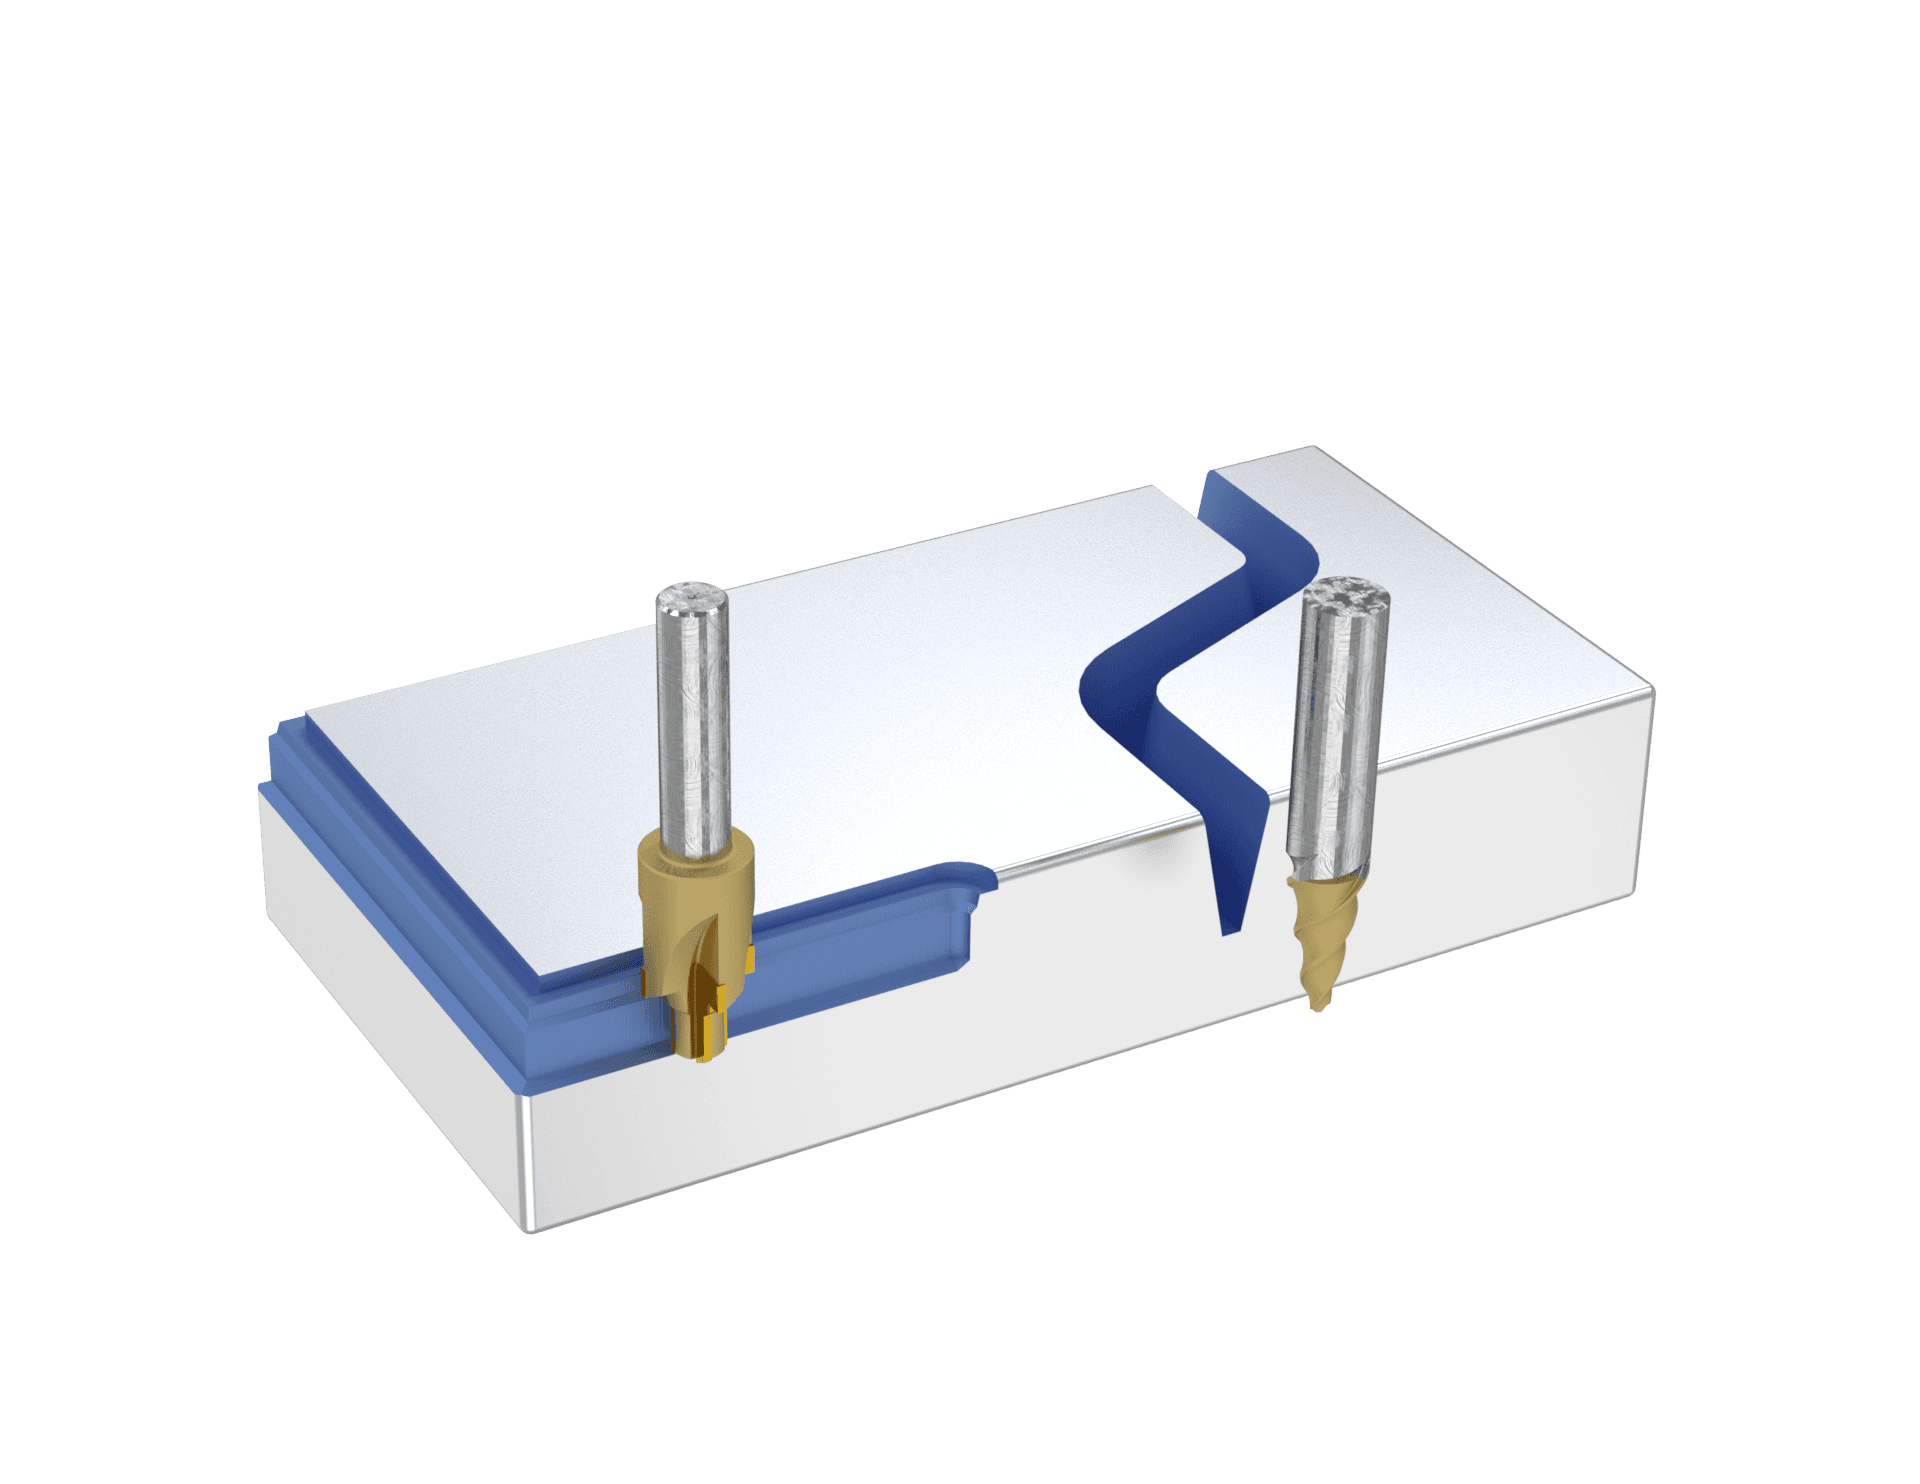
Přesné nástroje pro dutiny, zápustky, formy a vnitřní kanály.
Každou stopkovou frézu Bauron lze vyrobit s takovým rozhraním stopky, které nejlépe odpovídá vašemu stroji a držáku. U každého typu stopky níže je uvedeno, jak se upíná a kde podává nejlepší výkon.
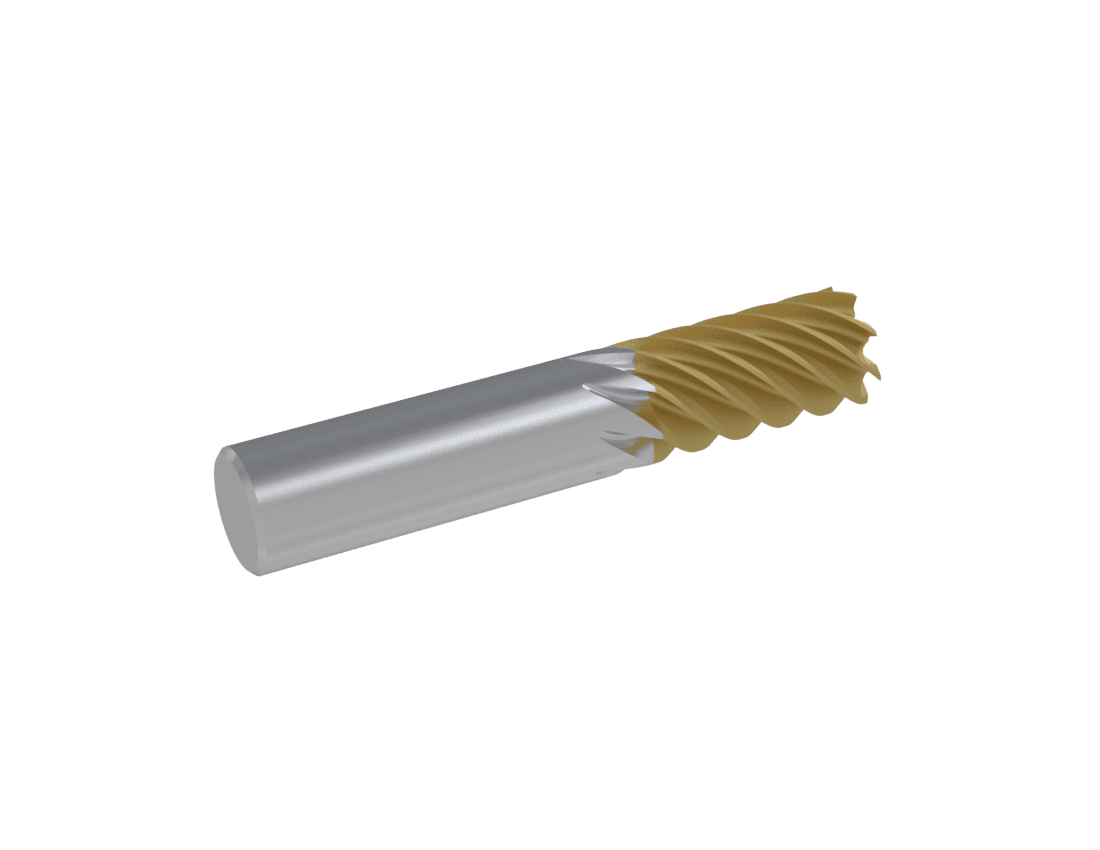
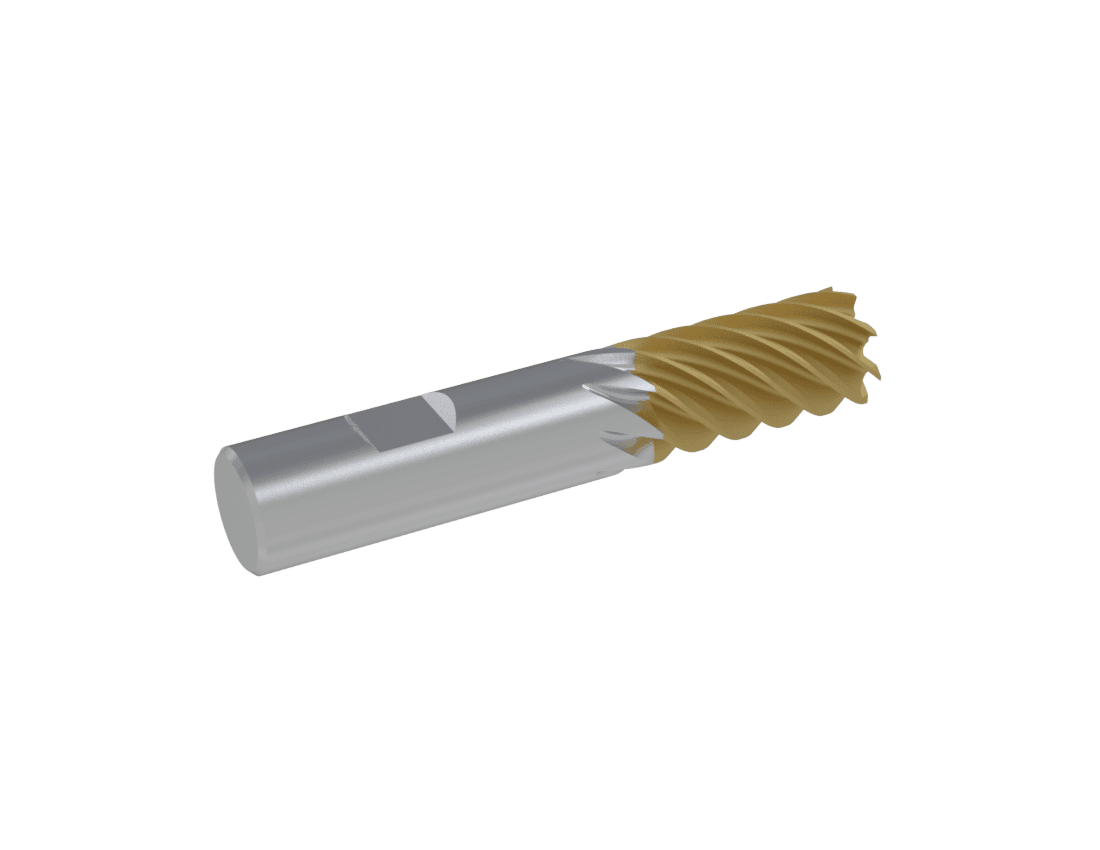
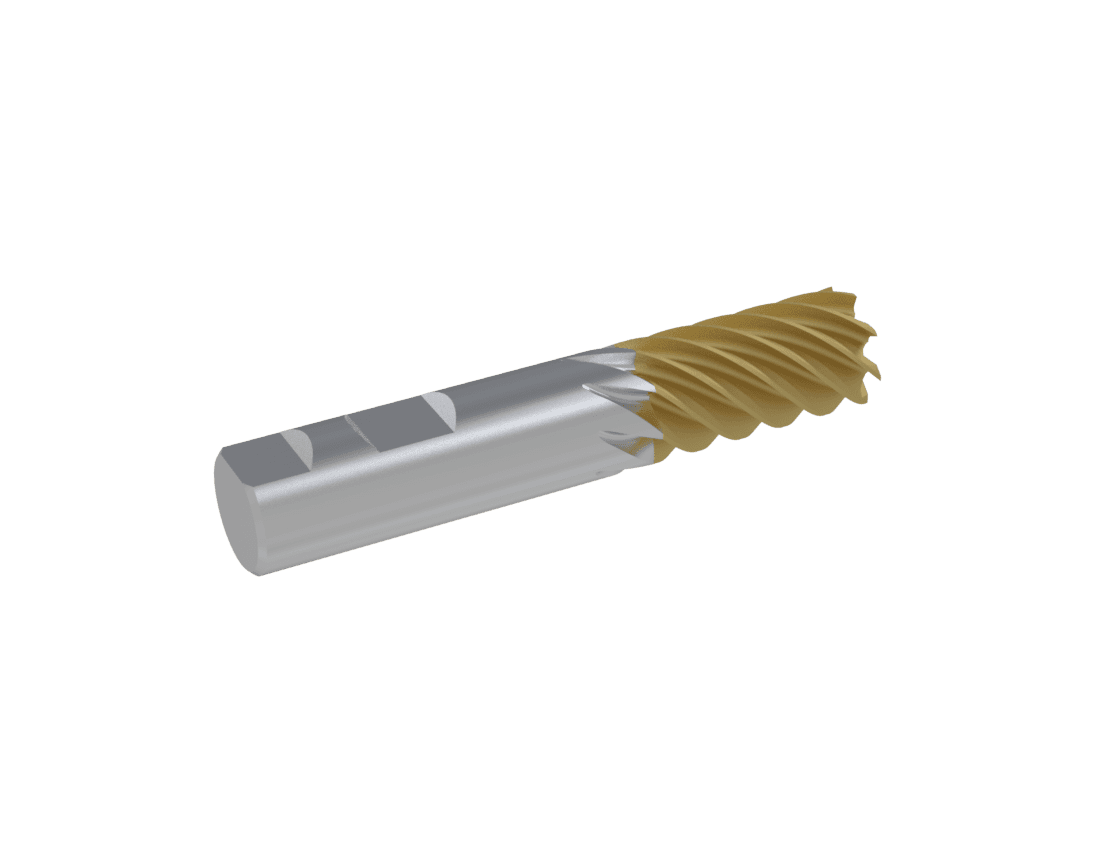
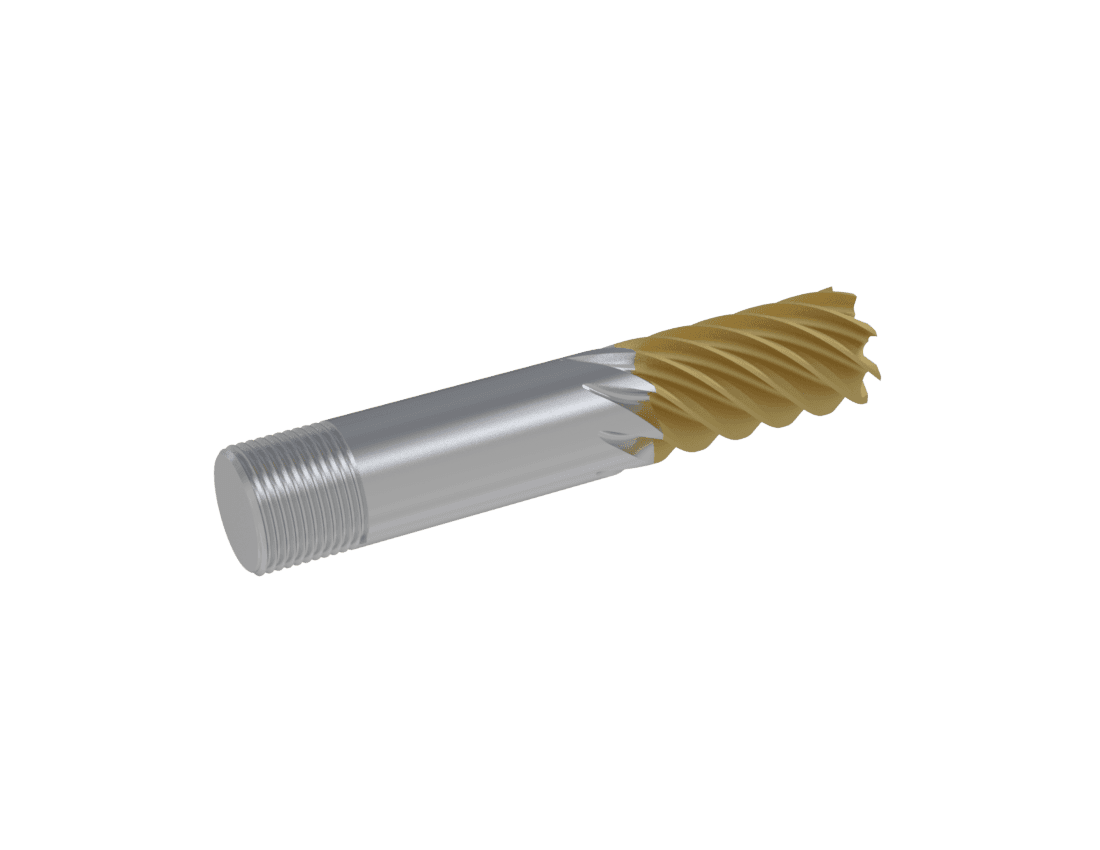
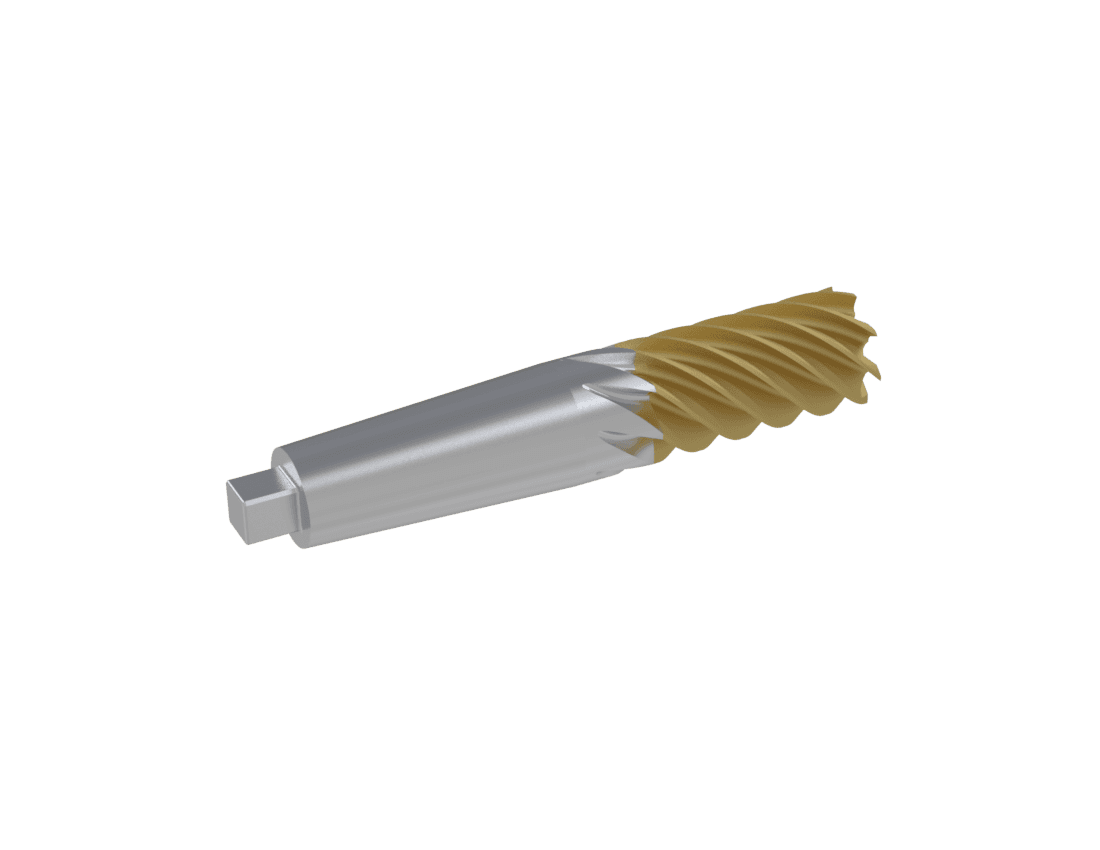
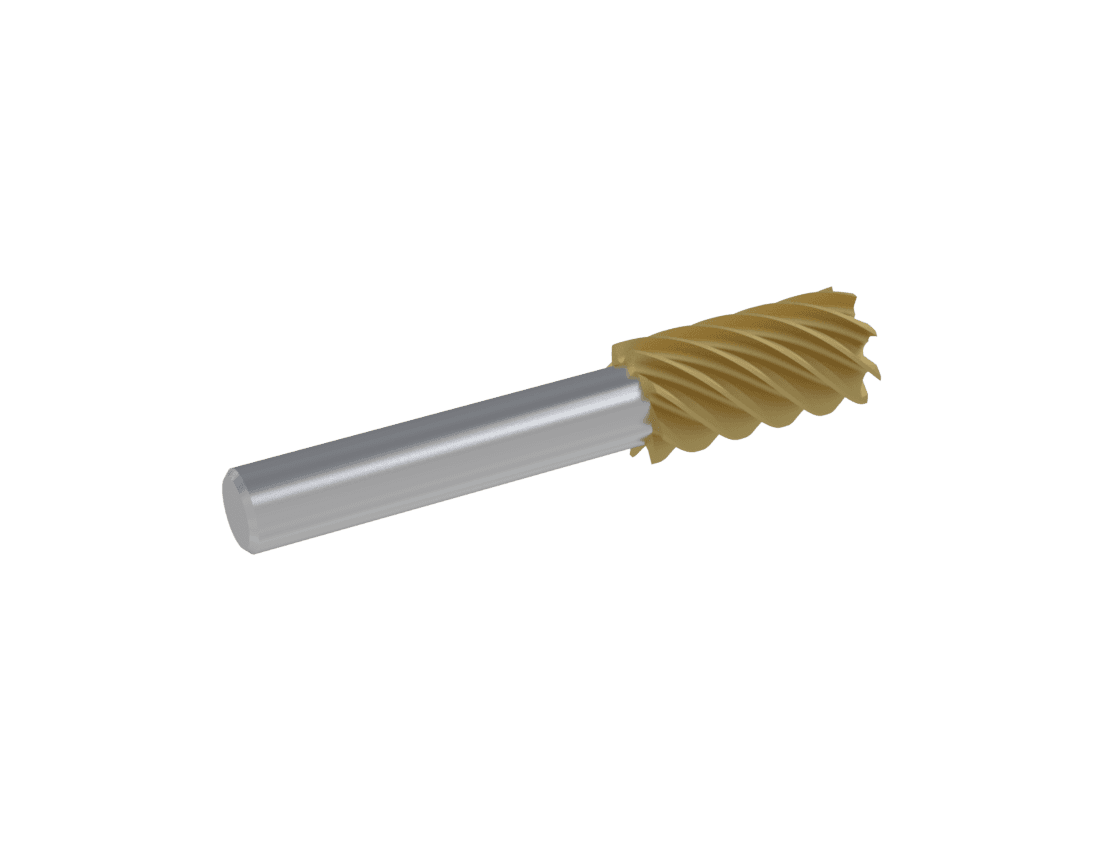
Vyšší úhel šroubovice vytváří plynulejší střižný řez a vytahuje třísky z hlubokých dutin směrem nahoru, a proto se hodí pro neželezné materiály. Nižší úhly šroubovice poskytují vyšší pevnost zubů a lépe odolávají axiálním silám, které nástroj vytahují z upnutí, což je výhodné při profilování houževnatých ocelí.
Průměr jádra určuje tuhost konstrukce. Větší jádro zvyšuje ohybovou pevnost a pomáhá předcházet průhybu a vibracím při těžkých řezech, zmenšuje však prostor v drážkách dostupný pro odvod třísek.
Ano. Bauron konstruuje zakázkové řezné nástroje s geometrií drážek na míru, drážkami s proměnlivou roztečí, zakázkovými rohovými rádiusy a speciálním odlehčením krčku přímo podle výkresů CAD.
Pokročilé povlaky PVD, jako jsou AlTiN, DLC nebo nACo, fungují jako tepelná a třecí bariéra. Umožňují nástrojům pracovat s vyššími řeznými rychlostmi a přitom zachovat ostrou broušenou geometrii pod povlakem. Protože povlak funguje jen na vhodném substrátu, volí se společně s podkladovými materiály CNC nástrojů.
Potřebujete pro svou obráběcí linku optimalizované geometrie stopkových fréz, zakázkové profily nebo speciální frézy pro vysoké posuvy? Poraďte se s aplikačním inženýrem Bauron.
Bauron spolupracuje s výrobci na posouzení geometrie nástroje, substrátu, povlaku, dosahu, strojních podmínek a výrobních požadavků pro standardní a zakázkové CNC nástroje.
Odeslat požadavky