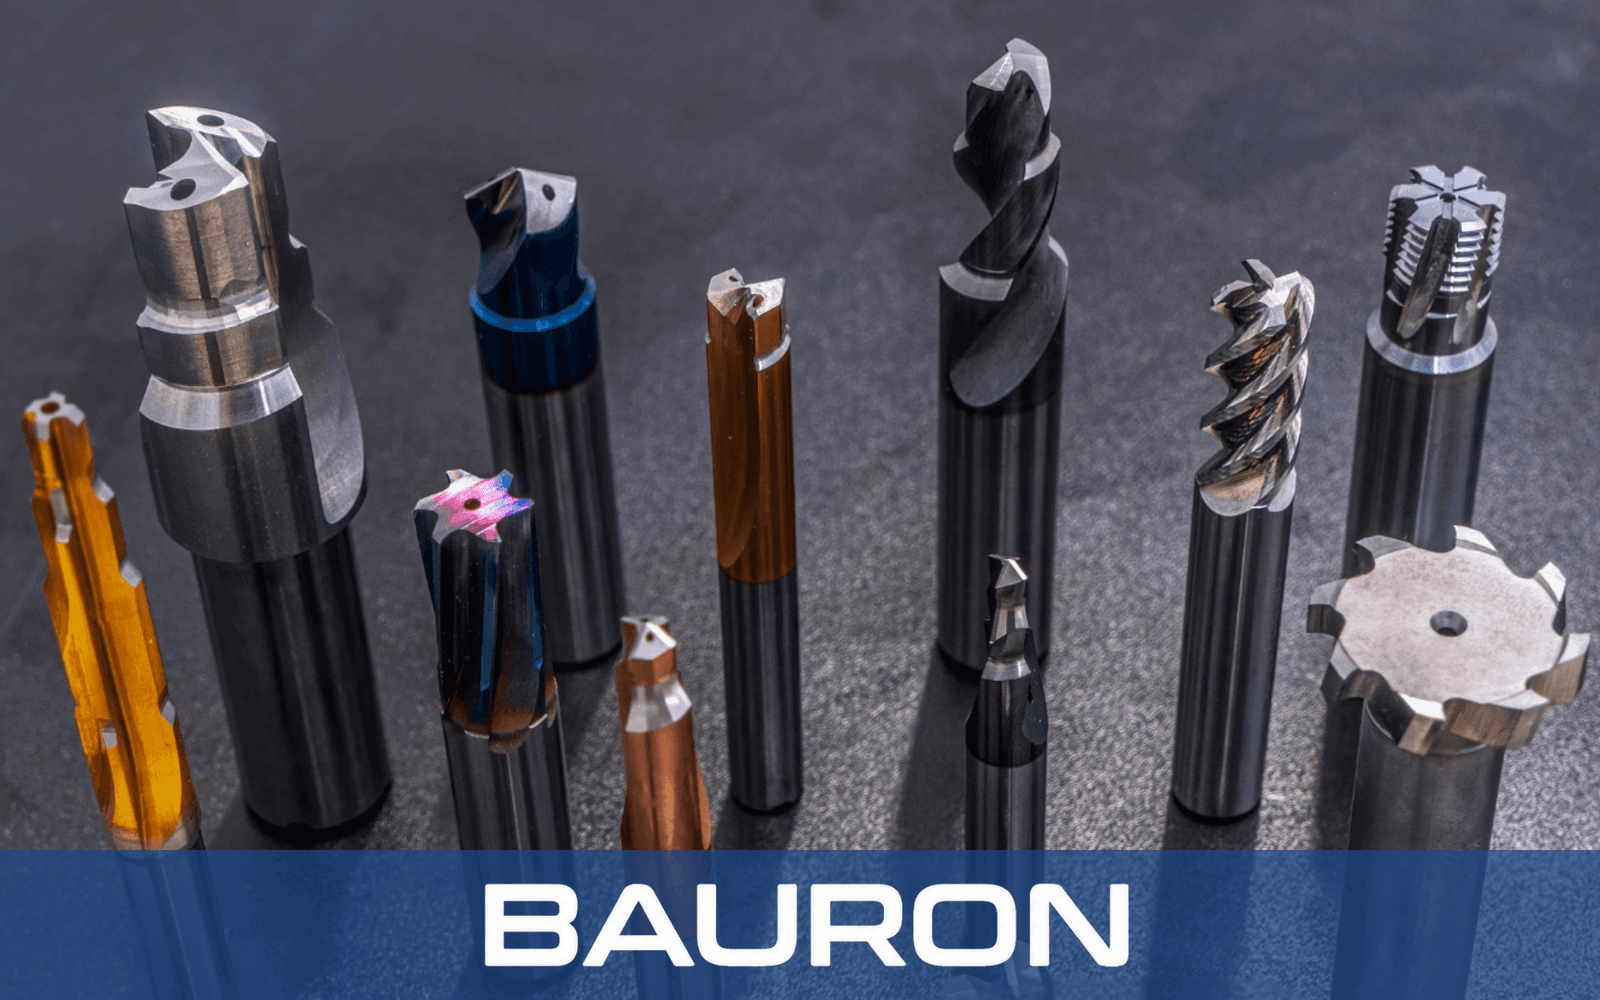
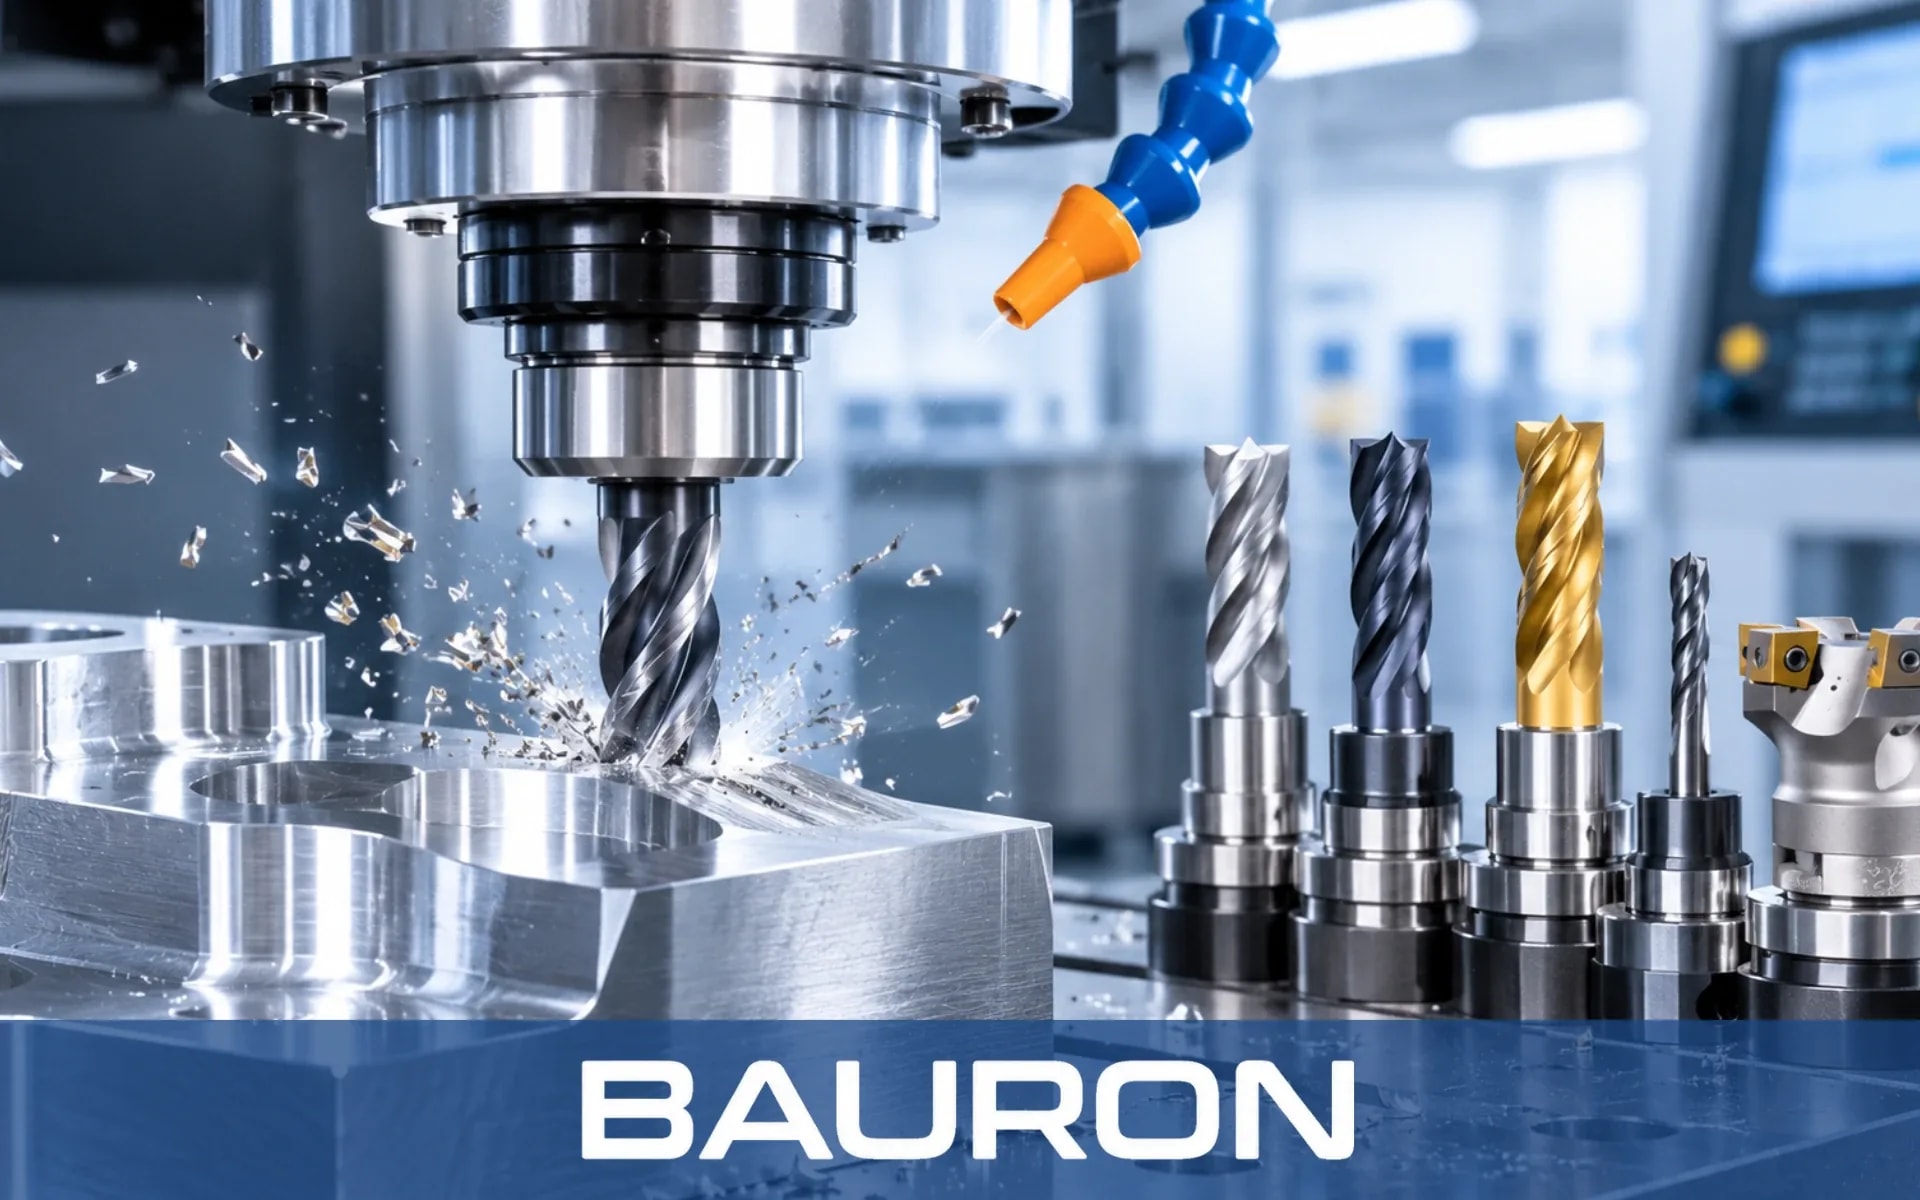
Technologie CNC řezných nástrojů se rychle vyvíjí a pohánějí ji dílny, které čelí stále náročnějším požadavkům na obrábění: úzkým tolerancím, obtížně obrobitelným materiálům a krátkým dodacím lhůtám. Geometrie nástroje stará jen několik let může vytvořit významné úzké hrdlo v celé výrobní lince.
Výrobci dnes víc než kdy dříve obrábějí žáropevné superslitiny, kalené oceli a kompozitní materiály, které tradiční nástroje nemilosrdně prověří. Zároveň musí snižovat náklady a zkracovat dodací lhůty a všem svým zákazníkům nabízet lepší kvalitu povrchu. Všechno začíná nástrojem, který se dotýká obrobku.
Ve společnosti Bauron navrhujeme CNC nástroje pro zákazníky ve více než 80 zemích. Zaměřujeme se na inovace a technologie, zejména na ty směry vývoje CNC nástrojů, které výrobcům pomáhají zůstat konkurenceschopní a snižovat náklady. Patří k nim nové materiály řezných nástrojů, nové povlaky, chytřejší nástroje a konstrukce se stále jemnější mikropřesností. Některé dokonce podporují udržitelnost výroby, protože umožňují nástroje znovu využít.
Tento průvodce tyto inovace představuje a poté nabízí praktické kroky, díky nimž nástroje, které nakupujete, zůstanou aktuální a konkurenceschopné.
Proč jsou CNC řezné nástroje důležitější než kdy dříve
Právě zde se digitální svět setkává s fyzickým: v samotném CNC řezném nástroji. Bez ohledu na to, jak propracovaný je pětiosý stroj a programování v CAM, vždy musí existovat stopková fréza, vrták nebo břitová destička, která materiál obrobí.
Na nástrojích pro CNC obrábění přímo závisí:
- Čas cyklu: Vyšší posuvy a řezné rychlosti znamenají více dílů za směnu.
- Kvalita povrchu: Ostřejší břity znamenají, že dodatečné dokončovací operace už nejsou potřeba.
- Přesnost: Spolehlivé nástroje udrží úzké tolerance po celou dobu výrobní série.
- Náklady na díl: Delší životnost nástroje znamená méně výměn a méně zmetků.
- Předvídatelnost: Očekávatelné opotřebení umožňuje plánovanou, nikoli neočekávanou výměnu nástrojů.
Firmy vyrábějící produkty pro letectví, zdravotnické prostředky, elektromobily a elektroniku dnes požadují lehčí, tužší a menší díly, a nástroje se tak z položky spotřebních nákladů mění v hnací sílu výkonu. Proto jsme naše čtyři hlavní produktové řady – CNC stopkové frézy, vrtáky, závitníky a výstružníky – postavili právě na těchto výkonnostních kritériích.
Pokročilé materiály řezných nástrojů, které utvářejí budoucnost
Největší skok ve výkonu nástrojů začíná u substrátu. Pokročilé materiály řezných nástrojů umožňují výrobcům obrábět rychleji, pracovat za vyšších teplot a obrábět materiály, jejichž obrábění bylo dříve nepraktické.
| Materiál | Hlavní přednost | Nejvhodnější pro |
|---|---|---|
| Nanozrnný a submikronový slinutý karbid | Vysoká houževnatost s ostřejšími a stabilnějšími břity | Běžné frézování a vrtání, korozivzdorné a legované oceli |
| Keramika a SiAlON | Extrémní tepelná odolnost při velmi vysokých rychlostech | Superslitiny na bázi niklu, litina |
| Kubický nitrid boru (CBN / PCBN) | Tvrdost hned za diamantem, chemická stálost vůči železu | Kalené oceli, tvrdé soustružení, dokončování |
| Polykrystalický diamant (PCD) | Výjimečná odolnost proti opotřebení a ostrost břitu | Hliník, kompozity, grafit, neželezné kovy |
| Diamantové povlaky CVD a monolitní diamant | Dlouhá životnost v abrazivních materiálech | Plasty vyztužené uhlíkovými vlákny, keramika |
| Cermety | Vynikající kvalita povrchu a stabilita břitu | Dokončování oceli, lehké řezy vysokou rychlostí |
Do budoucna lze očekávat více gradientních a hybridních substrátů, u nichž se houževnatost a tvrdost mění v rámci jediného nástroje. Houževnaté jádro odolává zlomení, zatímco tvrdá vnější zóna odolává opotřebení, což rozšiřuje rozsah úloh, které jeden nástroj zvládne.
Volba substrátu je také oblastí, kde se zakázkové nástroje vyplácejí. Frézovací nástroje Bauron využívají substráty z monolitního slinutého karbidu a HSS-Co a náš tým pro návrh zakázkových nástrojů přizpůsobí druh slinutého karbidu i geometrii, když standardní nástroj nestačí.
Povlaky nové generace a povrchové inženýrství
Povlak o tloušťce jen několika mikrometrů má potenciál životnost nástroje několikanásobně prodloužit. Technologie povlaků se rychle vyvíjí a jasně ukazuje, kam směřují přesné řezné nástroje.
- AlTiN a AlCrN: Tyto povlaky vytvářejí během obrábění ochrannou oxidovou vrstvu, a proto se dobře hodí pro vysokorychlostní obrábění a obrábění za sucha.
- Nanokompozitní povlaky nACo: Nabízejí vysokou odolnost proti teplu a opotřebení a hodí se pro kalené oceli a další obtížně obrobitelné slitiny.
- Nanovrstvé a vícevrstvé povlaky: Tenké střídající se vrstvy odolávají vzniku trhlin a zvyšují houževnatost při zachování tvrdosti.
- Povlaky DLC: Jejich velmi nízké tření zabraňuje tvorbě nárůstku při obrábění neželezných materiálů, jako je hliník.
- HiPIMS: Vysokovýkonové pulzní magnetronové naprašování vytváří hustší a rovnoměrnější vrstvy s lepší přilnavostí a delší stabilitou břitu.
- Úprava a leštění břitu: Úprava řezné hrany a leštění po povlakování omezují vylamování, zlepšují odchod třísek a zjemňují břit.
Průmysl se odklání od jednoho univerzálního povlaku pro všechny materiály a směřuje k povlakům přizpůsobeným konkrétní aplikaci. V rámci své inženýrské a nástrojové podpory volí Bauron pro každou aplikaci povlaky PVD, jako jsou AlTiN, DLC a nACo. Náš průvodce povlaky stopkových fréz je porovnává podrobněji.
Chytré a propojené nástroje pro CNC obrábění
Průmysl 4.0 mění nástroje pro CNC obrábění ve zdroje dat. Místo výměny nástrojů podle pevného harmonogramu nebo až po poruše se dílny dnes mohou rozhodovat podle skutečných podmínek.
- Nástrojové držáky vybavené senzory měří v reálném čase vibrace, teplotu a řezné síly.
- RFID a digitální identifikace nástrojů propojují každý nástroj s jeho geometrií, korekcemi a historií použití, což omezuje chyby při seřizování.
- Digitální dvojčata simulují záběr nástroje ještě před odebráním první třísky a optimalizují dráhy nástroje i posuvy.
- Predikce opotřebení založená na umělé inteligenci využívá zatížení vřetena a akustická data k předpovědi, kdy břit selže.
- Adaptivní obrábění umožňuje řídicímu systému automaticky upravovat posuvy a chránit tak nástroj i obrobek.
Výsledkem je méně zlomených nástrojů, méně zmetků a větší jistota při bezobslužném obrábění. U vysoce rizikových operací se podívejte na stránku společnosti Bauron věnovanou řízení kritických nástrojů.
Přesné řezné nástroje pro mikroobrábění a úzké tolerance
Díly se zmenšují a tolerance zužují, zejména u zdravotnických prostředků, v elektronice a optice. Přesné řezné nástroje se vyvíjejí, aby s tímto trendem držely krok.
- Stopkové mikrofrézy a mikrovrtáky s průměry pod 0,1 mm pro prvky neviditelné pouhým okem.
- Mimořádně přesná kontrola házení, podpořená tepelně upínacími a hydraulickými držáky, pro rovnoměrné zatížení břitů.
- Konstrukce s proměnnou šroubovicí a nerovnoměrnou roztečí, které narušují harmonické kmitání a omezují chvění.
- Kanály pro vnitřní přívod chladicí kapaliny i u malých průměrů pro lepší odvod třísek a kontrolu tepla.
- Laserem dokončené břity, které dosahují ostrosti a opakovatelnosti nad rámec běžného broušení.
U dílů s vysokou hodnotou znamená tato přesnost méně vyřazených součástí a méně přepracování. Bauron kontroluje každý nástroj 100% optickou kontrolou a měřením na CMM, včetně házení a souososti. Naše přesné výstružníky jsou navrženy pro přesnost otvoru H7 a poháněné nástrojové držáky přenášejí tuto přesnost na soustružnicko-frézovací centra.
Udržitelnost a delší životnost nástrojů
Udržitelnost už ve výrobě není volitelná a řezné nástroje hrají přímou roli při snižování odpadu a spotřeby energie.
- Programy přebrušování a nového povlakování vracejí opotřebovaným nástrojům výkon blízký novým nástrojům za zlomek ceny.
- Recyklace slinutého karbidu umožňuje získat zpět wolfram a kobalt, tedy kritické suroviny, jejichž cena je citlivá na výkyvy trhu.
- Mazání minimálním množstvím (MQL) a obrábění za sucha snižují spotřebu chladicí kapaliny, náklady na její likvidaci i znečištění dílny.
- Kryogenní obrábění s kapalným dusíkem nebo CO2 chladí oblast řezu u obtížně obrobitelných slitin bez tradičních emulzí.
- Nástroje s delší životností znamenají méně výměn, méně obalů a nižší emise z dopravy.
Ekologičtější obrábění a nižší provozní náklady stále častěji jdou ruku v ruce.
Jak tyto inovace ovlivňují klíčová odvětví
| Odvětví | Výzva při obrábění | Nástrojová inovace, která pomáhá |
|---|---|---|
| Letectví a kosmonautika | Titan a niklové superslitiny, tenké stěny | Keramika a slinutý karbid s povlakem AlTiN, geometrie pro vysoké posuvy |
| Automobilový průmysl a elektromobilita | Vysoké objemy, hliníkové skříně, komponenty baterií | Nástroje PCD, povlaky DLC, kombinované nástroje |
| Zdravotnické prostředky | Drobné prvky, biokompatibilní slitiny, dokonalý povrch | Mikronástroje, laserem dokončené břity |
| Formy a nástroje | Kalená ocel, dlouhé bezobslužné cykly | Nástroje CBN, sledování opotřebení pomocí senzorů |
| Elektronika | Miniaturní díly, abrazivní materiály desek plošných spojů | Mikrovrtáky s diamantovým povlakem |
| Energetika | Velké, houževnaté součásti | Břitové destičky pro těžké obrábění, nástroje s vnitřním přívodem chladicí kapaliny |
Podívejte se, jak Bauron tato odvětví podporuje, na naší stránce průmyslových odvětví.
Jak vybrat CNC řezné nástroje připravené na budoucnost
Investice do správných nástrojů dnes chrání vaši produktivitu zítra. Před dalším rozhodnutím o nástrojích si projděte tyto otázky:
- Přizpůsobte nástroj materiáluJsou substrát a povlak navrženy přesně pro slitinu nebo kompozit, který obrábíte nejčastěji?
- Sledujte náklady na díl, ne cenu nástrojeDražší nástroj, který vydrží dvakrát déle, často vychází lépe.
- Ověřte kompatibilitu se strojemDokážou vaše vřeteno, držáky a chladicí systém využít plný potenciál nástroje?
- Počítejte s datyBude nástroj spolupracovat s vašimi systémy pro monitorování, správu nástrojů nebo digitální dvojčata?
- Ptejte se na přebrušování a recyklaciJasně daný postup na konci životnosti snižuje celkové náklady i množství odpadu.
- Před rozhodnutím testujteProveďte zkoušky na skutečných dílech a změřte životnost nástroje, kvalitu povrchu a čas cyklu.
Ve společnosti Bauron vycházejí nejlepší rozhodnutí o nástrojích z pochopení celého procesu, nejen samotného nástroje. Naši aplikační inženýři před doporučením nástroje posoudí posuvy a řezné rychlosti, dráhy nástroje v CAM i volbu povlaku. Prohlédněte si katalog nástrojů, přečtěte si naše průvodce návrhem nebo se obraťte na aplikačního inženýra, který vám pomůže přizpůsobit nástroje vašemu procesu.
Závěr
Budoucnost CNC řezných nástrojů je rychlejší, chytřejší, přesnější a udržitelnější. Pokročilé materiály řezných nástrojů, povlaky nové generace, propojené nástroje a zakázkové geometrie už dnes nově definují, čeho mohou obráběcí dílny dosáhnout.
Výrobci, kteří tyto inovace zavedou včas, budou vyrábět lepší díly s nižšími náklady, zatímco ti, kteří vyčkávají, riskují, že zaostanou v rychlosti, kvalitě i maržích.
Chcete výkon svého obrábění připravit na budoucnost? Vyžádejte si nabídku na míru nebo kontaktujte tým Bauron a proberte s námi svou aplikaci. Můžete si také přečíst, co o nás říkají výrobci, v našich referencích zákazníků.