Délka náběhu
Dokončovací závitníky s náběhem 1,5 až 2 závitů maximalizují využitelnou hloubku závitu ve slepých otvorech. Střední náběhy se 3 až 5 závity rozkládají řezné zatížení při řezání závitů v průchozích otvorech v tvrdých slitinách.
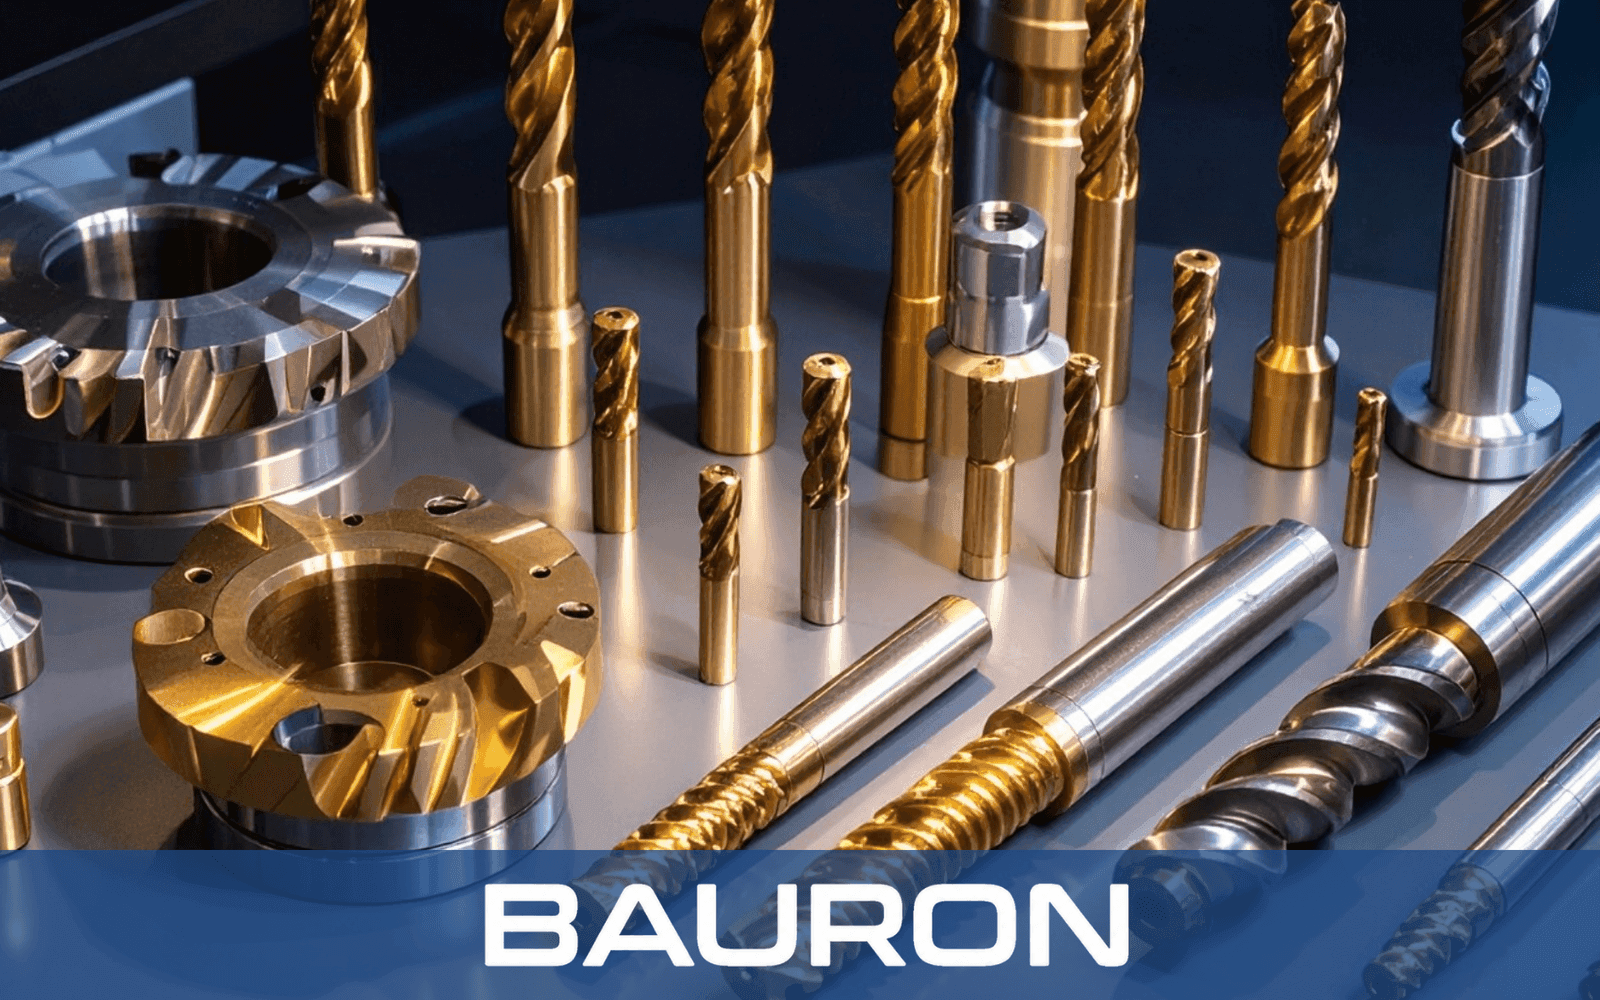
Tento technický průvodce podrobně popisuje základní zásady konstrukce závitníků, geometrie náběhu, konfigurace drážek a zakázkovou konstrukci vysoce výkonných CNC nástrojů pro vnitřní a vnější závity.
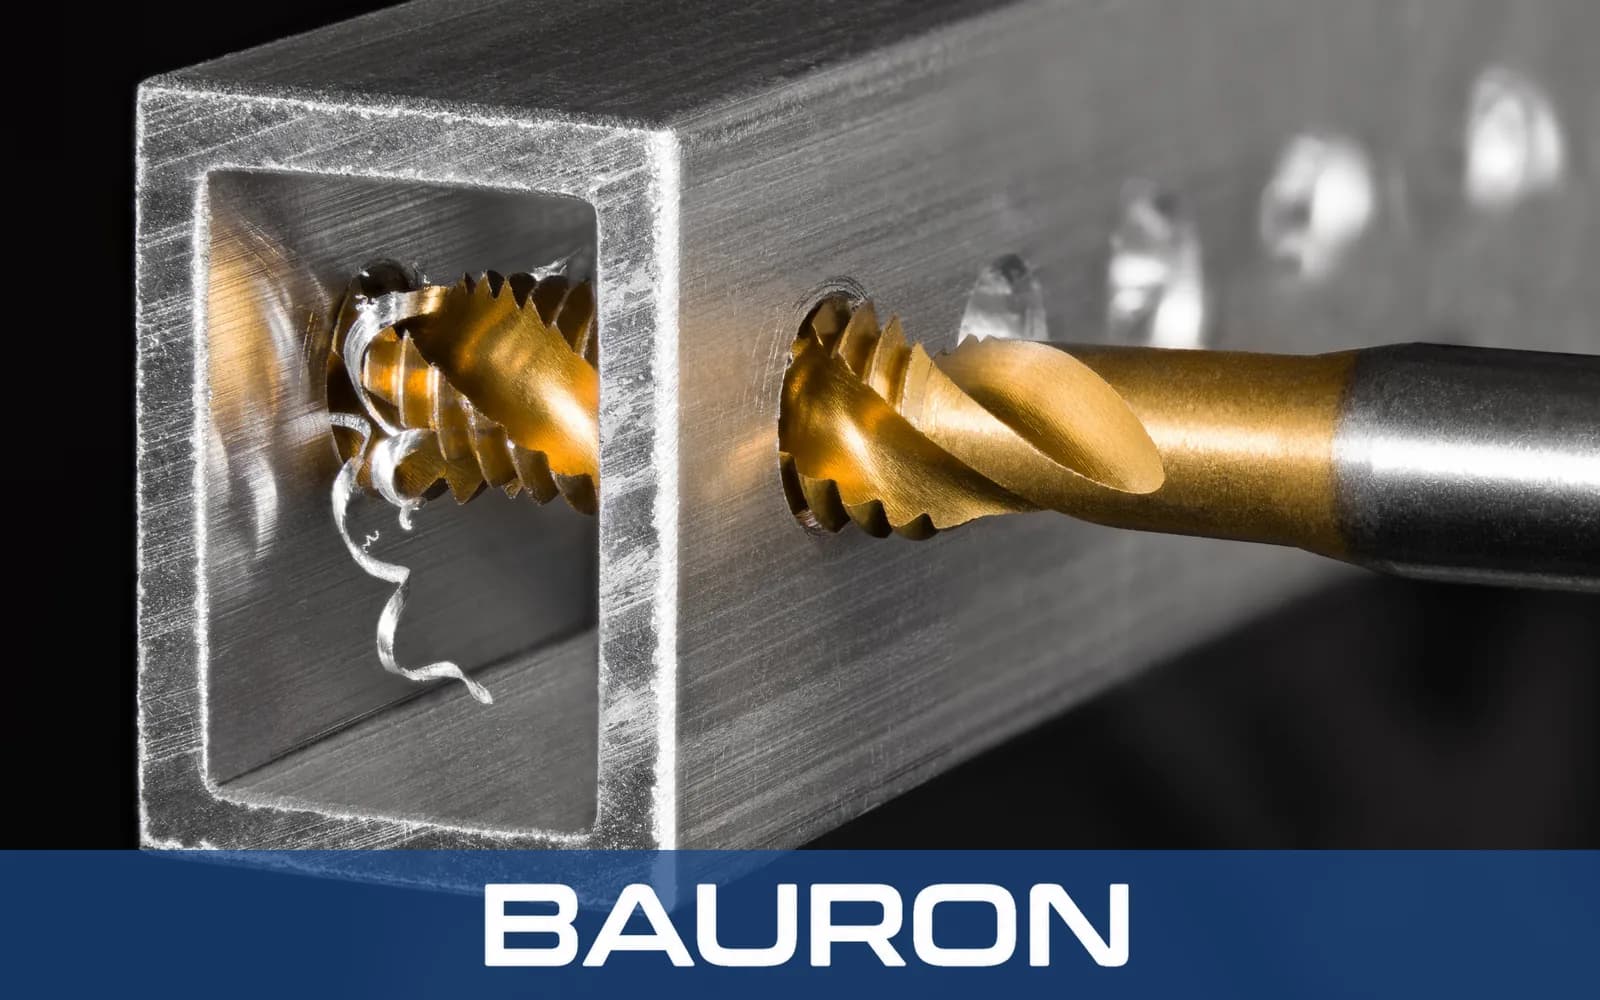
Výběr nebo návrh správné geometrie CNC závitníku je zásadní pro přesnou kontrolu středního průměru závitu, hladký povrch a prevenci lomu nástroje. Na rozdíl od frézování nebo vrtání je při řezání vnitřních závitů závitníkem v záběru souvislý řezný břit po celém složitém profilu závitu, a to s omezeným prostorem pro odvod třísek. Účinné CNC závitníky vyvažují pevnost jádra, úhly hřbetu, tolerance stoupání a řízení směru odvodu třísek.
Dokončovací závitníky s náběhem 1,5 až 2 závitů maximalizují využitelnou hloubku závitu ve slepých otvorech. Střední náběhy se 3 až 5 závity rozkládají řezné zatížení při řezání závitů v průchozích otvorech v tvrdých slitinách.
Závitníky se šroubovitým hrotem tlačí třísky dopředu otevřenými průchozími otvory. Závitníky se šroubovitou drážkou s úhlem šroubovice 15° až 52° vytahují souvislé třísky z hlubokých slepých otvorů směrem nahoru.
Radiální odlehčení a odlehčení ve stoupání snižují tření mezi hřbetem závitníku a nově vytvořeným vnitřním závitem a zabraňují zadírání a strhávání materiálu.
Bezdrážkové tvářecí závitníky plasticky vytlačují kov bez tvorby třísek a vytvářejí vysoce pevné závity v tvárném hliníku, mosazi a nerezové oceli.
Používejte vysoké pozitivní úhly čela, leštěné drážky, povlaky DLC nebo tvářecí geometrie, které zabraňují pěchování třísek a tvorbě nárůstku. Tvářecí konstrukce jsou často preferovanými závitníky pro hliník, protože nevytvářejí žádné třísky.
Pro tyto materiály se hodí kobaltové substráty HSS-Co nebo slinutý karbid, konstrukce s přerušovaným závitem, šroubovité drážky 15°–30° a žáruvzdorné povlaky PVD AlTiN nebo nACo.
Závitníky s přímou drážkou, neutrálními úhly čela a mikrohonovanými řeznými břity pohlcují silné rázy bez mikrovylamování zubů.
Závitníky z mikrozrnného slinutého karbidu se speciálními úhly hřbetu odolávají abrazivnímu opotřebení skelnými vlákny bez zhoršení přesnosti stoupání.
Standardní závitníky mohou při vysokorychlostní automatizované výrobě nebo při obrábění nestandardních profilů závitů nestačit. Zakázková konstrukce závitníků uplatňuje tyto zásady konstrukce nástrojů na konkrétní výrobní omezení.
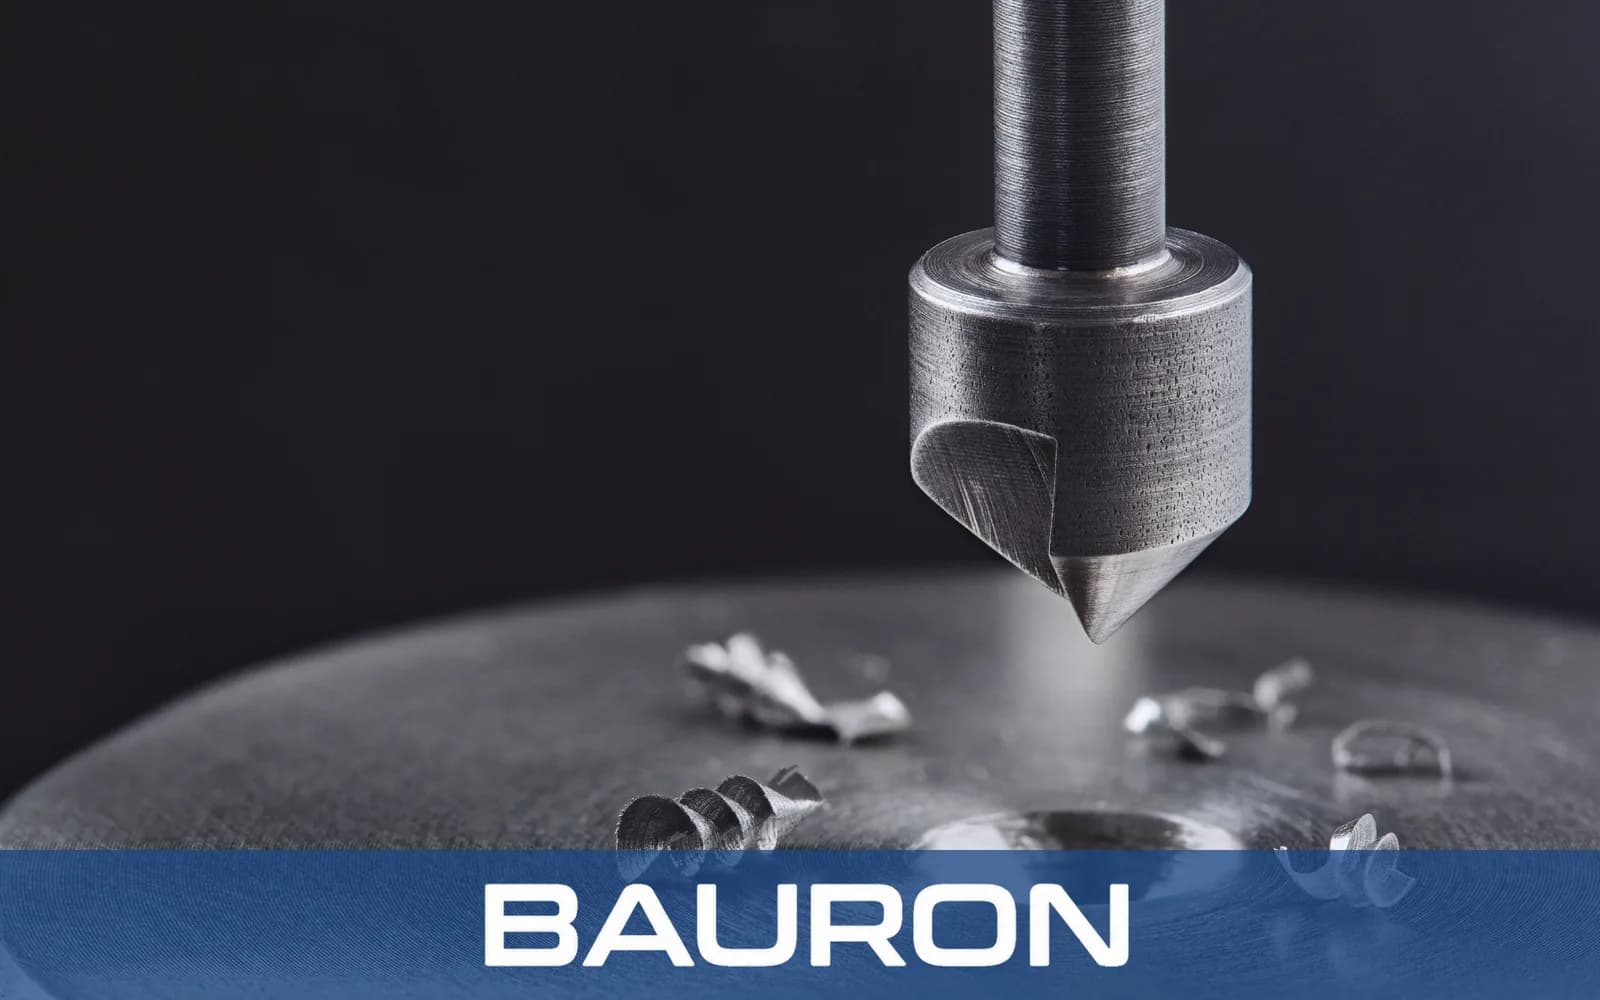
Spojení zkosení závitu, vrtání a řezání závitu do jednoho nástroje může zkrátit čas cyklu vřetena.
Zakázkové možnosti zahrnují tolerance středního průměru tříd GH/H, prodloužené stopky pro dosah do hlubokých dutin a geometrie stoupání Acme, lichoběžníkové nebo pilové.
Šroubovité vnitřní chladicí kanály vyplachují třísky z hlubokých slepých otvorů a pomáhají předcházet lomu závitníku při vyjíždění.
Bauron vyrábí kompletní sortiment závitníků rozdělených podle aplikace. Každé schéma kategorie níže je doplněno konkrétními typy závitníků, které do ní patří.
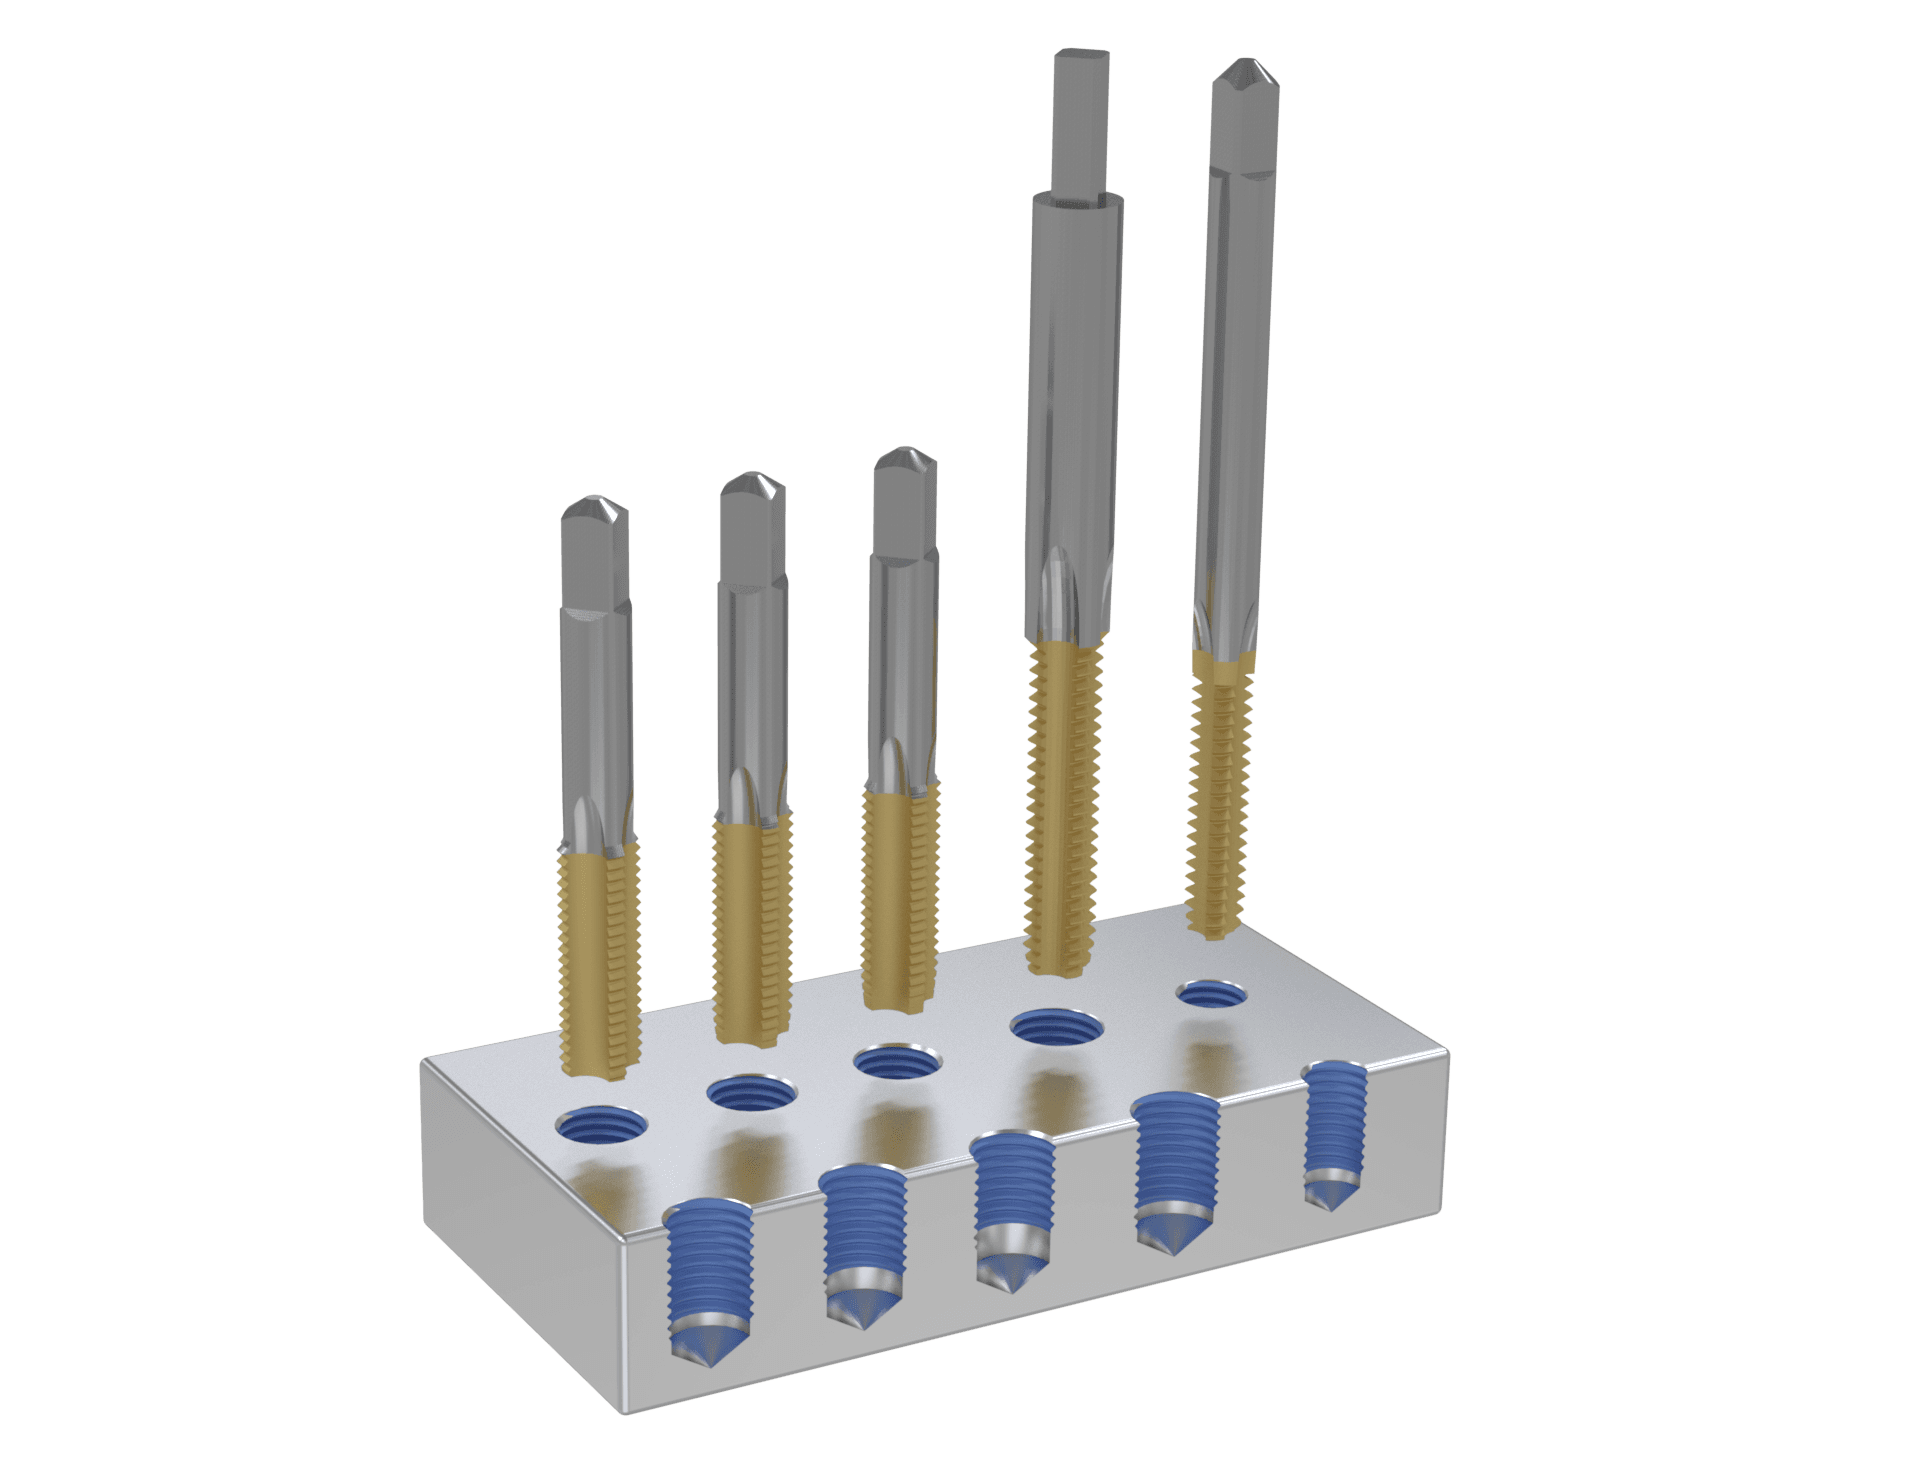
Běžné závitníky s různými délkami náběhu pro průchozí i slepé otvory.
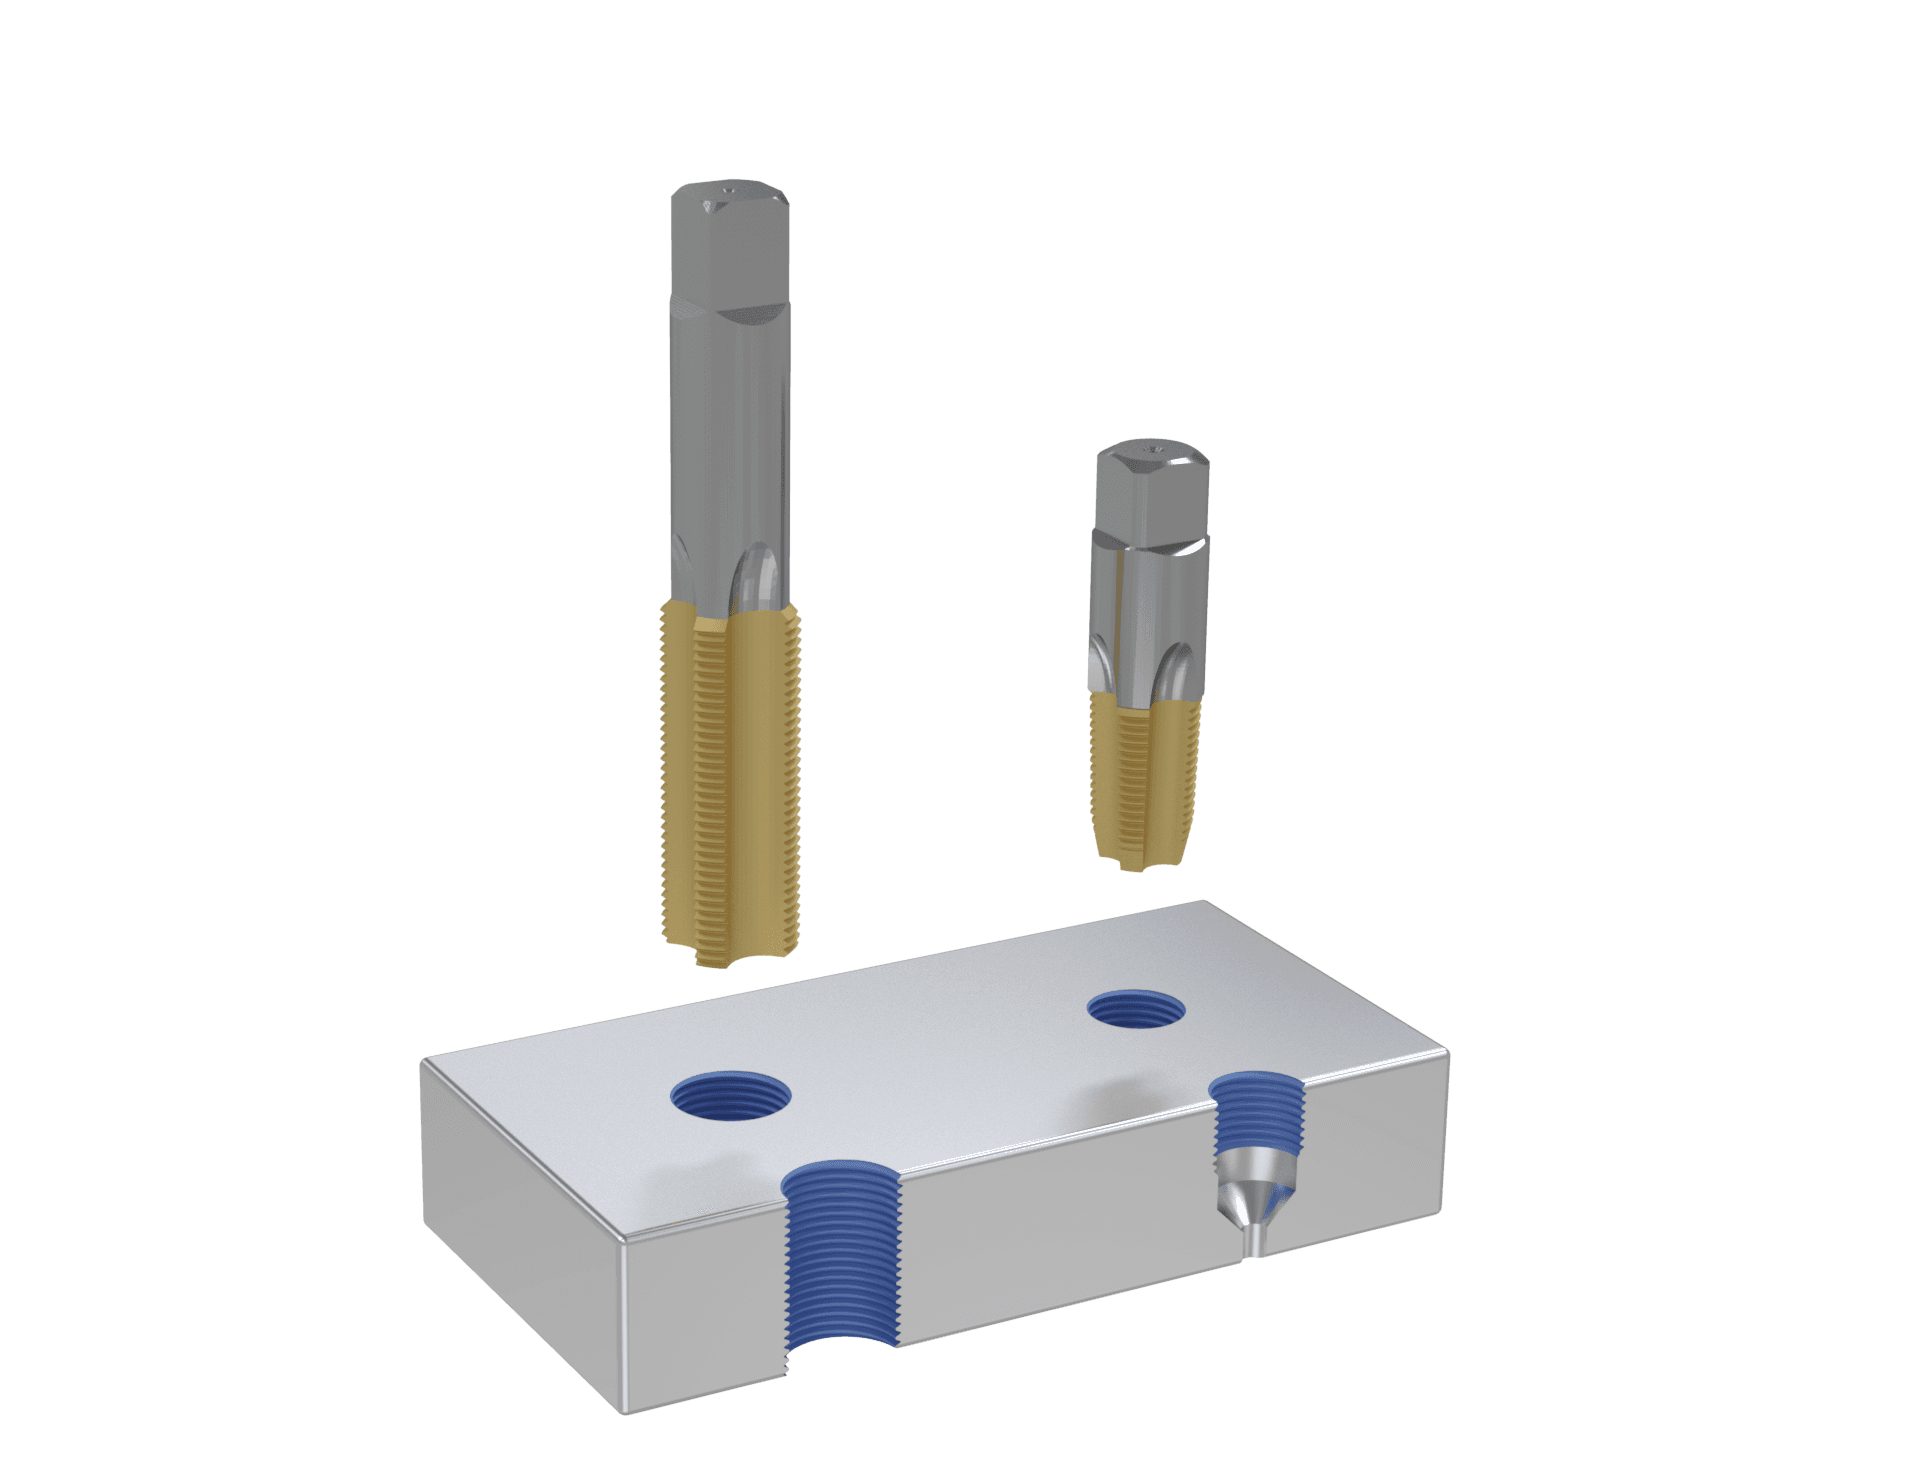
Závitníky pro spolehlivé, těsné závity v trubkách a tvarovkách.
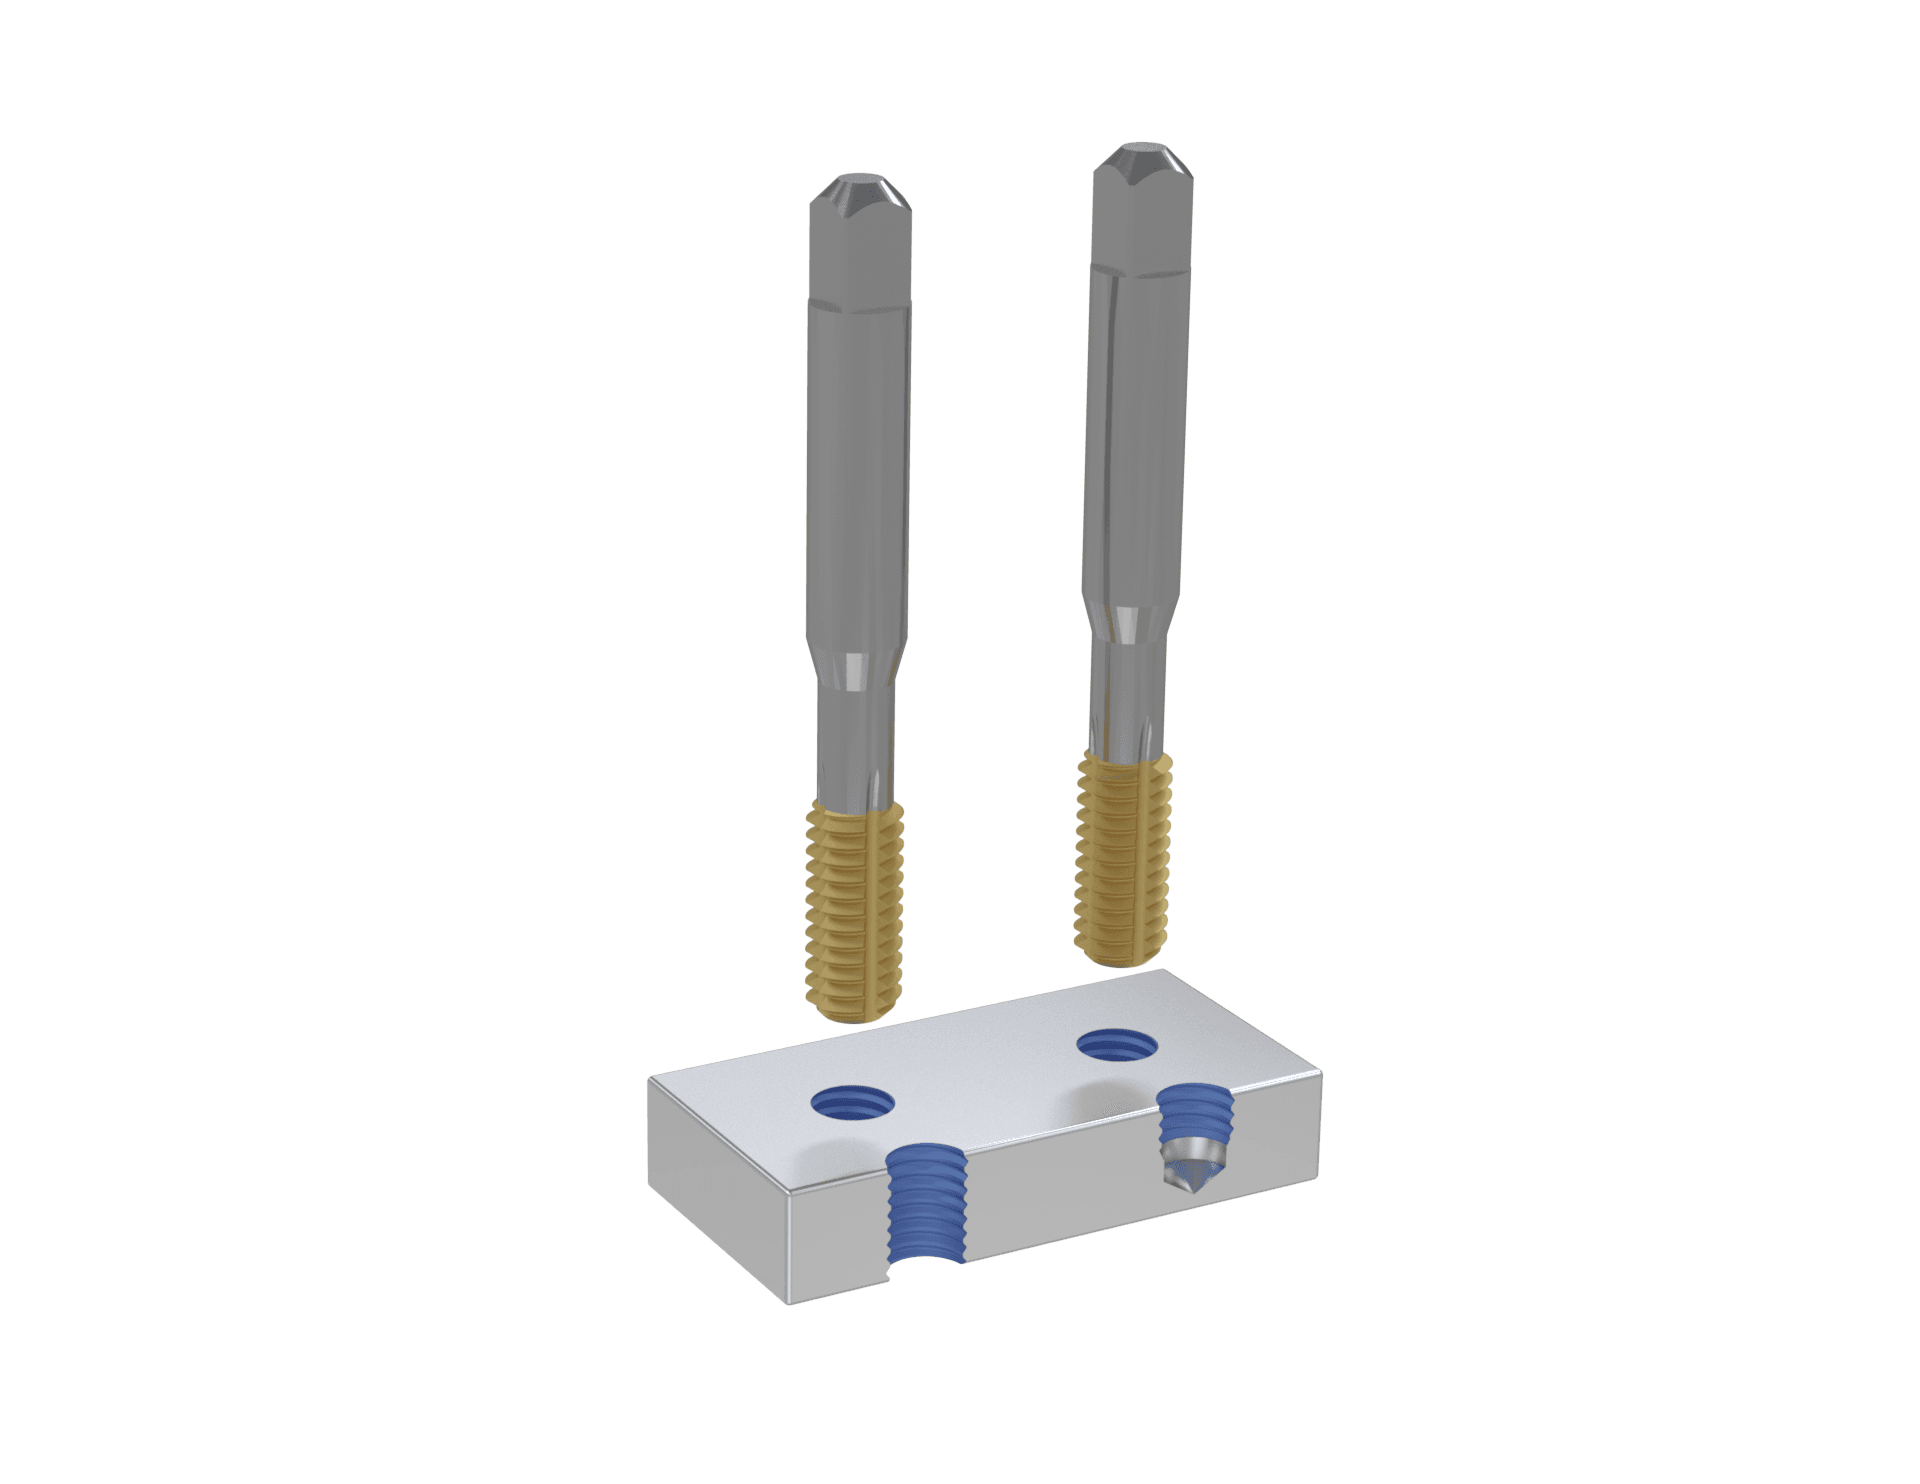
Tvarují závity vytlačováním materiálu místo řezání.
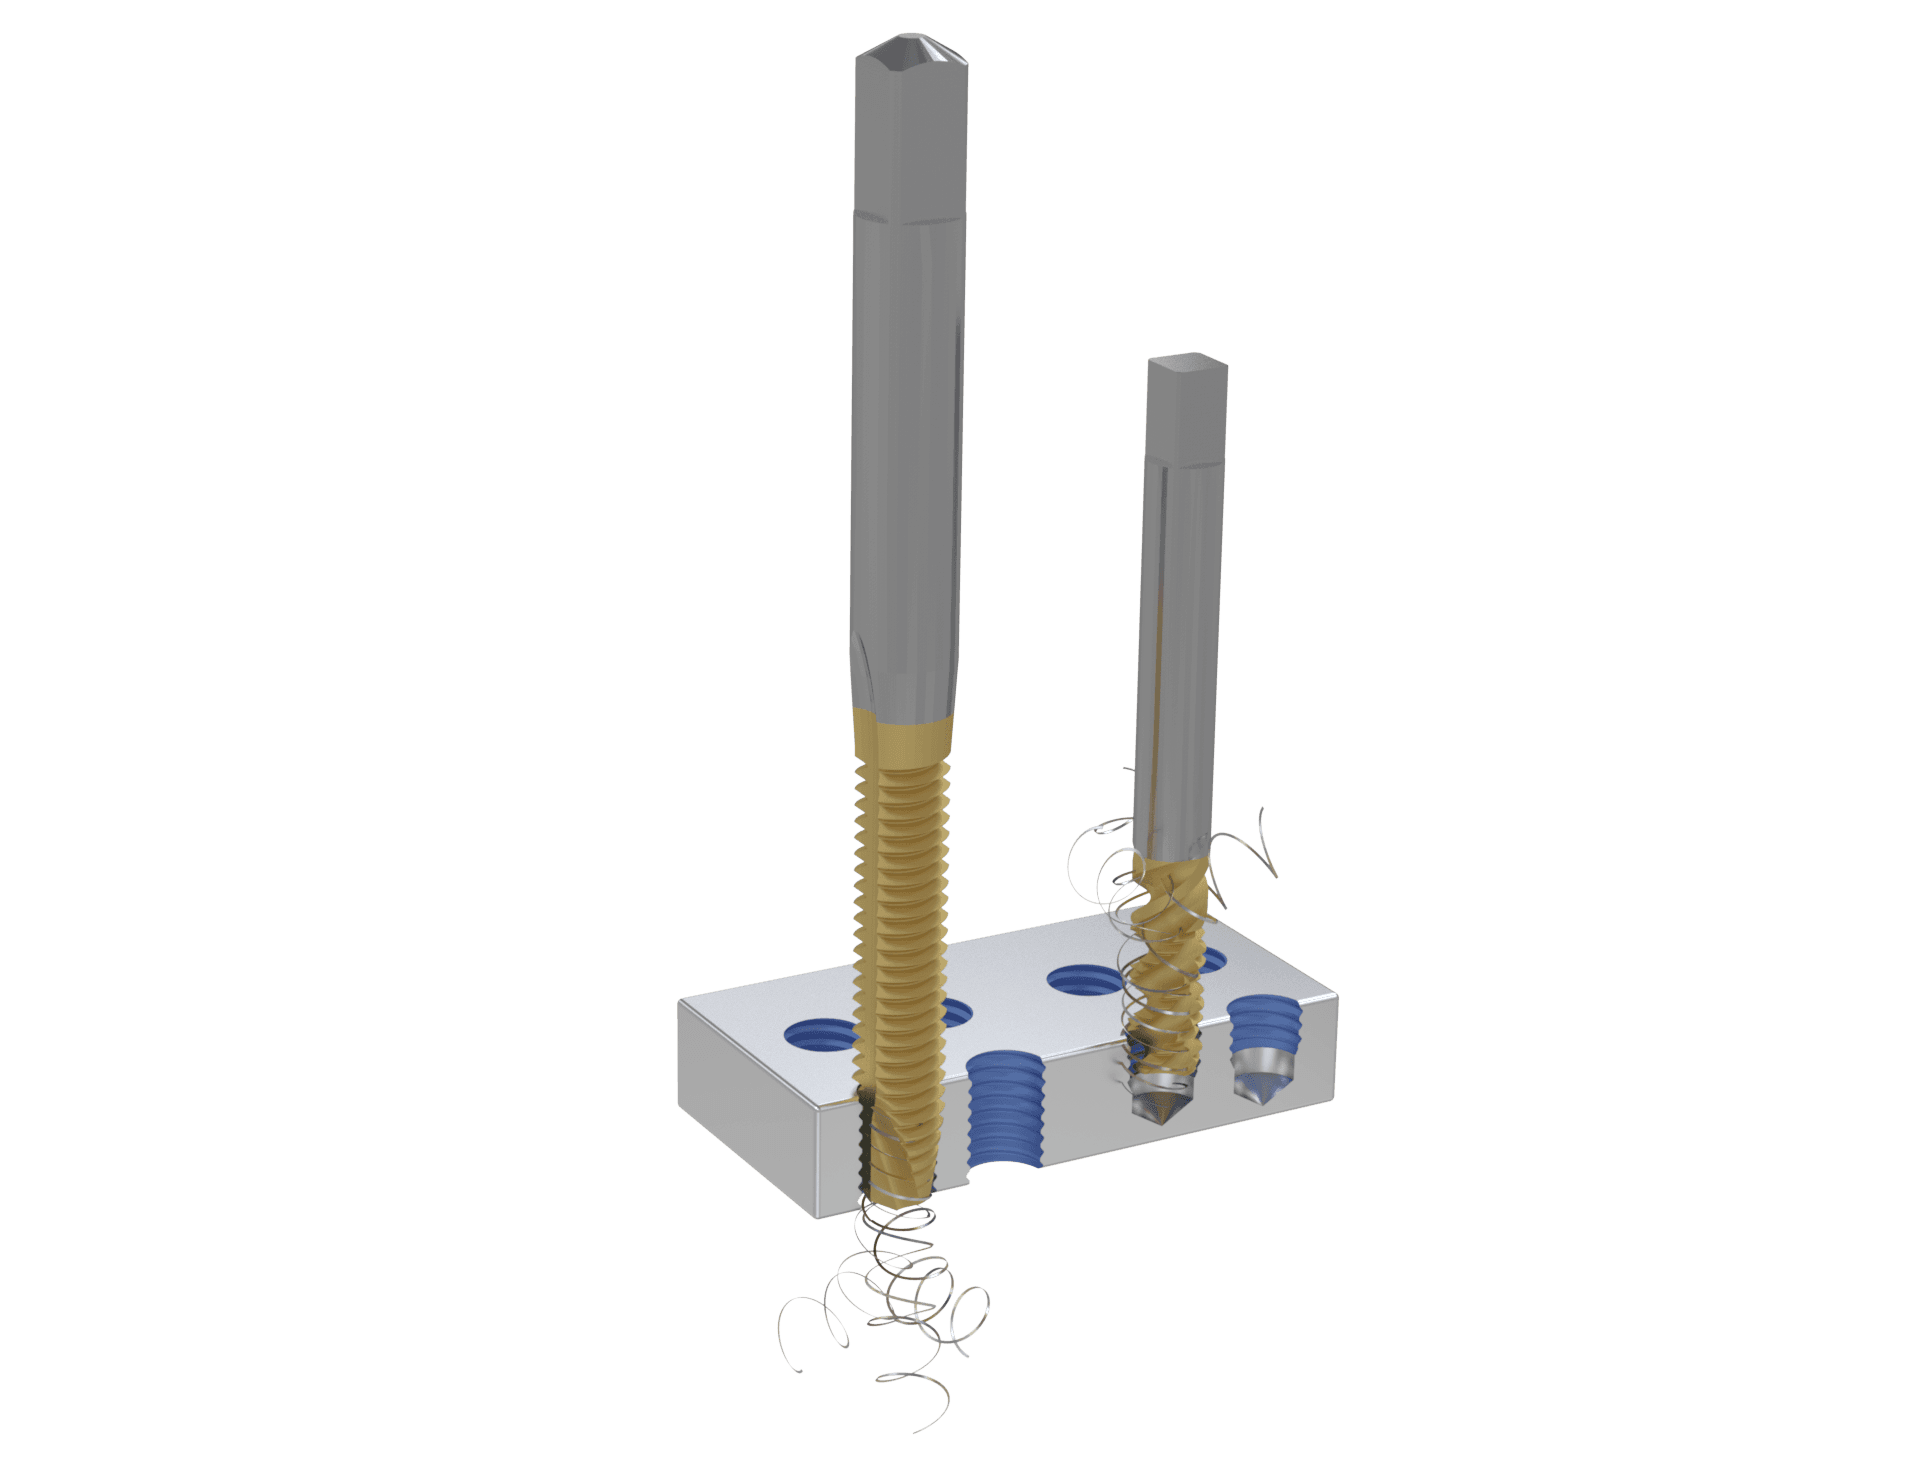
Geometrie usměrňující třísky pro čisté řezání závitů v průchozích i slepých otvorech.
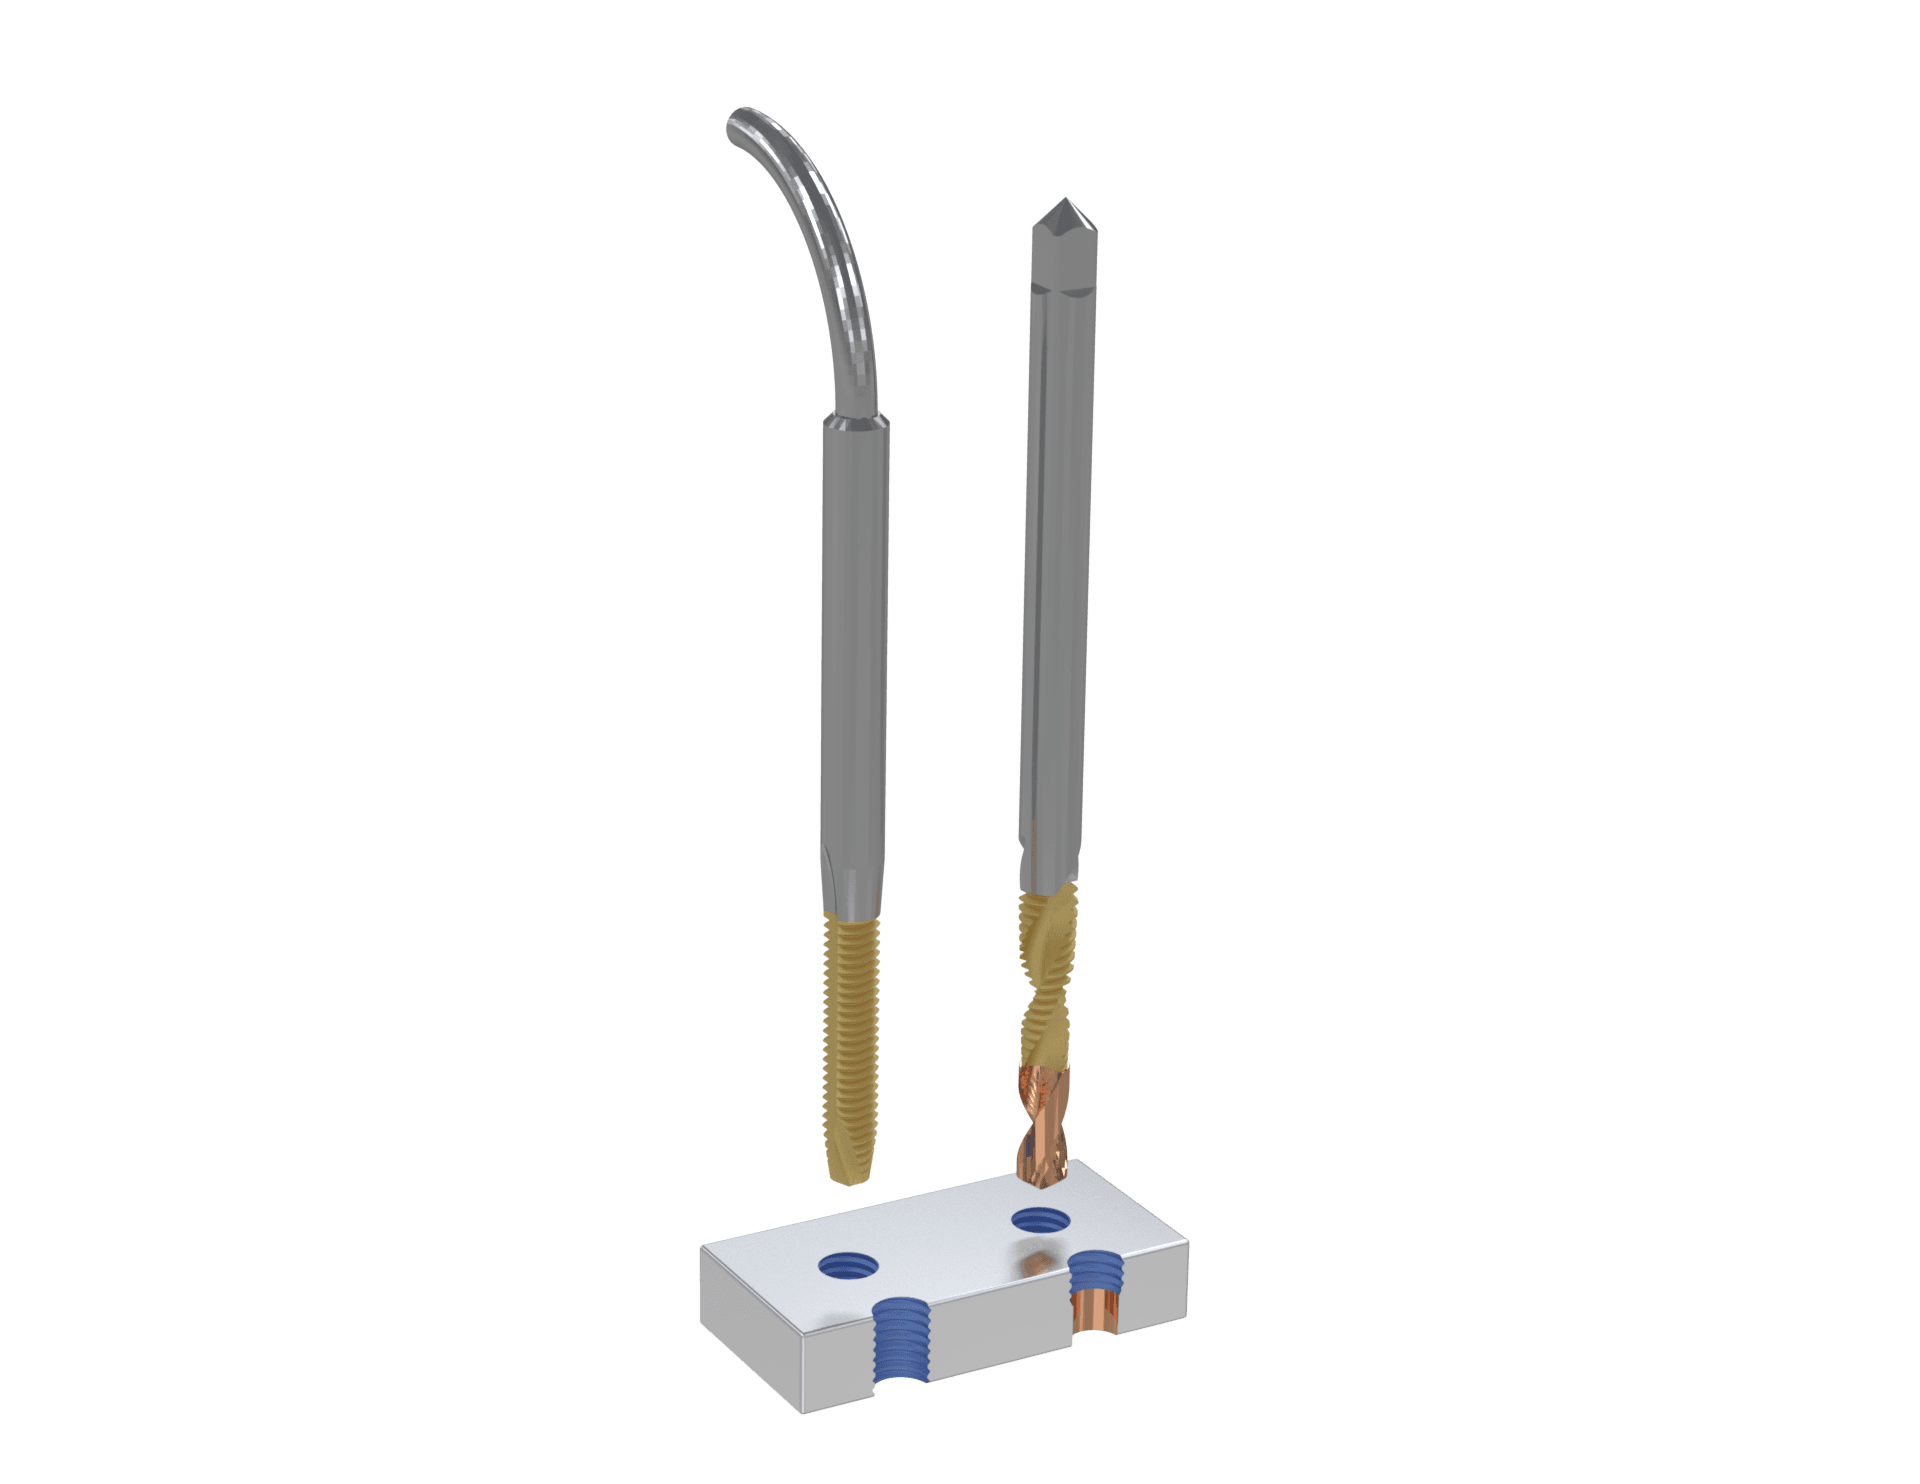
Účelové závitníky pro stísněné prostory a kombinované operace.
Každý závitník Bauron lze vyrobit s takovým rozhraním stopky, které nejlépe odpovídá vašemu stroji a držáku. U každého typu stopky níže je uvedeno, jak se upíná a kde podává nejlepší výkon.
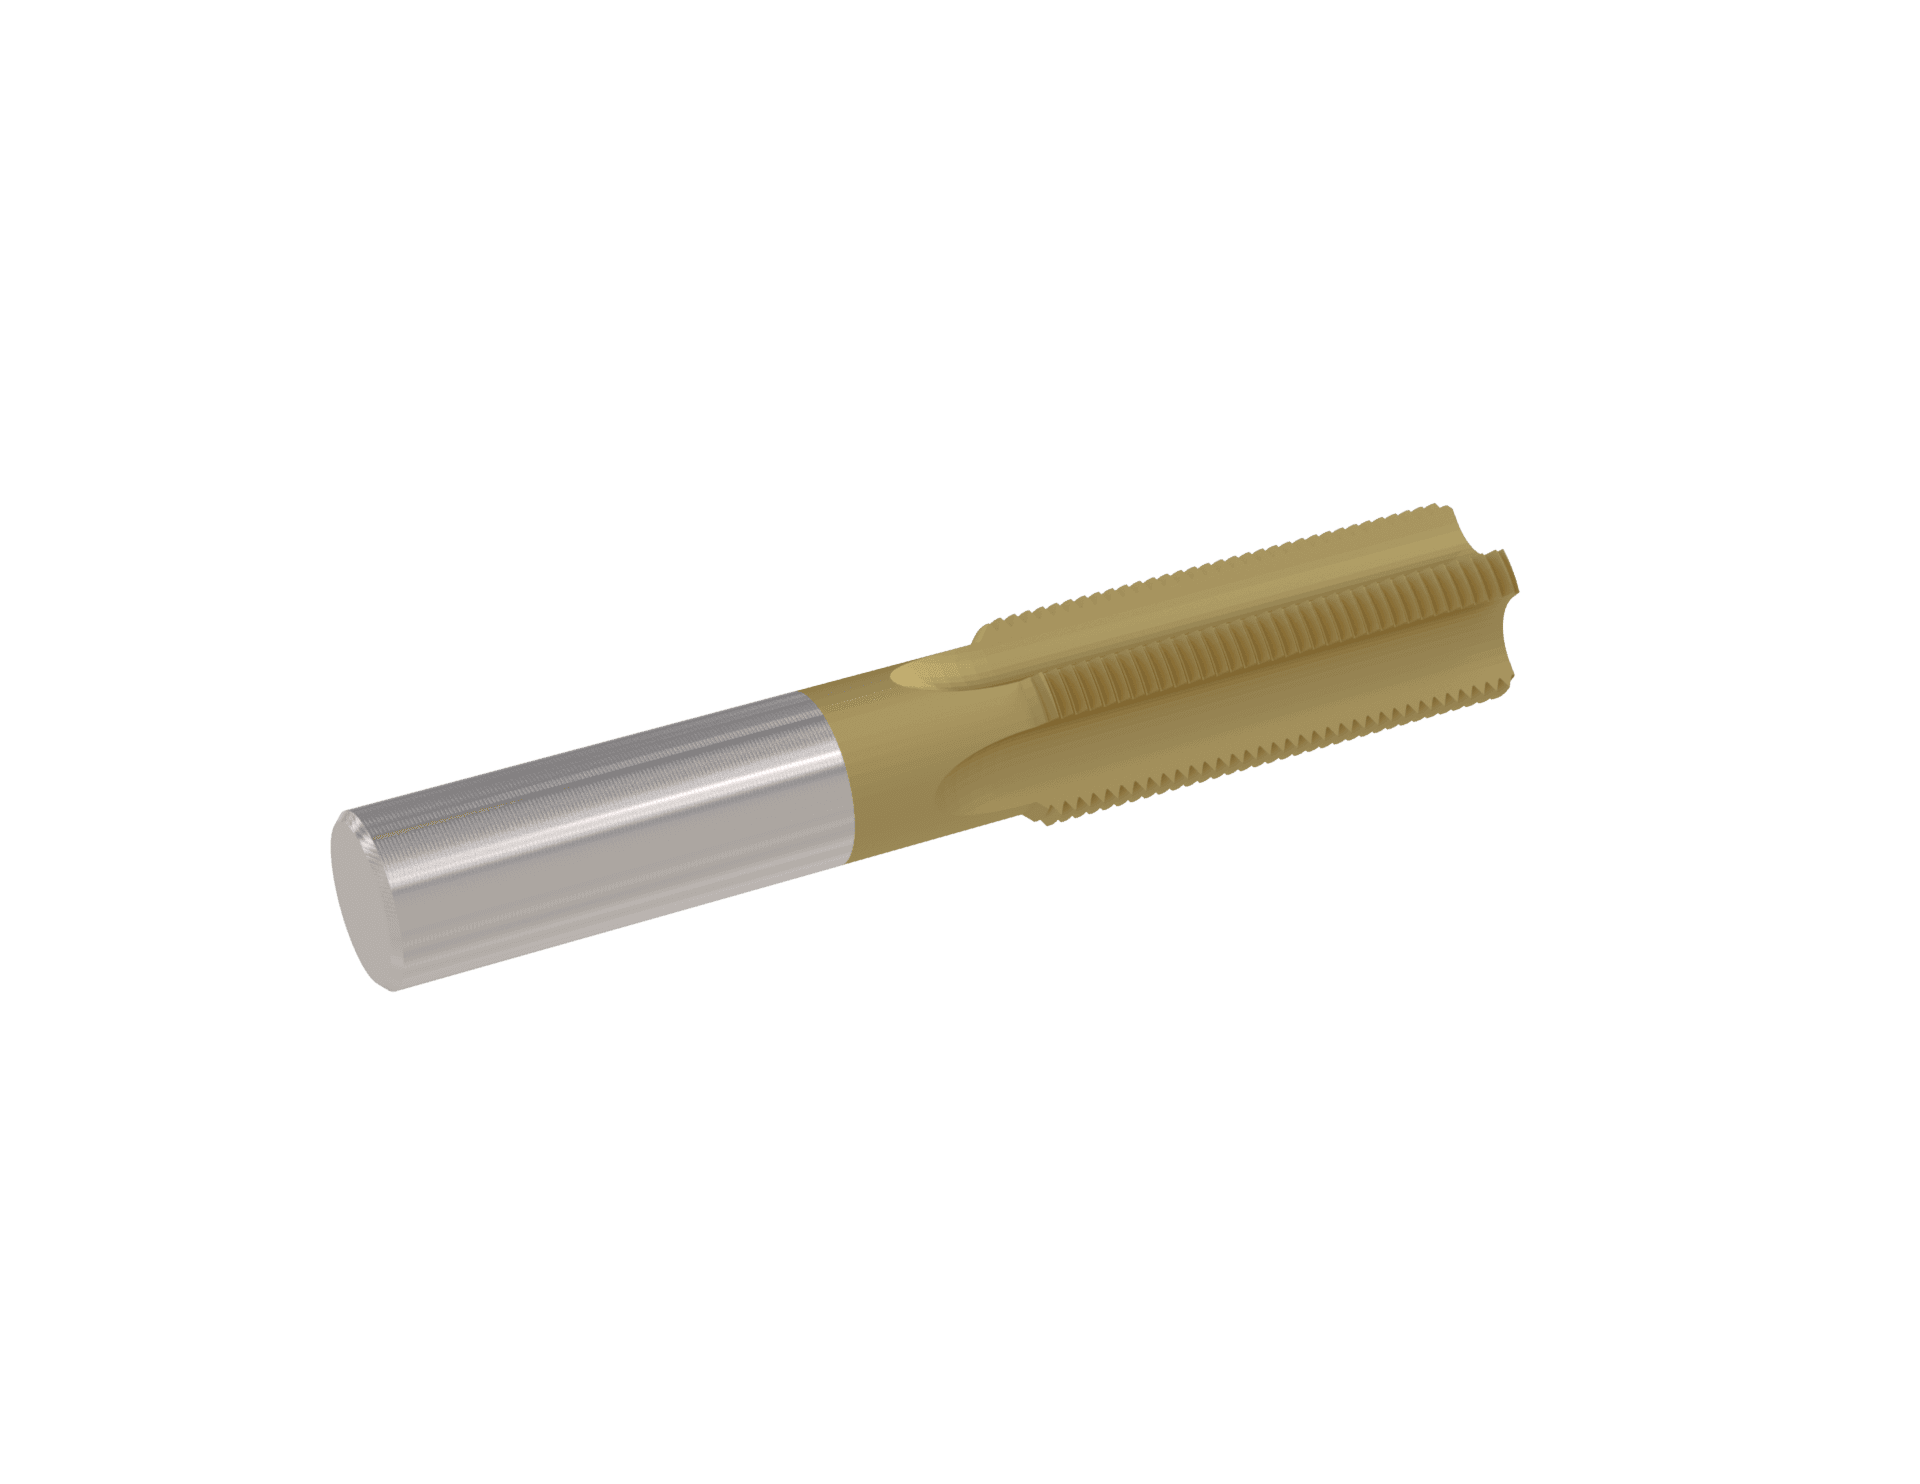
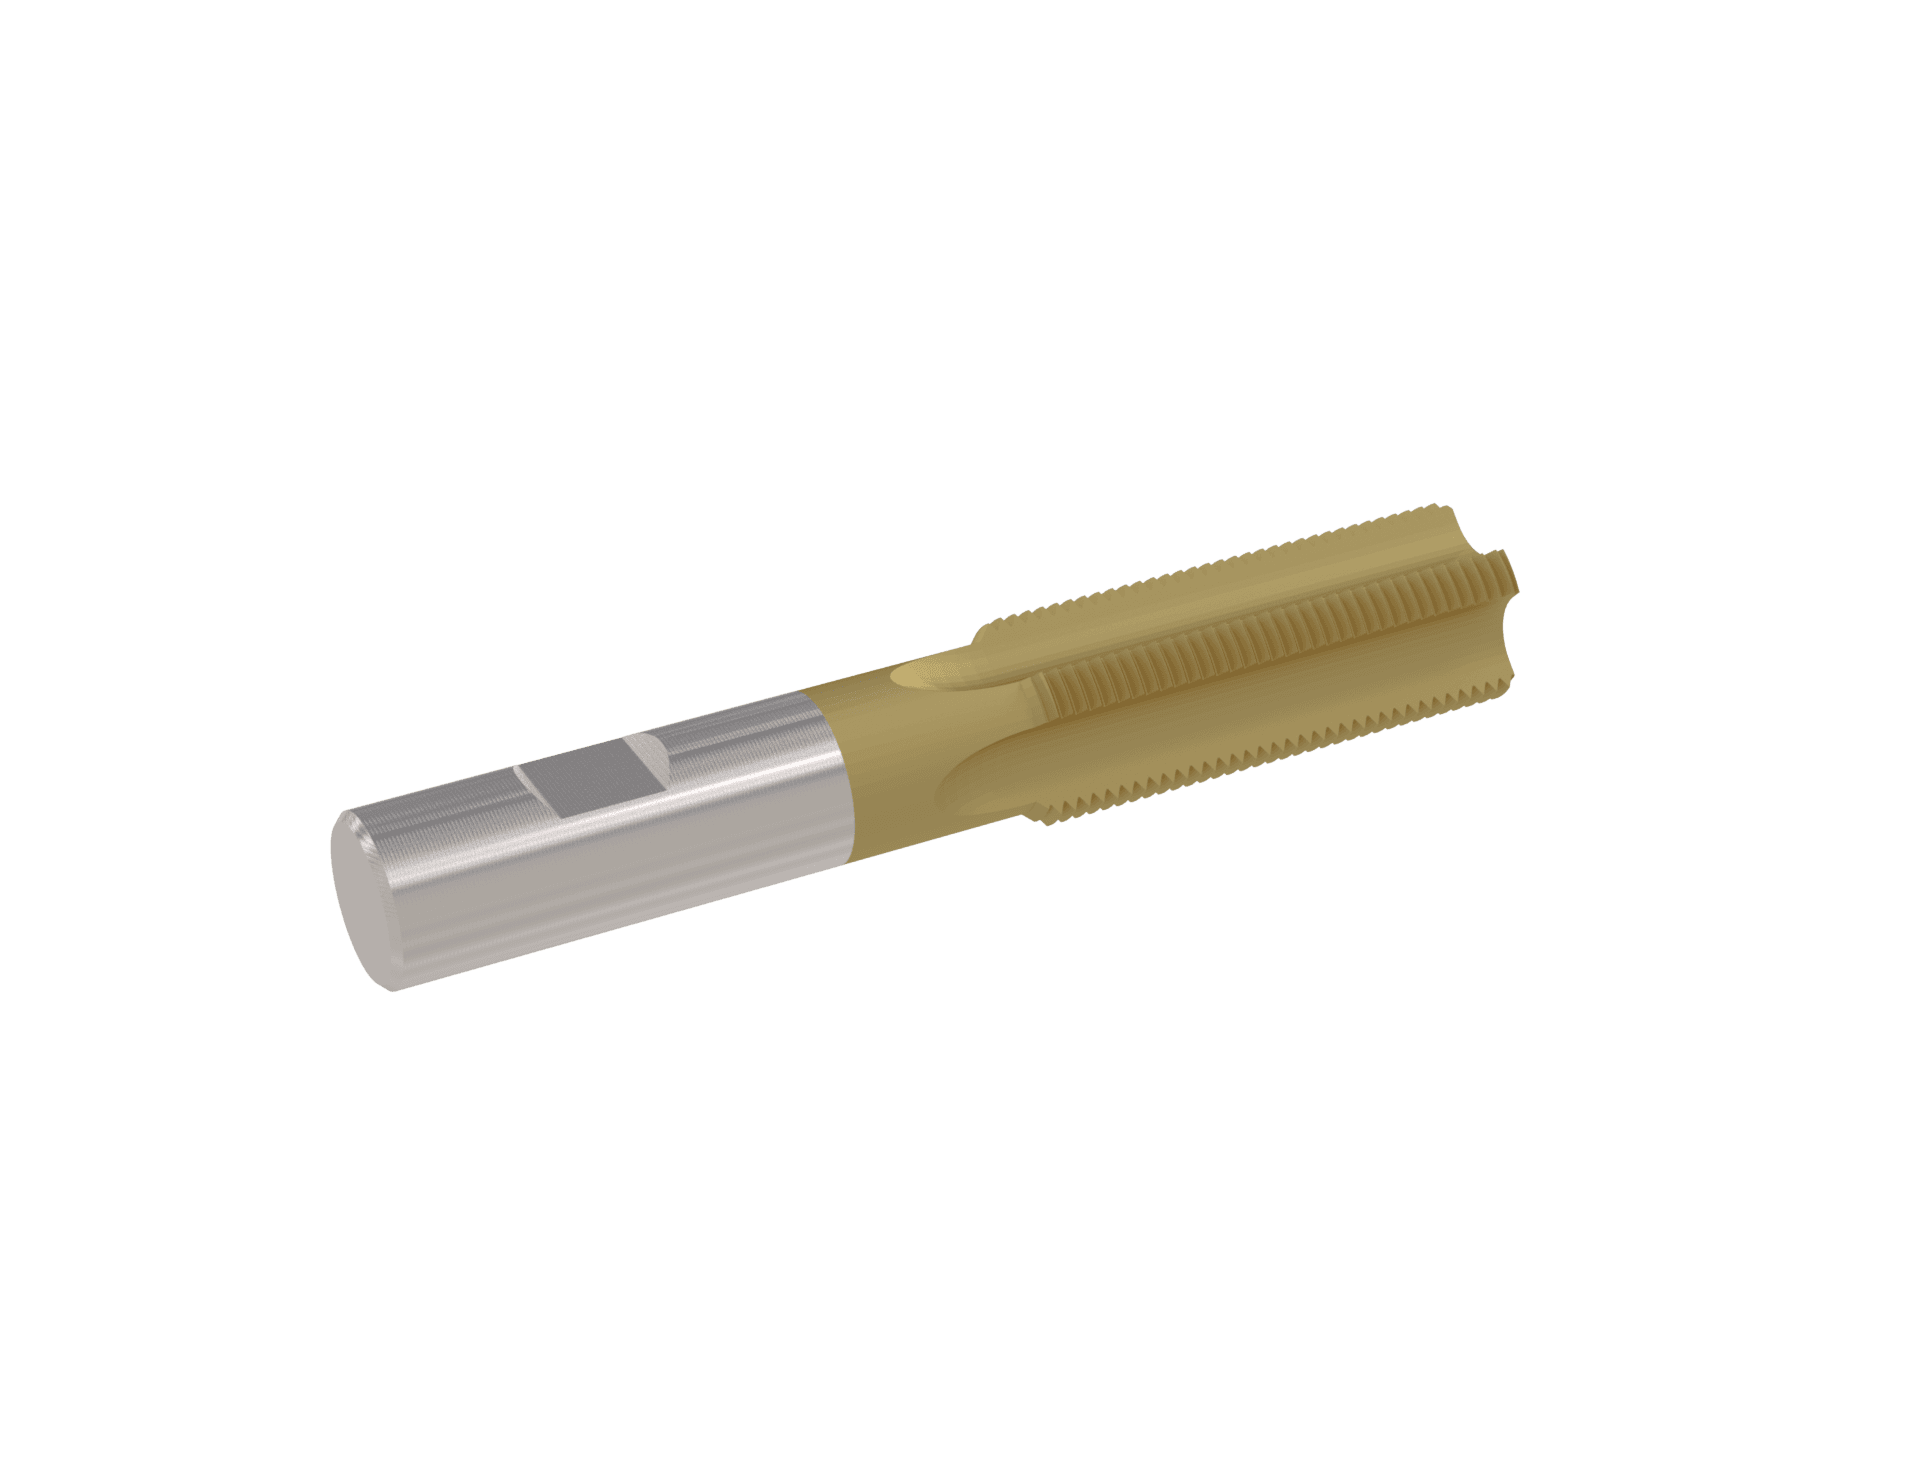
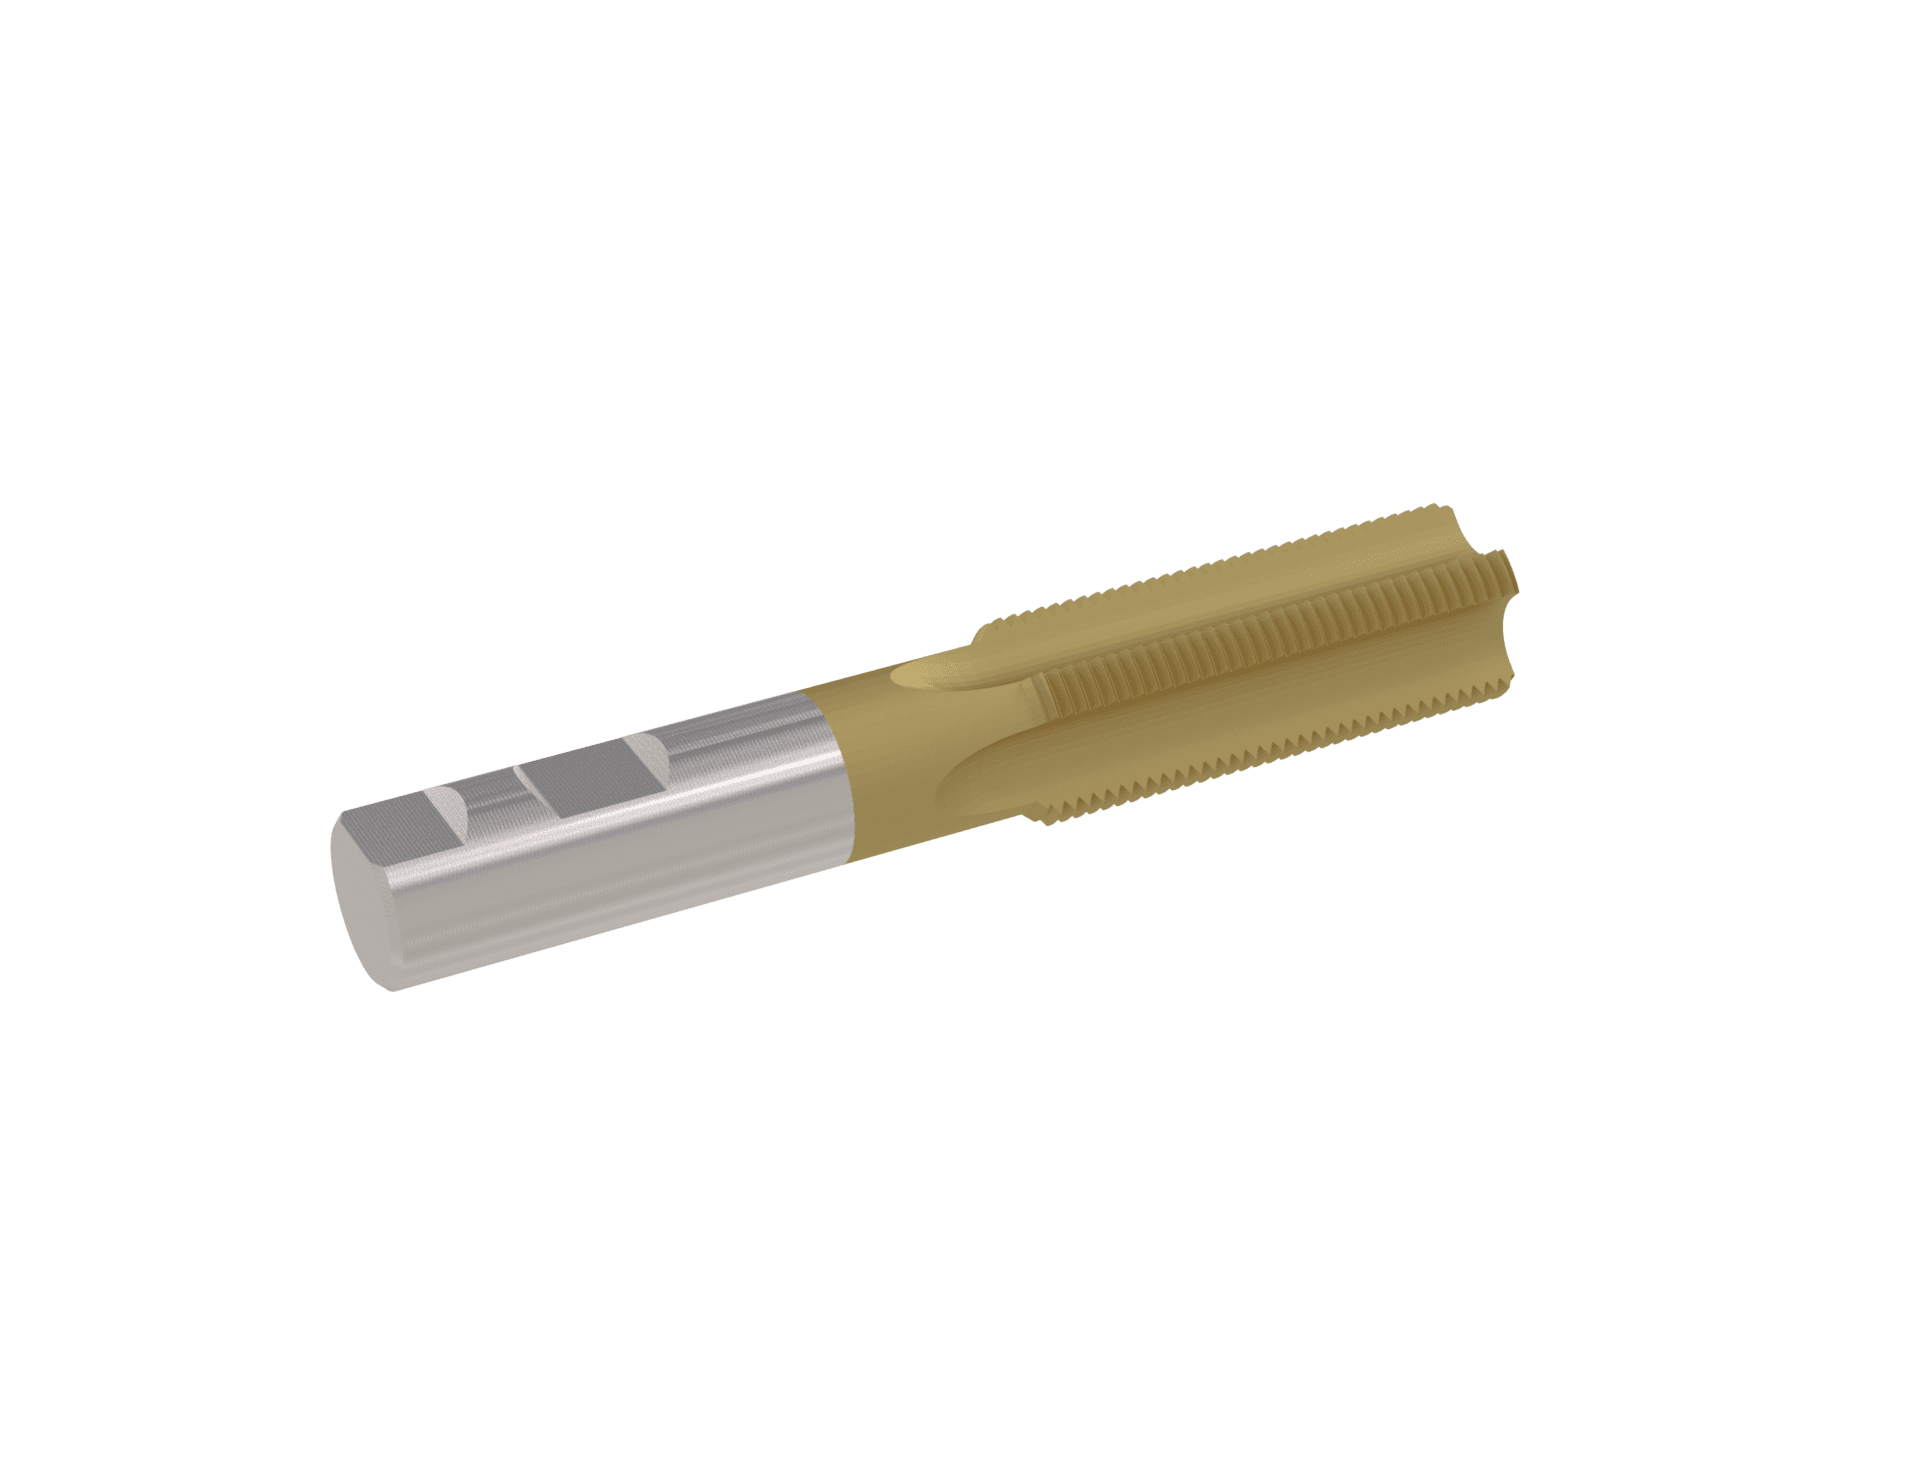
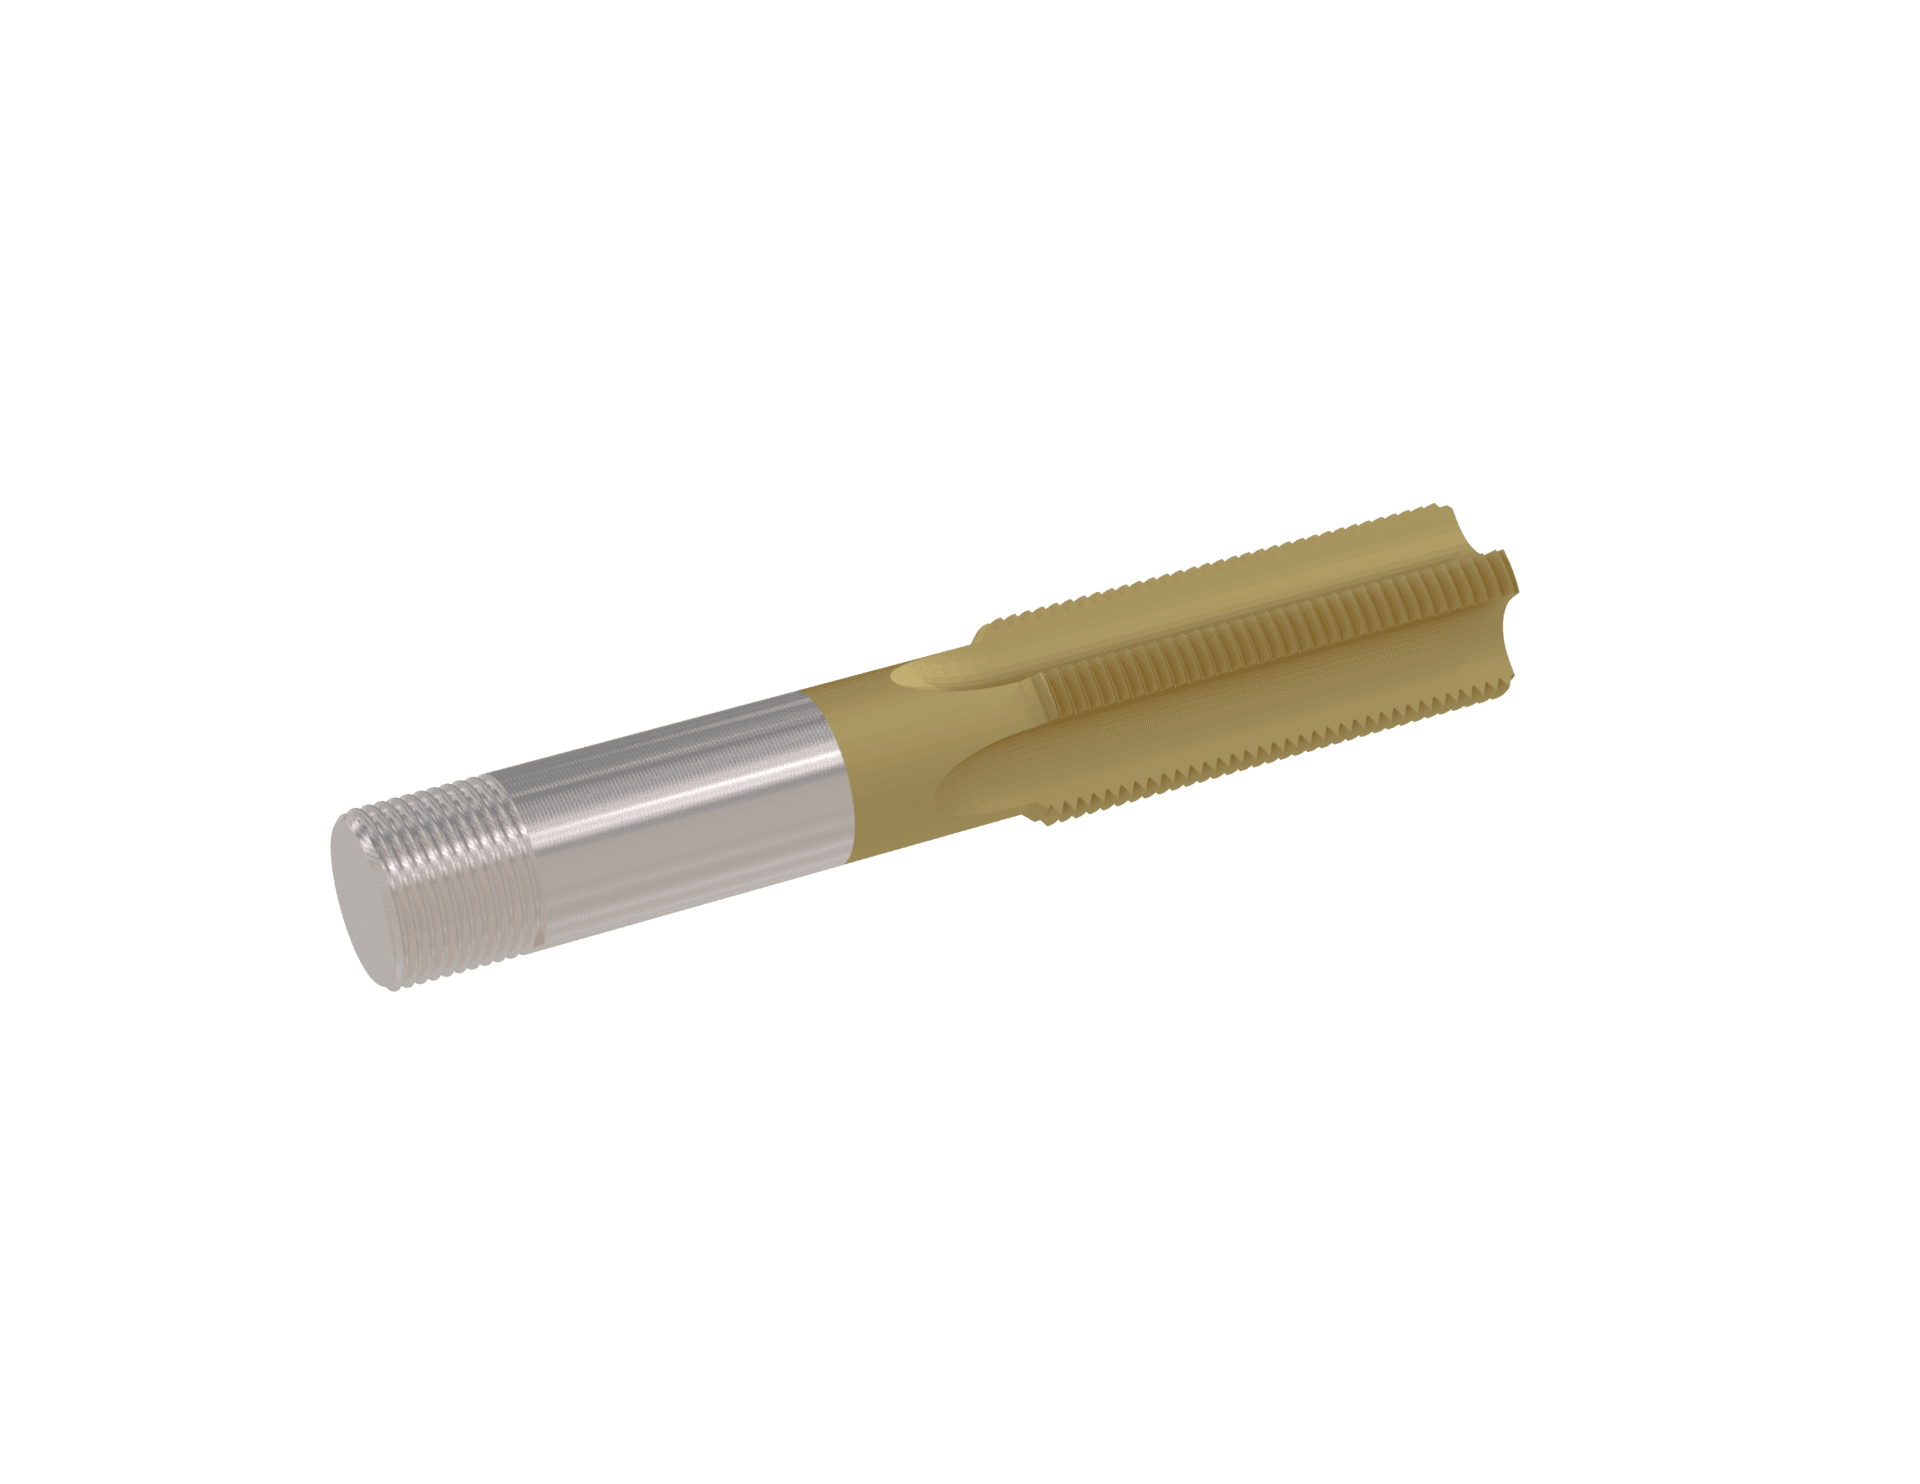
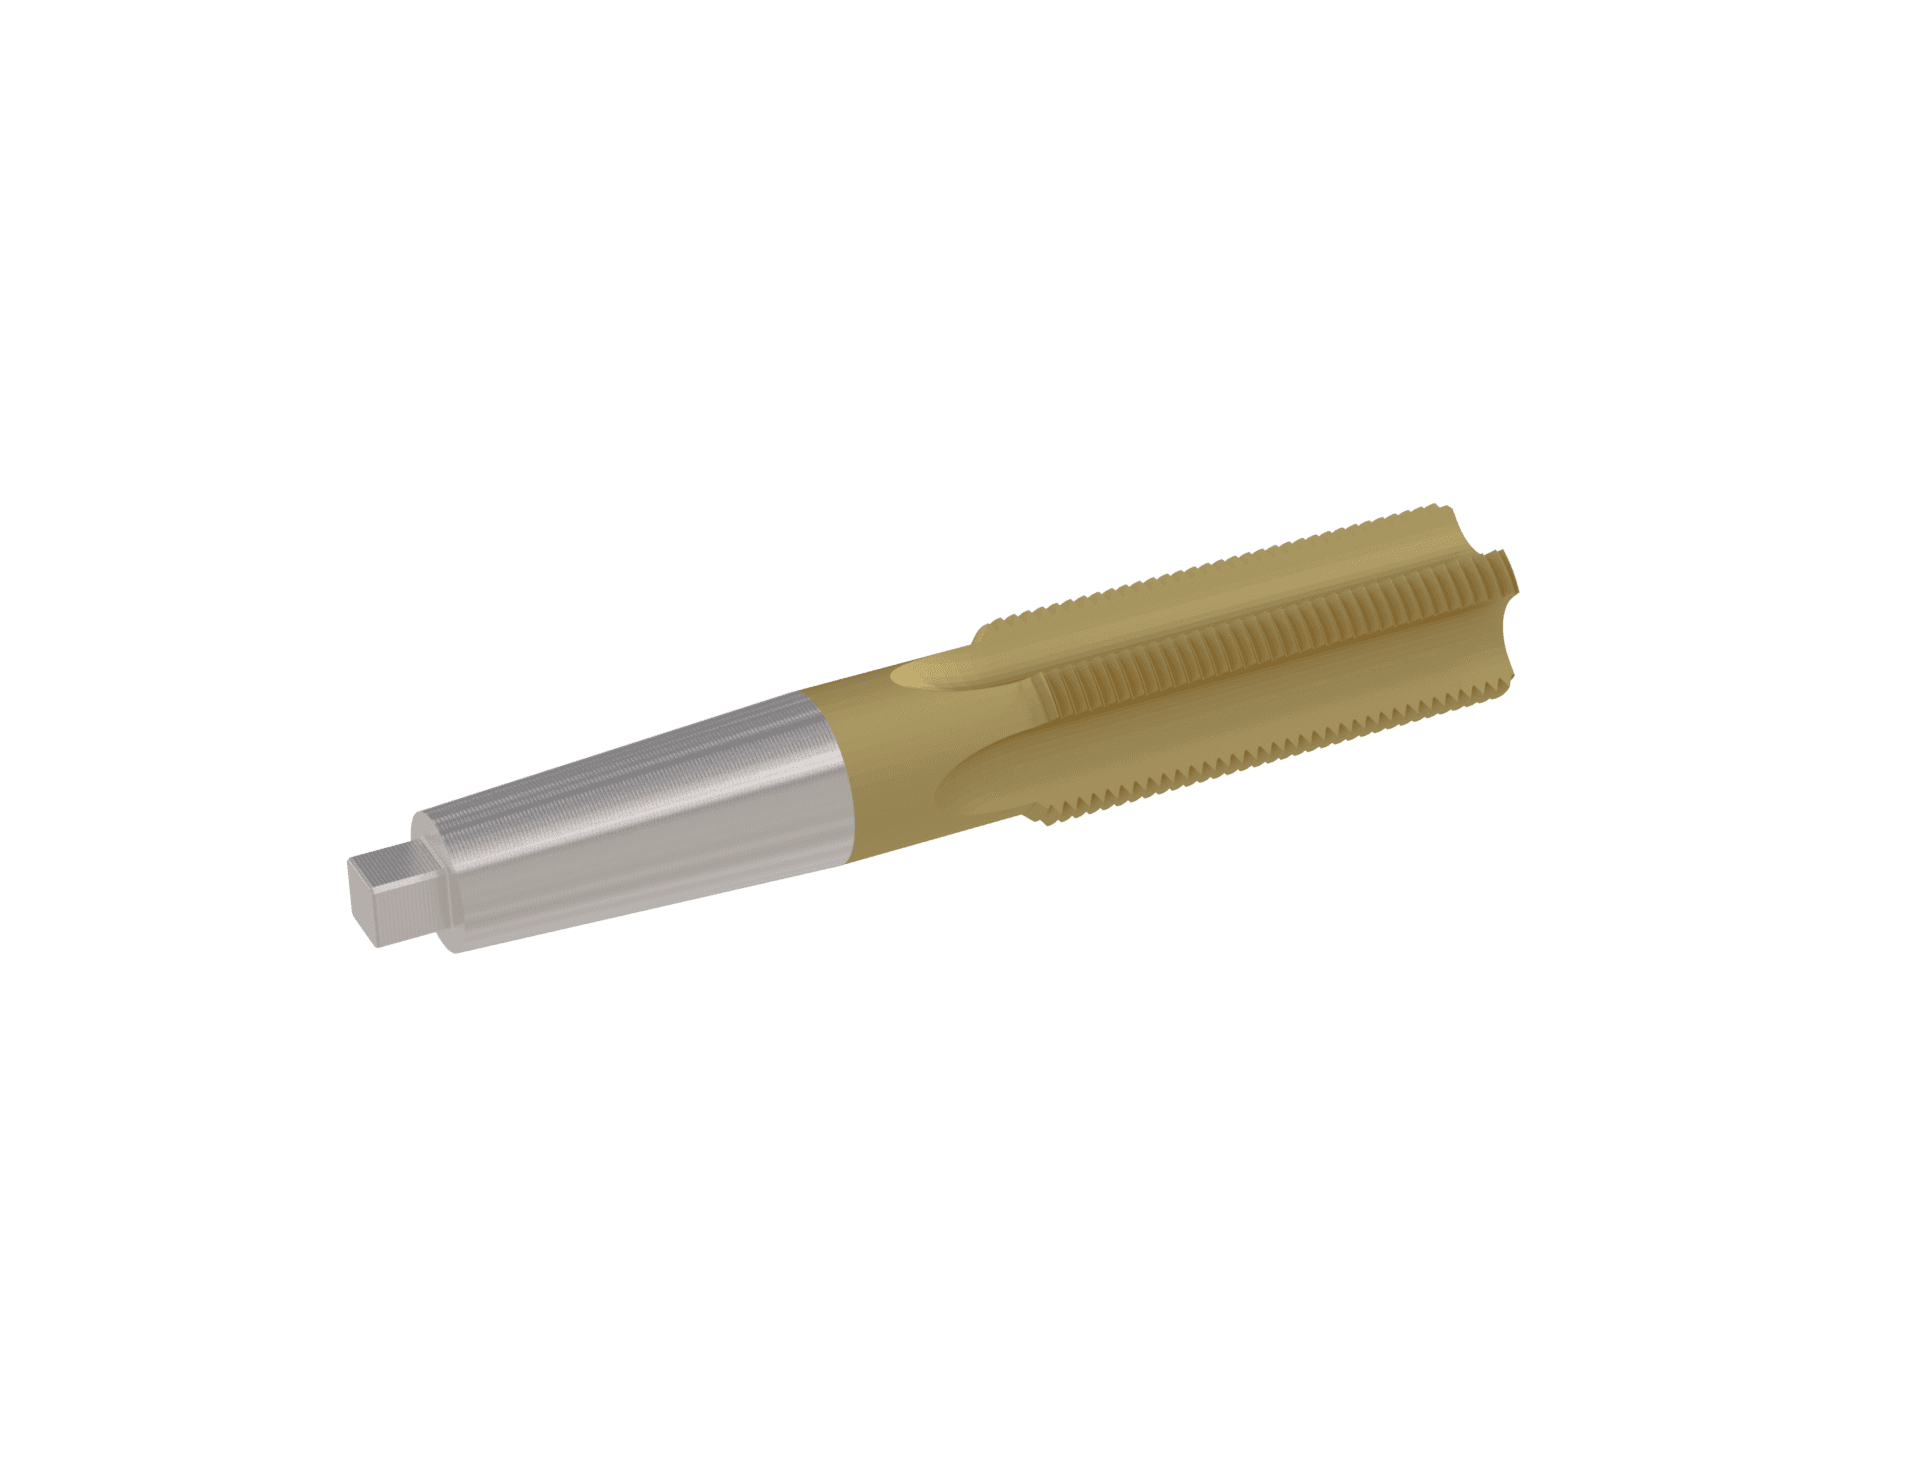
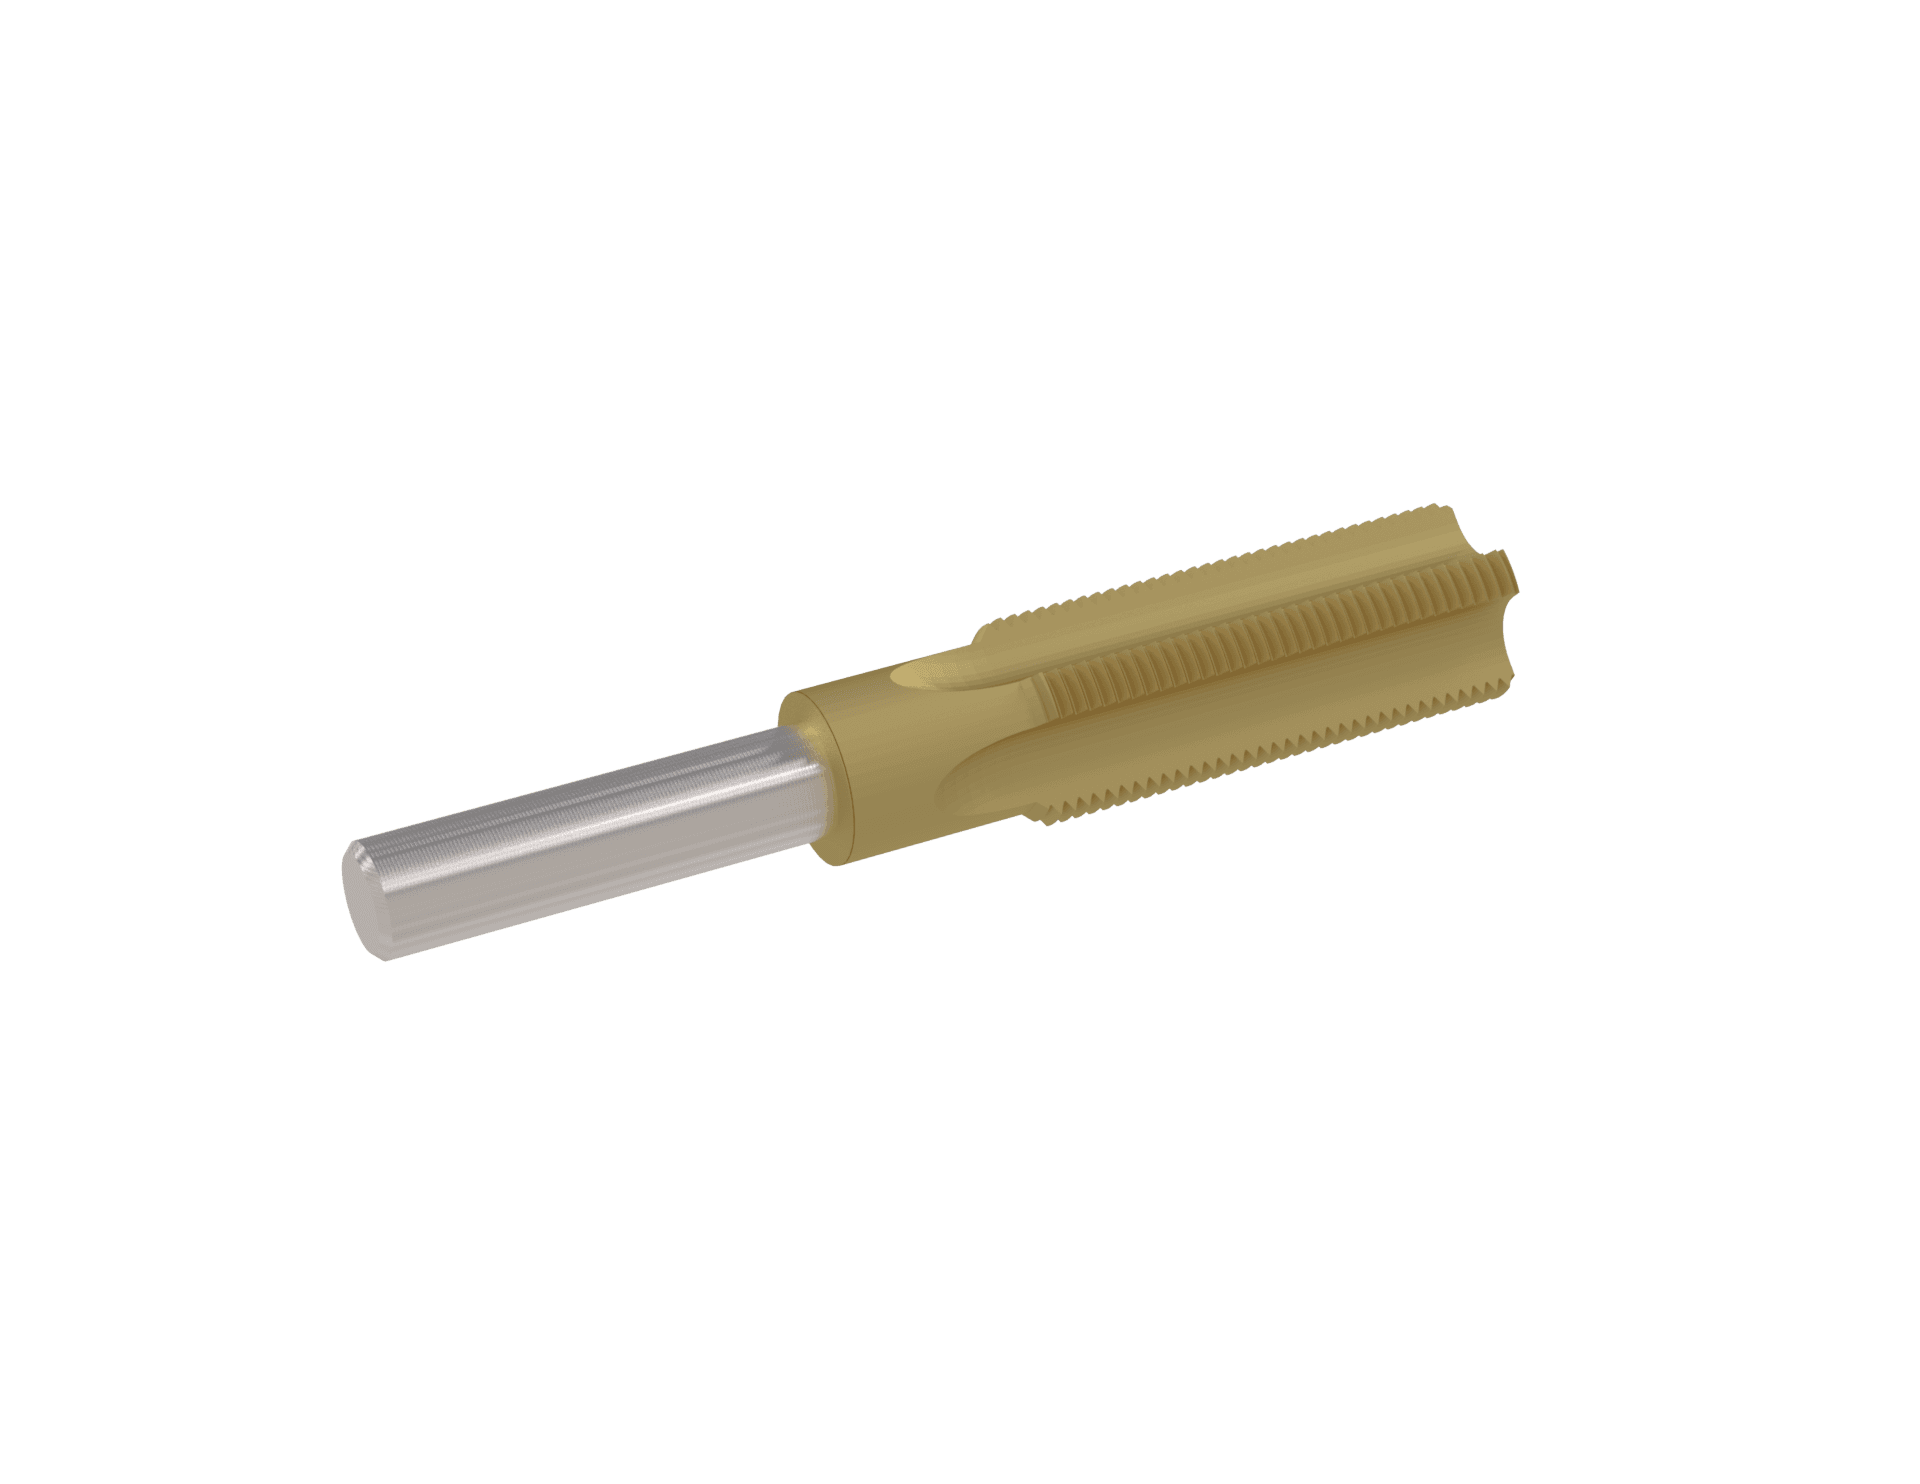
Řezný CNC závitník vytváří vnitřní závit střihem kovu a vznikají při tom třísky, které je třeba odvést. Tvářecí závitník materiál plasticky deformuje bez tvorby třísek a v tvárných kovech vytváří pevnější závity bez problémů s odvodem třísek.
Zakázkové závitníky umožňují přizpůsobit tolerance stoupání, délky krčku, šířky hřbetů a náběhy tvrdosti materiálu obrobku, což pomáhá předcházet stržení závitu a prodlužuje životnost nástroje ve výrobě.
Ano. Bauron vyrábí závitníky na míru ze slinutého karbidu a HSS-Co, závitové frézy, stupňovité závitníky a speciální nástroje pro tvarové závity přímo podle technických výkresů, se substrátem zvoleným z materiálů CNC nástrojů, které nejlépe vyhovují vašemu obrobku.
Nanokompozitní povlaky AlTiN a nACo nabízejí tepelnou odolnost a mazivost a chrání zuby závitníku před hromaděním tepla a zpevňováním materiálu při řezání závitů v nerezové oceli.
Hledáte pro svou dílnu zakázkové CNC závitníky, speciální závitové frézy nebo vysoce efektivní řešení pro řezání závitů v otvorech? Poraďte se s aplikačním inženýrem Bauron nebo pošlete specifikaci závitu a vyžádejte si nabídku na zakázkové nástroje.
Bauron spolupracuje s výrobci na posouzení geometrie nástroje, substrátu, povlaku, dosahu, strojních podmínek a výrobních požadavků pro standardní a zakázkové CNC nástroje.
Odeslat požadavky