Záběr tlakem
Polygonální tvářecí plochy se dotýkají stěny přesně dimenzovaného předvrtaného otvoru.
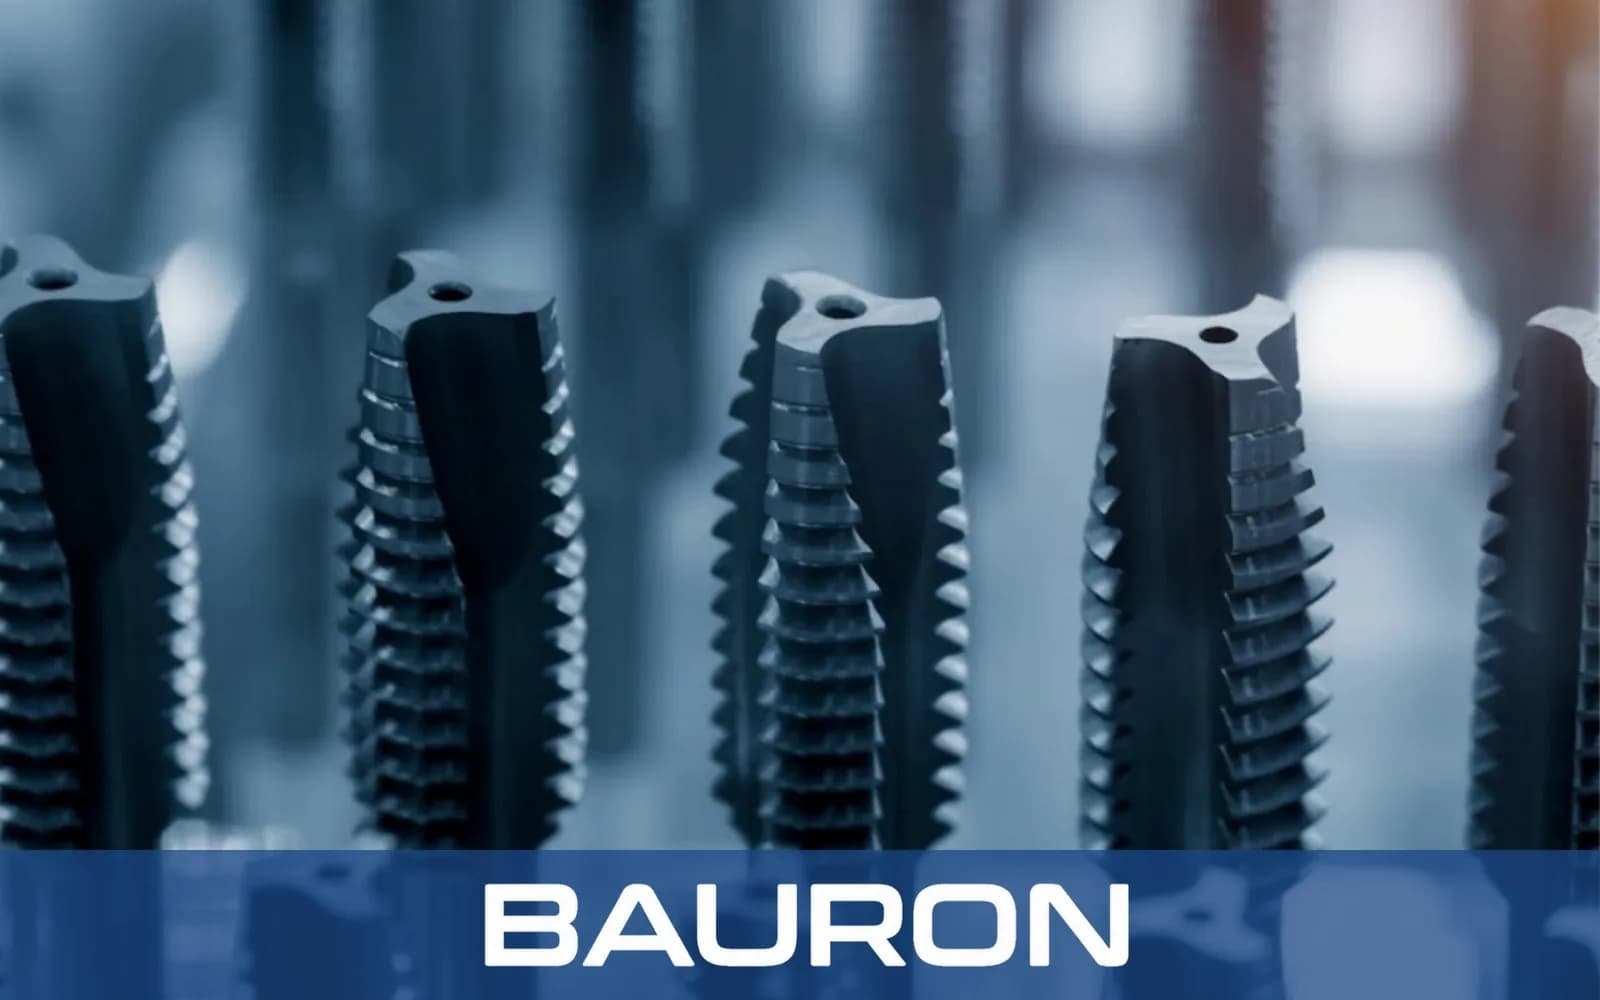
Tvářecí závitník, označovaný také jako válcovací závitník nebo závitník pro tváření za studena, vytváří závit plastickou deformací místo třískového obrábění. Jeho polygonální profil vtlačuje dostatečně tvárný materiál obrobku do tvaru závitu, proto jsou rozhodující průměr předvrtaného otvoru, mazání, kontrola krouticího momentu a tvařitelnost materiálu.
Polygonální tvářecí plochy se dotýkají stěny přesně dimenzovaného předvrtaného otvoru.
Tlak při otáčení přesouvá tvárný materiál do vrcholů a den závitu, místo aby jej odebíral jako třísky.
Tváření usměrňuje vlákna materiálu kolem profilu závitu, místo aby je přerušilo řeznou hranou.
Proces nevytváří třísky, pokud jsou materiál a nastavení vhodné pro tváření závitů.
Přemístění materiálu zabraňuje ucpávání třískami a může zjednodušit následné čištění.
Zachovaná vlákna materiálu a lokální zpevnění mohou ve vhodných materiálech a procesech zvýšit pevnost závitu ve střihu.
Bezdrážková konstrukce poskytuje větší průřez než srovnatelný řezný závitník s drážkami.
Tvářecí závitníky mohou v některých tvárných materiálech pracovat při vyšších rychlostech než řezné závitníky, pokud jsou mazání a řízení stroje dostatečné.
Plastické tváření může vytvořit hladké povrchy vnitřního závitu bez vytrhávání materiálu řeznou hranou.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozsah průměrů | #0 až 1"+; metrické M1 až M30+ podle konfigurace |
| Geometrie těla | Bezdrážkový, vícehranný polygonální tvar s volitelnými mazacími drážkami |
| Profily závitů | UNC, UNF, metrické a zakázkové profily stoupání |
| Typ stopky | Hladká válcová stopka s volitelným čtyřhranem |
| Meze roztečného průměru | Aplikačně specifické meze roztečného průměru GH nebo metrické |
| Požadavek na předvrtaný otvor | Průměr vrtáku pro tvářecí závitník zvolený podle materiálu a cílového procenta profilu závitu |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| HSS-E (kobaltová) | Hliník, měď, mosaz, slitiny zinku a vybrané tvárné oceli. | Kombinuje houževnatost a tvrdost za tepla pro tlak a tření při tváření. |
| Monolitní slinutý karbid | Stabilní velkosériová výroba v kompatibilních abrazivních nebo neželezných materiálech. | Vysoká tuhost podporuje stálost roztečného průměru tam, kde sestava dokáže ochránit křehký karbidový nástroj. |
| Povlak TiCN / CrN | Hliník, tlakově lité slitiny zinku a další kompatibilní tvárné materiály. | Povrchy s nízkým třením pomáhají omezit zadírání a ulpívání materiálu obrobku na tvářecích hranách. |
Tváření závitů vyžaduje tvárný materiál obrobku. Substrát nástroje, povlaky závitníku, mazání a průměr předvrtaného otvoru přizpůsobte tažnosti a tvrdosti materiálu, velikosti závitu a tuhosti stroje. Náš průvodce návrhem CNC závitníků porovnává tvářecí závitníky s řeznými geometriemi pro různé materiály obrobků.
Provádějí synchronizované závitovací cykly v hliníku, mědi a dalších tvařitelných materiálech. Kde je u tenkých dílů s průchozími otvory přijatelný řezaný závit, vrtají a závitují jedním nástrojem kombinované strojní závitníky.
Využívají nástroje v revolverové hlavě k tváření axiálních nebo radiálních vnitřních závitů na soustružených součástech.
Vytvářejí opakované beztřískové závity ve velkosériových výrobních linkách komponent. Nepřetržitá výroba matic naproti tomu spoléhá na závitníky s ohnutou stopkou v automatech na řezání závitů v maticích.
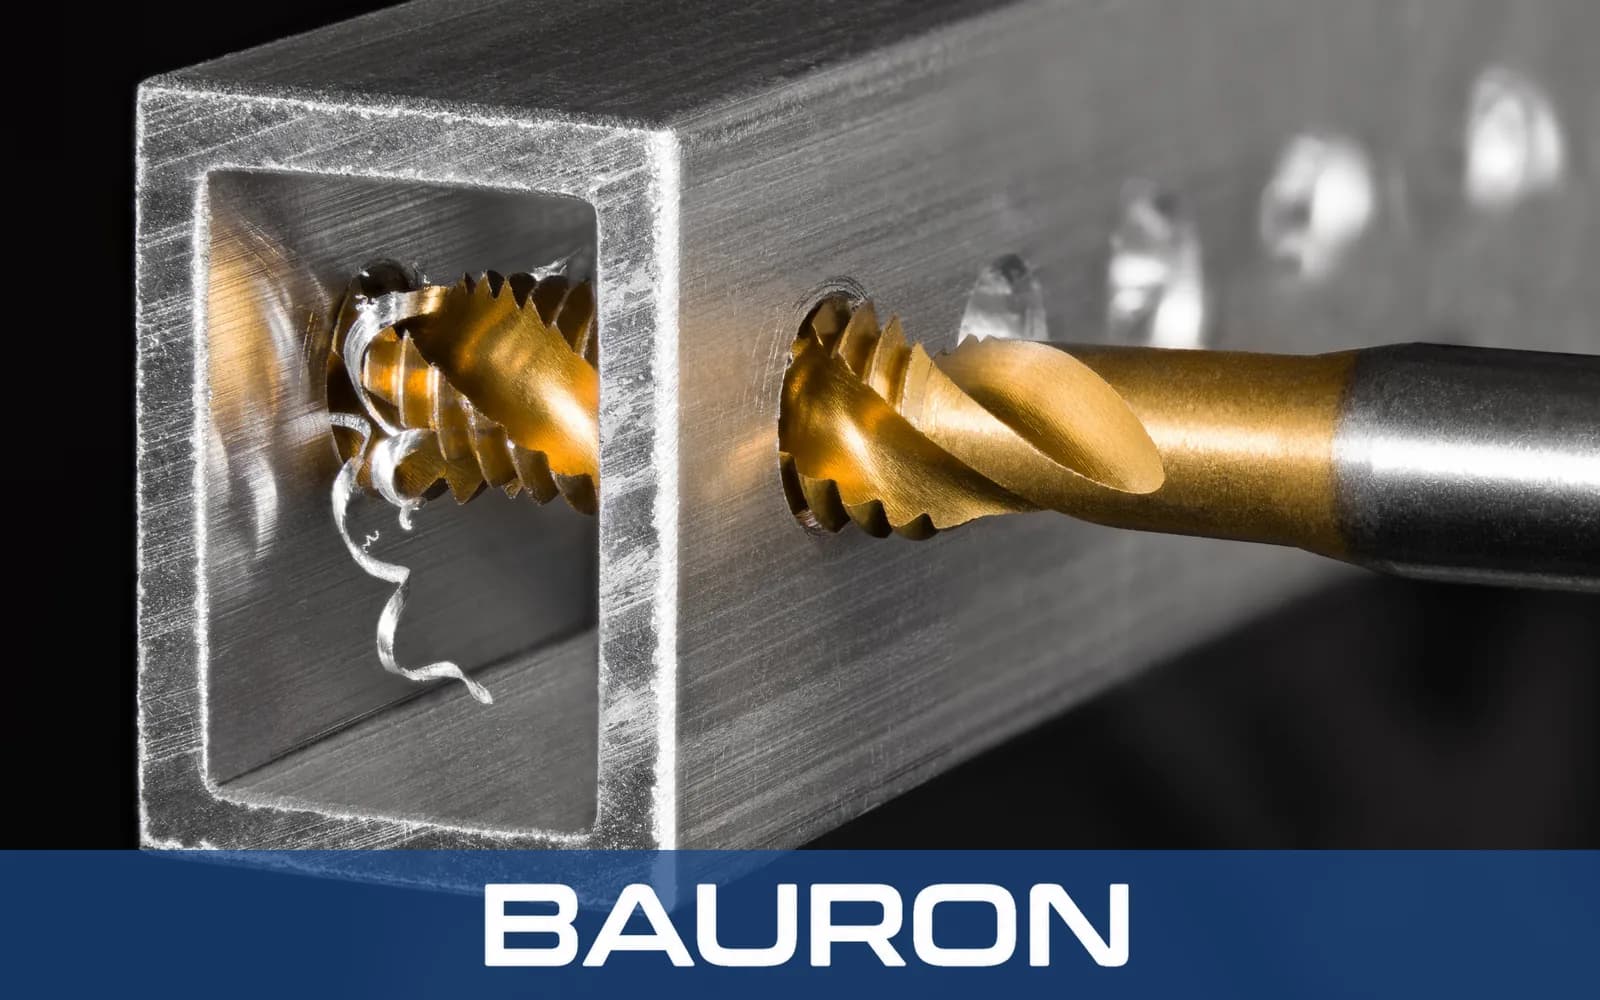
Tvářecí závitníky pro hliník, měď, mosaz, slitiny zinku a další dostatečně tvárné materiály vytvářejí vnitřní závity bez třísek.
Vytváří závity ve slepých dutinách, aniž by se na dně otvoru hromadily třísky.
Vytváří tvářené závity se zpevněným povrchem pro spoje v automobilové výrobě, letectví a strojírenství tam, kde materiál tváření umožňuje.
Zabraňuje vzniku volných třísek při závitování skříní elektroniky a dalších sestav s přísnými požadavky na čistotu. Pro číslované velikosti přináší stejný beztřískový proces do malých šroubových závitů strojní šroubový závitník v tvářecím provedení.
Tváření závitů vyžaduje dostatečnou tvárnost. Hliník, mosaz, měď, slitiny zinku, vybrané nízkouhlíkové oceli, některé nerezové oceli a tvárné plechové materiály mohou být vhodné po ověření tažnosti a tvrdosti. Křehká litina a kalené slitiny jsou obecně nevhodné.
Ano. Předvrtaný otvor pro tvářecí závitník je větší než otvor pro řezný závitník u stejného jmenovitého závitu, protože přemístěný materiál musí téct dovnitř a vytvořit vrchol závitu. Použijte tabulku vrtáků pro tváření od výrobce nástroje a upravte ji podle materiálu obrobku a požadovaného procenta profilu závitu.
Materiál tekoucí z obou boků může na vrcholu vnitřního závitu zanechat malou spáru nebo prohlubeň ve tvaru V. Je pro tento proces typická, její rozměry však musí stále splňovat konstrukční a kontrolní požadavky na díl.
Tváření vytváří značné tření a teplo. Používejte mazivo nebo chladicí kapalinu s mazací schopností a vysokotlakými vlastnostmi doporučenými pro materiál obrobku, povlak a výrobní sestavu.
Stejně jako u svých dalších zakázkových závitníků může Bauron pro konkrétní tvářecí aplikaci posoudit zakázkové mazací drážky, geometrii polygonu, rozměry stoupání, náběhy, substráty a povlaky.
Bauron poskytuje podporu konstrukce a techniky pro geometrii tvářecího polygonu, mazací drážky, strategii předvrtání, meze roztečného průměru, substráty a povlaky. Sdílejte údaje o materiálu a požadavky na proces pro technické posouzení.
Kontaktovat techniku