Vystředěný vstup
Náběh o 3 až 5 závitech vede závitník do předvrtaného otvoru.
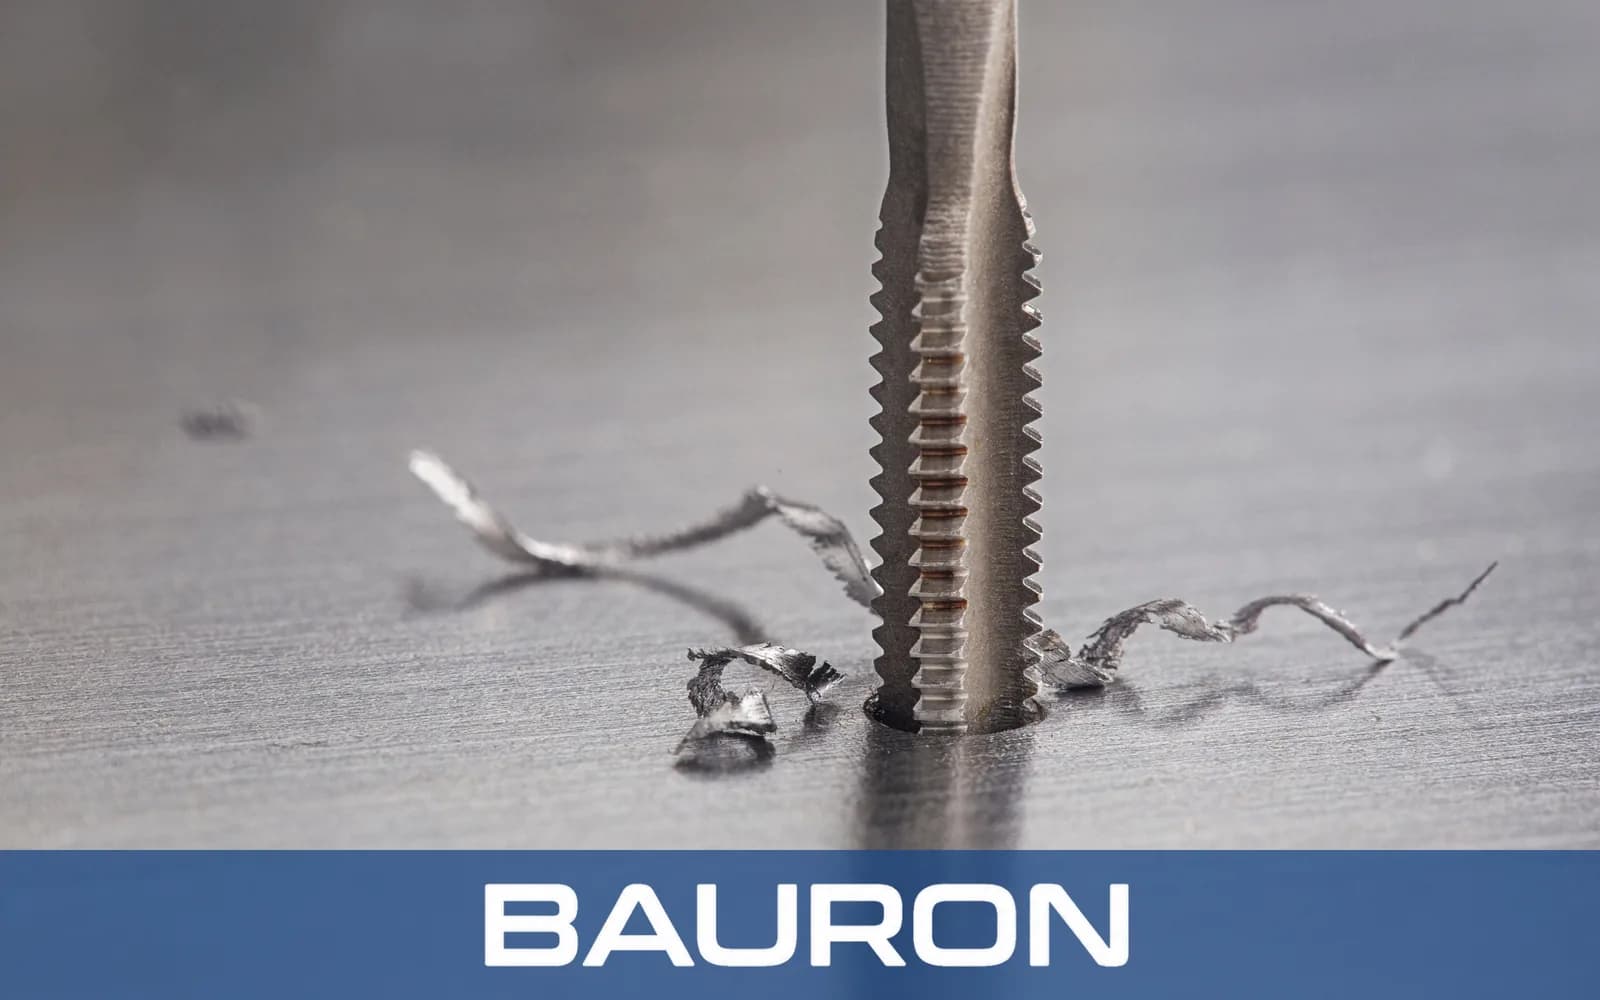
Střední závitníky jsou univerzální nástroje pro řezání vnitřních závitů se středně dlouhým náběhem přes první 3 až 5 závitů. Tato geometrie vyvažuje vedení při zahájení a dosah závitu, takže jeden závitník zvládne vyřezat závity v mnoha průchozích otvorech nebo připravit slepé otvory pro dokončovací průchod.
Náběh o 3 až 5 závitech vede závitník do předvrtaného otvoru.
Řez si dělí několik zubů náběhu, takže počáteční krouticí moment zůstává zvládnutelný při ručním i strojním závitování.
Plnoprofilové zuby za náběhem dokončují vnitřní závit, jak nástroj postupuje.
Geometrie s přímou drážkou, šroubovitým hrotem nebo šroubovitou drážkou řídí třísky způsobem vhodným pro různé typy otvorů a materiálů.
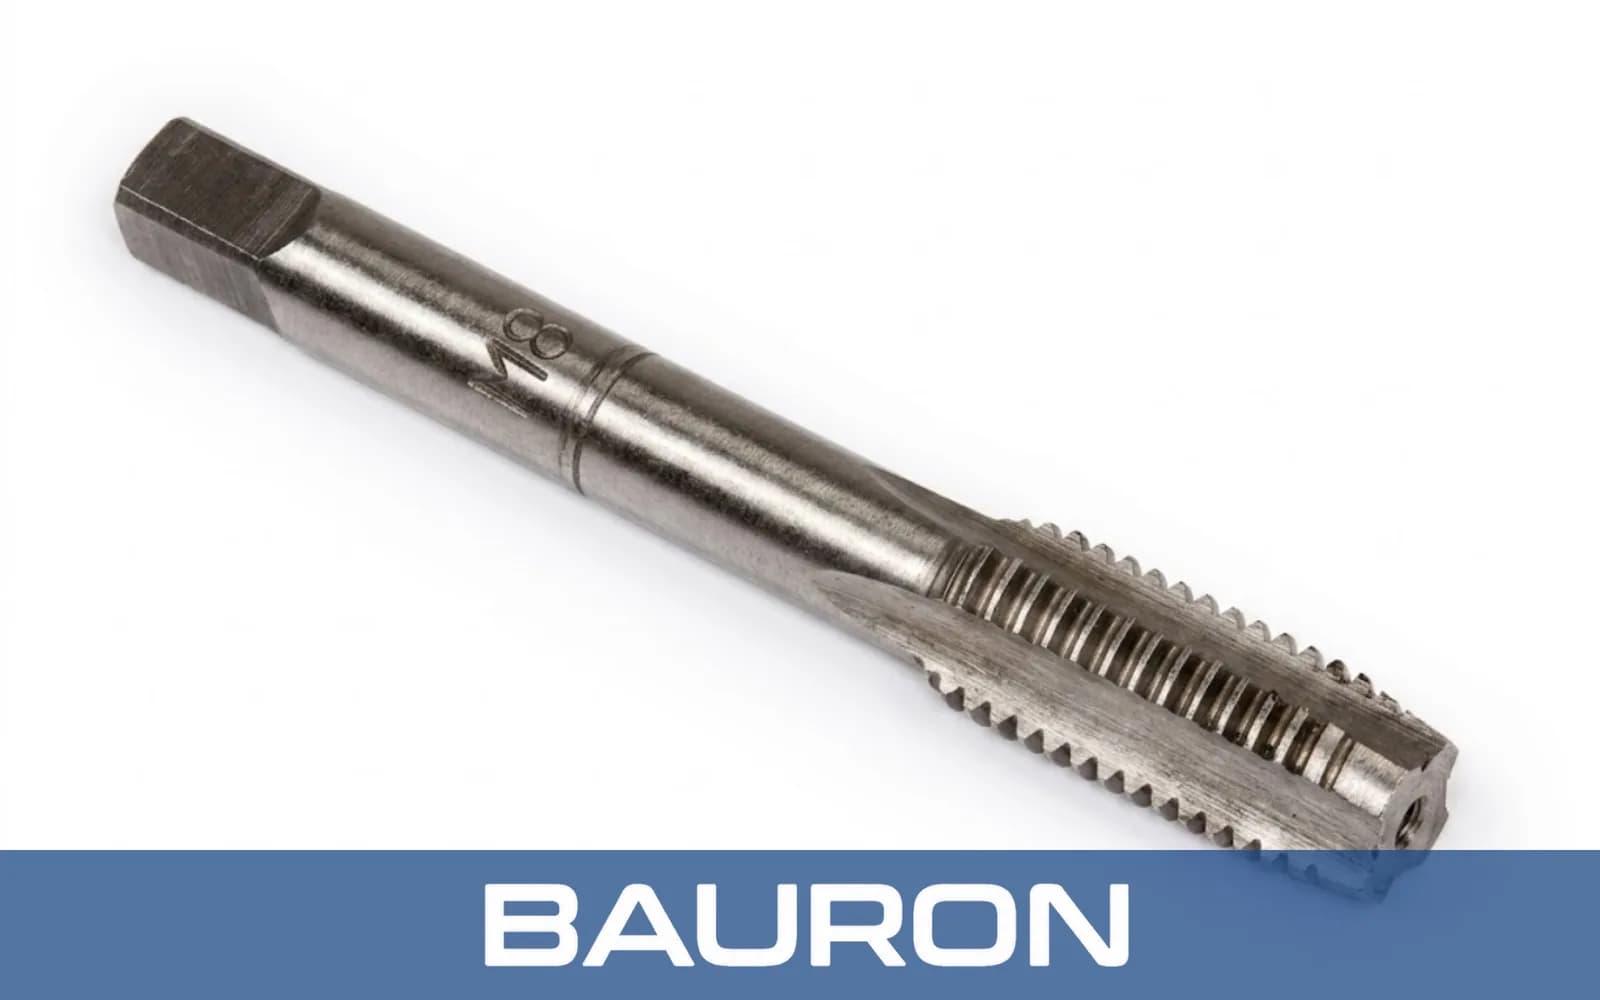
Středně dlouhý náběh podporuje závitování průchozích otvorů i první průchody ve slepých otvorech.
Náběh rozkládá řezné namáhání na několik zubů, aniž by měl délku náběhu kuželového závitníku.
Broušená geometrie závitu podporuje čisté boky závitu, pokud je přizpůsobena požadovanému uložení a provozním podmínkám.
Provedení s přímou drážkou, šroubovitým hrotem a šroubovitou drážkou nabízejí různé chování při řízení třísek.
Střední závitníky lze dodat v odpovídajících rozměrových řadách nebo v kombinaci s kuželovými závitníky jako součást sady dokončovacích závitníků.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozsah průměrů | #0 až 2"+; metrické M1,6 až M50+ k dispozici |
| Profil náběhu | 3 až 5 závitů kuželového náběhu; středně dlouhý náběh |
| Profily závitů | UNC, UNF, metrické, NPT a zakázková stoupání |
| Geometrie drážek | Přímá drážka, šroubovitý hrot nebo šroubovitá drážka |
| Typ stopky | Standardní čtyřhran nebo hladká válcová stopka |
| Tolerance | Přesné provedení ve třídách GH a H |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| HSS (rychlořezná ocel) | Nízkouhlíková ocel, hliník, mosaz a plasty. | Rázová houževnatost podporuje spolehlivé univerzální závitování. |
| Kobaltová ocel (HSS-Co) | Nerezová ocel, titan a žáruvzdorné slitiny. | Vyšší tvrdost za tepla pomáhá udržet řezné hrany při zvýšených teplotách. |
| Povlak TiN / TiAlN | Vysokorychlostní automatizovaná CNC výroba. | Vyšší povrchová tvrdost a nižší tření mohou omezit zadírání na hranách závitu. |
HSS nabízí houževnatost pro běžné závitování, kobaltová ocel zlepšuje tvrdost za tepla v náročných slitinách a povlaky TiN nebo TiAlN mohou snížit tření v automatizované výrobě. Pro tuhé velkosériové strojní závitování lze geometrie středních závitníků dodat také jako závitníky z monolitního slinutého karbidu.
Provádějí kontrolované cykly synchronního závitování pro průchozí otvory a zahájení závitů ve slepých otvorech.
Střední závitníky se upínají do revolverových hlav nebo do koníku pro axiální vnitřní závity.
Používají vhodné držáky závitníků pro souosé řezání závitů v dílně.
Otáčejí ručními závitníky se středním náběhem s přímou kontrolou při údržbě, montáži a malosériovém závitování.
Řeže vnitřní závity v průchozích otvorech součástí v jedné kontrolované operaci.
Zvládá běžné řezání vnitřních závitů ve výrobě i při údržbě.
Vytvoří většinu závitu předtím, než dokončovací závitník dořeže závit blíže ke dnu dutiny.
Obnovuje nebo čistí stávající vnitřní závity, pokud je zvolena správná velikost a uložení – jde o běžný úkon při servisu strojů pro stavební a těžkou techniku.
Hlavním rozdílem je délka náběhu. Kuželové závitníky mají obvykle 7 až 10 závitů náběhu, střední závitníky 3 až 5 a dokončovací závitníky 1 až 2 pro řezání blíže ke dnu slepého otvoru.
Střední závitník dokáže vyřezat závit ve slepém otvoru, kvůli svému náběhu však u dna zanechá několik neúplných závitů. Pokud konstrukce vyžaduje plnohodnotné závity blíže ke dnu, použijte následně dokončovací závitník.
Rozměrová sada pokrývá běžné rozměry závitů, zatímco sada kuželového, středního a dokončovacího závitníku nabízí různé délky náběhu pro zahájení, běžné řezání a dokončení slepých otvorů.
Geometrie se šroubovitým hrotem tlačí třísky dopředu a dobře se hodí pro strojní závitování průchozích otvorů. Přímé drážky se často používají pro materiály s krátkou třískou nebo pro kontrolovanou ruční práci.
Aplikačně specifické možnosti mohou zahrnovat nestandardní stoupání, prodloužené stopky, kanály pro vnitřní přívod chladicí kapaliny, geometrie drážek a povlaky.
Bauron poskytuje podporu konstrukce a techniky pro zakázkové rozměry závitů, geometrie drážek, konfigurace stopek, přívod chladicí kapaliny a aplikačně specifické povlaky. Sdílejte požadavky na závit a proces pro technické posouzení, včetně poptávek po zakázkových karbidových nástrojích.
Kontaktovat techniku