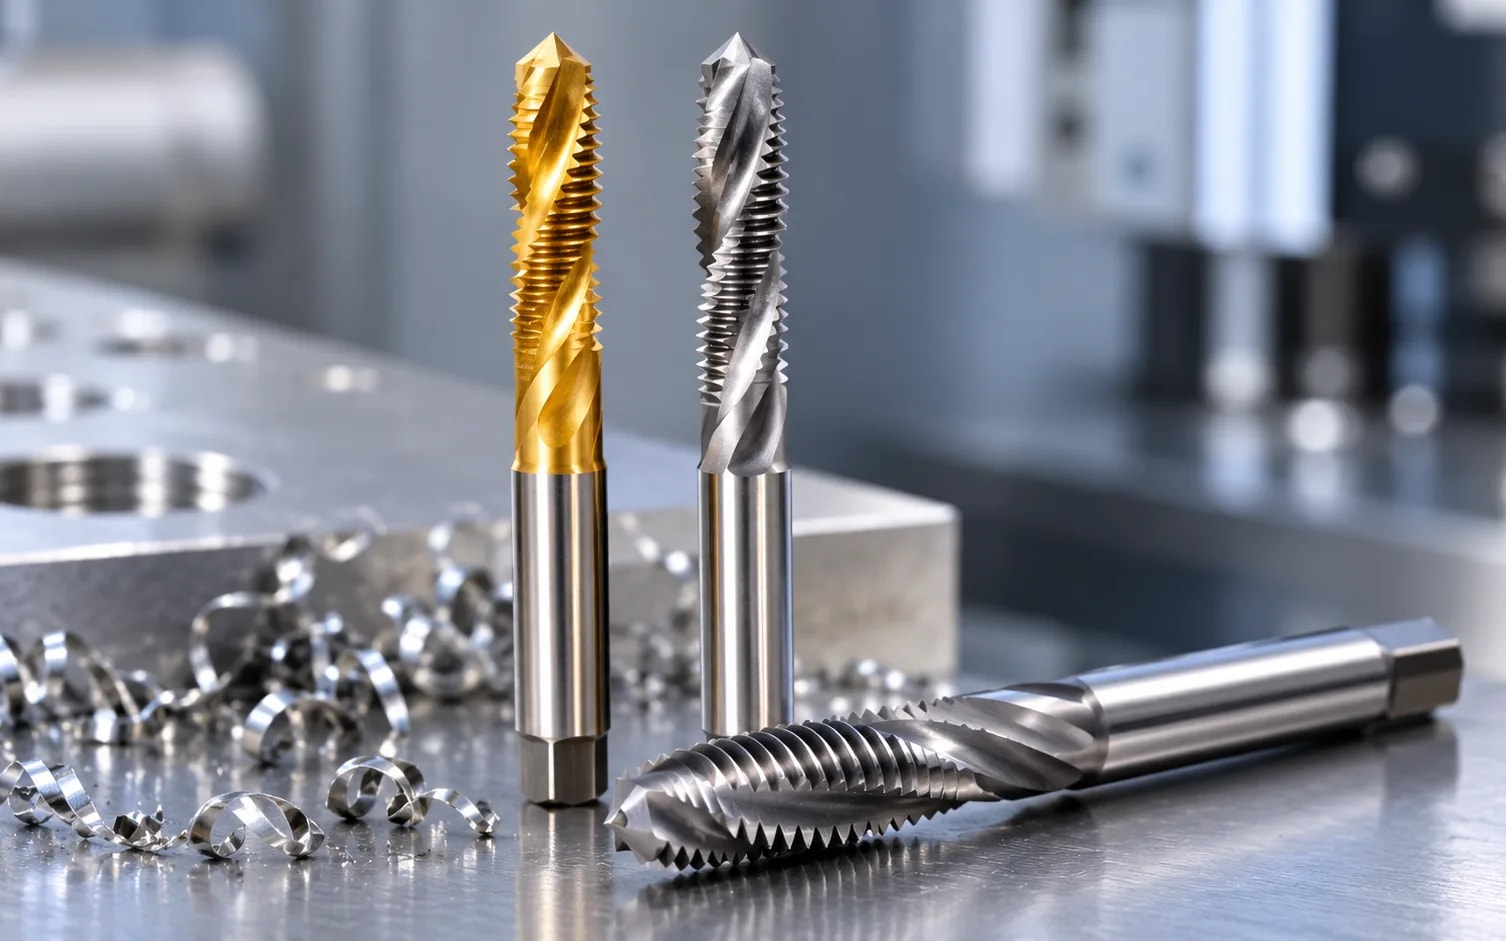
Závitníky se šroubovitým hrotem tlačí třísky dopředu, před nástroj, a proto jsou standardní volbou pro průchozí otvory. Závitníky se šroubovitou drážkou odvádějí třísky nahoru a ven z otvoru, a proto jsou standardní volbou pro slepé otvory. Právě tento jediný rozdíl ve směru odvodu třísek rozhoduje v dílně o většině voleb závitníku.
Volba nesprávného závitníku je častou příčinou zlomených závitníků, potrhaných závitů a zmetků. Tento průvodce vysvětluje, jak jednotlivé závitníky fungují, kde dosahují nejlepších výsledků a jak volba materiálu a povlaku ovlivňuje trvanlivost nástroje.
Co jsou závitníky se šroubovitým hrotem a jak fungují?
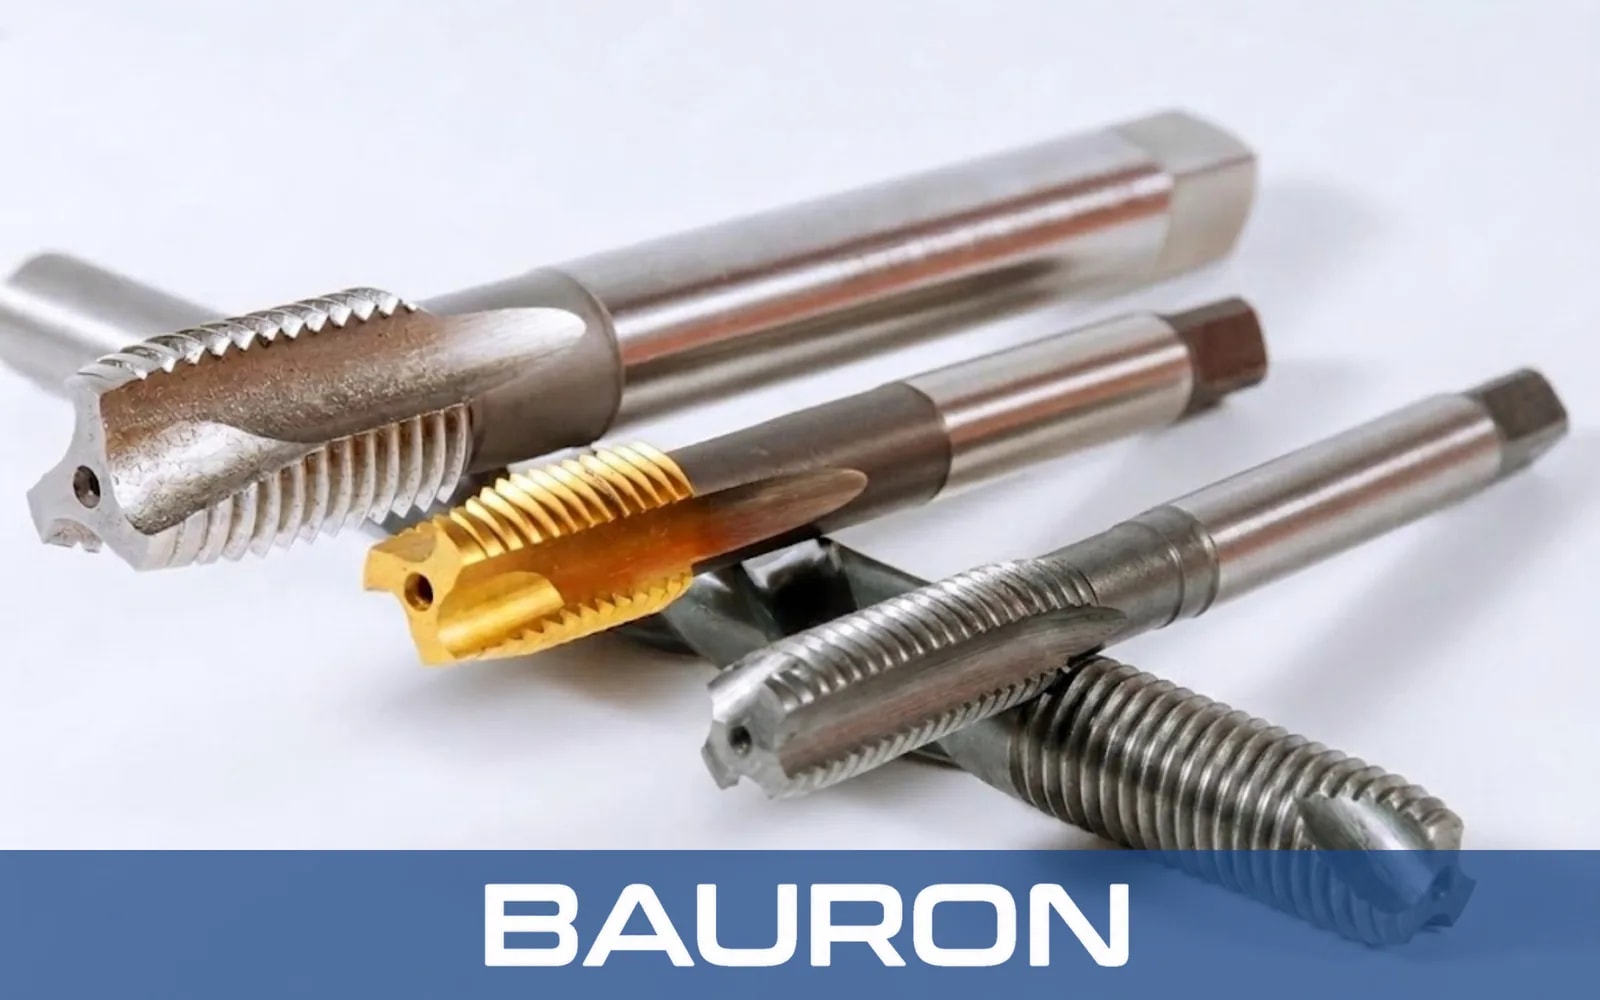
Závitníky se šroubovitým hrotem, označované také jako závitníky s lomenou drážkou, mají přímé drážky se šikmým výbrusem čela řezné části v přední části závitníku. Tento šikmý „hrot“ odřezává třísku a tlačí ji dopředu, ven spodní stranou otvoru.
Protože třísky nikdy neprocházejí zpět přes již vyříznutý závit, vytvářejí závitníky se šroubovitým hrotem čisté závity a jen zřídka se zablokují nahromaděnými třískami. Jejich drážky jsou také mělčí než u ručních závitníků s přímou drážkou nebo u závitníků se šroubovitou drážkou, takže zůstává silnější jádro. Větší průřez zajišťuje vyšší pevnost v krutu, a proto obvykle snášejí vyšší řezné rychlosti při závitování.
Co jsou závitníky se šroubovitou drážkou a jak fungují?
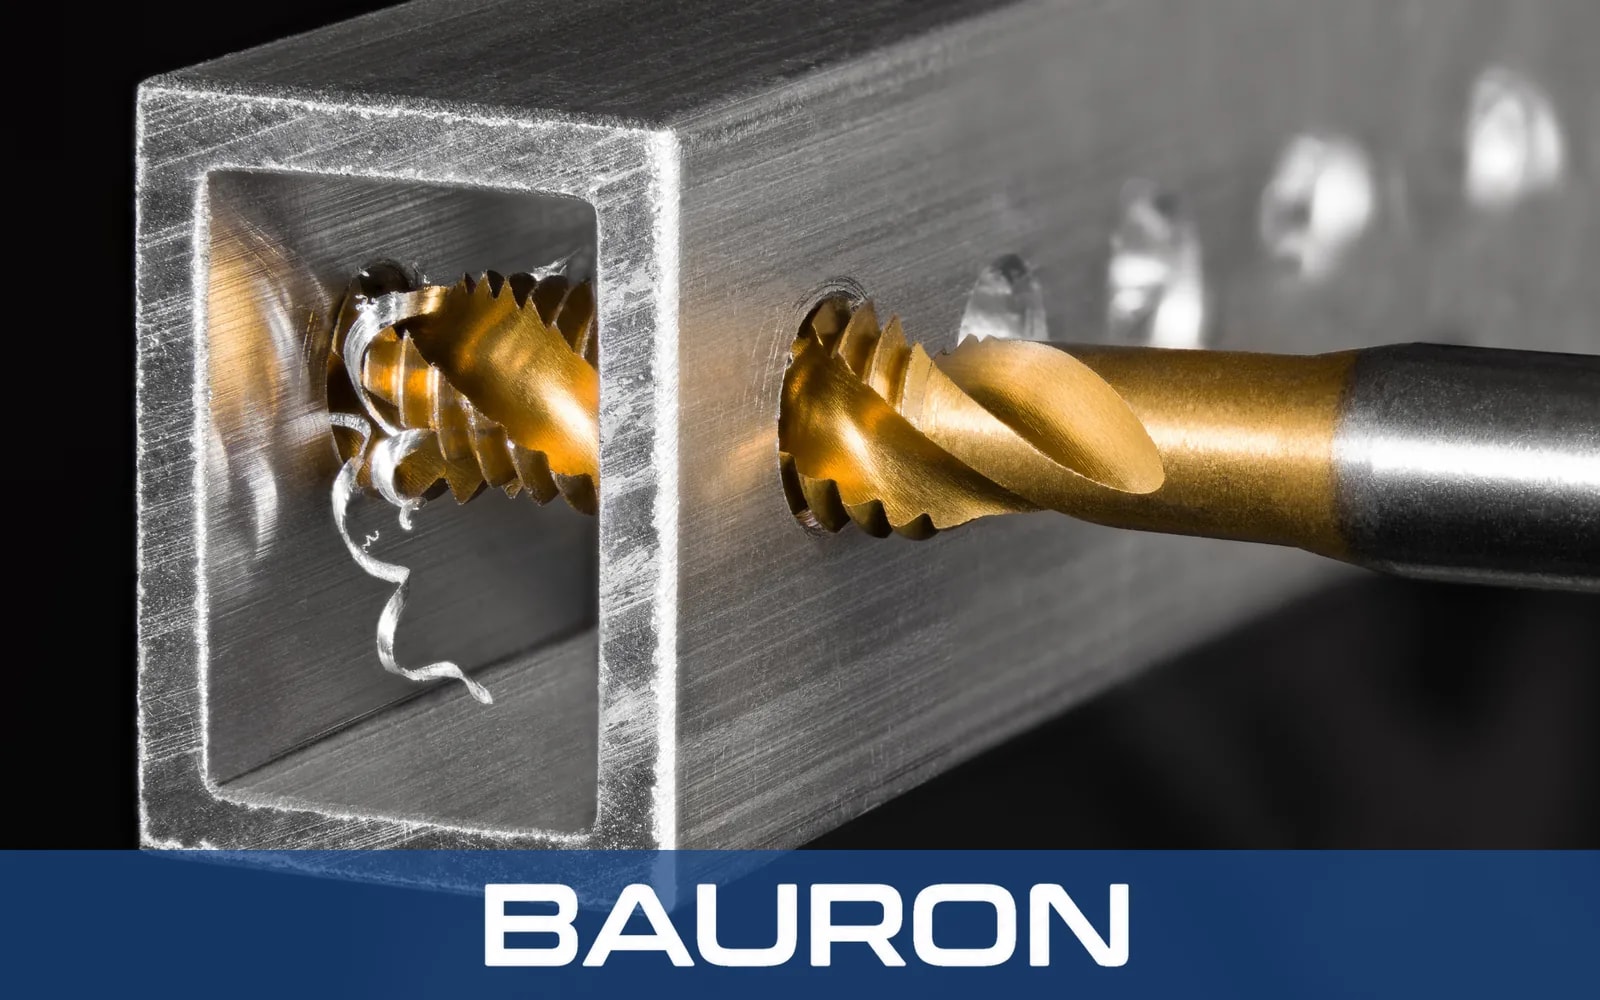
Závitníky se šroubovitou drážkou mají šroubovité drážky podobně jako šroubovitý vrták. U pravých závitů zvedá pravotočivá šroubovice třísky nahoru a ven z otvoru, jak závitník postupuje do hloubky.
Na úhlu stoupání šroubovice záleží:
- Malý úhel šroubovice (asi 15°): Pevnější řezné hrany pro tvrdší nebo houževnatější materiály, jako jsou legované a nerezové oceli.
- Velký úhel šroubovice (asi 40–45°): Rychlejší odvod třísek u měkkých materiálů s dlouhou, plynulou třískou, jako je hliník, měď a některé plasty.
Závitníky se šroubovitou drážkou mají obvykle krátký náběh jako dokončovací závitníky nebo polokrátký náběh (zhruba 1,5–3 závity), takže mohou řezat závit blízko dna slepého otvoru.
Proč nepoužívat závitníky se šroubovitou drážkou všude?
Jejich hlubší drážky ponechávají tenčí jádro, což snižuje přenositelný krouticí moment. V průchozích otvorech se navíc třísky pohybující se nahoru mohou namotávat kolem závitníku a při zpětném chodu poškrábat hotové závity.
Jaké jsou hlavní rozdíly mezi závitníky se šroubovitým hrotem a závitníky se šroubovitou drážkou?
| Vlastnost | Závitník se šroubovitým hrotem | Závitník se šroubovitou drážkou |
|---|---|---|
| Tvar drážky | Přímá, se šikmo broušeným hrotem | Šroubovitá (obvykle 15°–45°) |
| Směr odvodu třísek | Dopředu, před závitník | Dozadu, ven z otvoru |
| Ideální typ otvoru | Průchozí otvory | Slepé otvory |
| Typický náběh | Střední (asi 3–5 závitů) | Krátký nebo polokrátký (asi 1,5–3 závity) |
| Pevnost jádra | Vyšší | Nižší |
| Možná řezná rychlost | Obvykle vyšší | Střední |
| Hlavní riziko | Hromadění třísek na dně slepých otvorů | Namotávání třísek v průchozích otvorech; zlomení při vysokém krouticím momentu |
Pokud otvor prochází skrz, začněte závitníkem se šroubovitým hrotem. Pokud končí uvnitř součásti, začněte závitníkem se šroubovitou drážkou. Příručka návrhu závitníků od společnosti Bauron podrobněji vysvětluje délky náběhu a tvary drážek.
Které materiály a povlaky závitníků nabízejí nejlepší odolnost proti opotřebení?
Základní materiál závitníku určuje houževnatost a tepelnou odolnost. Povlak určuje tření, odchod třísek a to, jak dlouho zůstane řezná hrana ostrá.
| Materiál závitníku | Přednosti | Typické použití |
|---|---|---|
| HSS (M2) | Houževnatá, levná, tolerantní k chybám | Běžná ocel, hliník, údržbářské práce |
| HSS-E / kobaltová (M35, M42) | Vyšší tvrdost za tepla a odolnost proti otěru | Nerezová ocel, legovaná ocel, větší série |
| HSS vyrobená práškovou metalurgií | Jemná, rovnoměrná struktura; odolává vylamování a opotřebení | CNC výroba, houževnatější slitiny |
| Celokarbid (slinutý karbid) | Velmi vysoká tvrdost a odolnost proti opotřebení; křehký | Litina, kalená ocel, tuhé CNC sestavy |
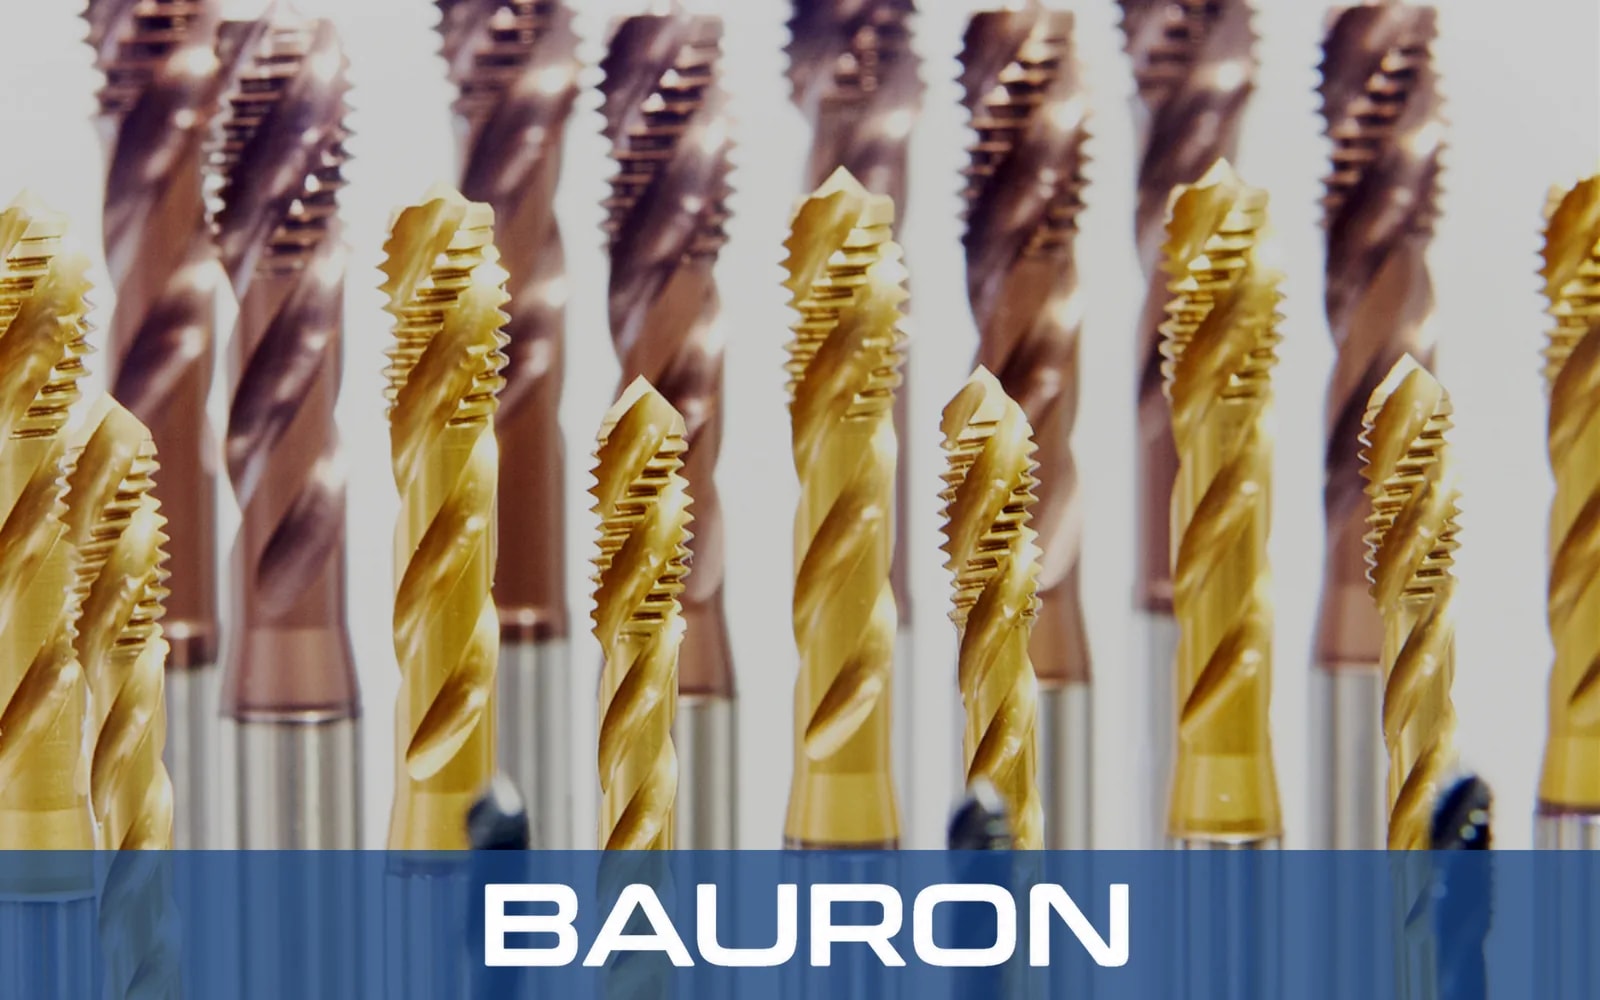
Většina závitníků má také tenký povrchový povlak. Dobrý povlak pomáhá závitníku řezat plynuleji, déle zůstat ostrý a brání ulpívání kovu na nástroji. Pro ocel a nerezovou ocel zvolte tvrdý povlak, který dobře snáší teplo. Pro hliník, měď a plasty zvolte hladký, leštěný závitník, na jehož řezných hranách se měkký materiál neusazuje. Náš průvodce povlaky stopkových fréz porovnává stejné skupiny povlaků u frézovacích nástrojů.
Velmi tvrdé závitníky vydrží nejdéle na moderních, stabilních CNC strojích. Na starších strojích nebo při ručním závitování obvykle vydrží déle houževnatější kobaltový závitník, protože u něj hrozí menší riziko vylomení břitu nebo zlomení.
Kde se v průmyslu používají závitníky se šroubovitým hrotem a závitníky se šroubovitou drážkou?
| Použití | Typ otvoru | Doporučený závitník |
|---|---|---|
| Průchozí otvory M8 × 1,25 v konzole z nerezové oceli 304 | Průchozí | Se šroubovitým hrotem, kobaltová HSS s TiCN |
| Slepé otvory M6 v hydraulickém bloku z hliníku 6061 | Slepý | Se šroubovitou drážkou a velkým úhlem šroubovice, bez povlaku (leštěný) nebo CrN |
| Závity 1/2-13 v ocelových montážních deskách pro ocelové konstrukce | Průchozí | Se šroubovitým hrotem, HSS s úpravou oxidací v páře |
| Slepé otvory ve skříni převodovky z oceli 4140 | Slepý | Se šroubovitou drážkou a malým úhlem šroubovice, TiAlN |
| Tělesa čerpadel ze šedé litiny | Průchozí nebo slepý | S přímou drážkou nebo se šroubovitým hrotem; litina tvoří práškové třísky, které nepotřebují šroubovitý odvod |
Jak vrtání šroubovitým vrtákem ovlivňuje výsledek závitování?
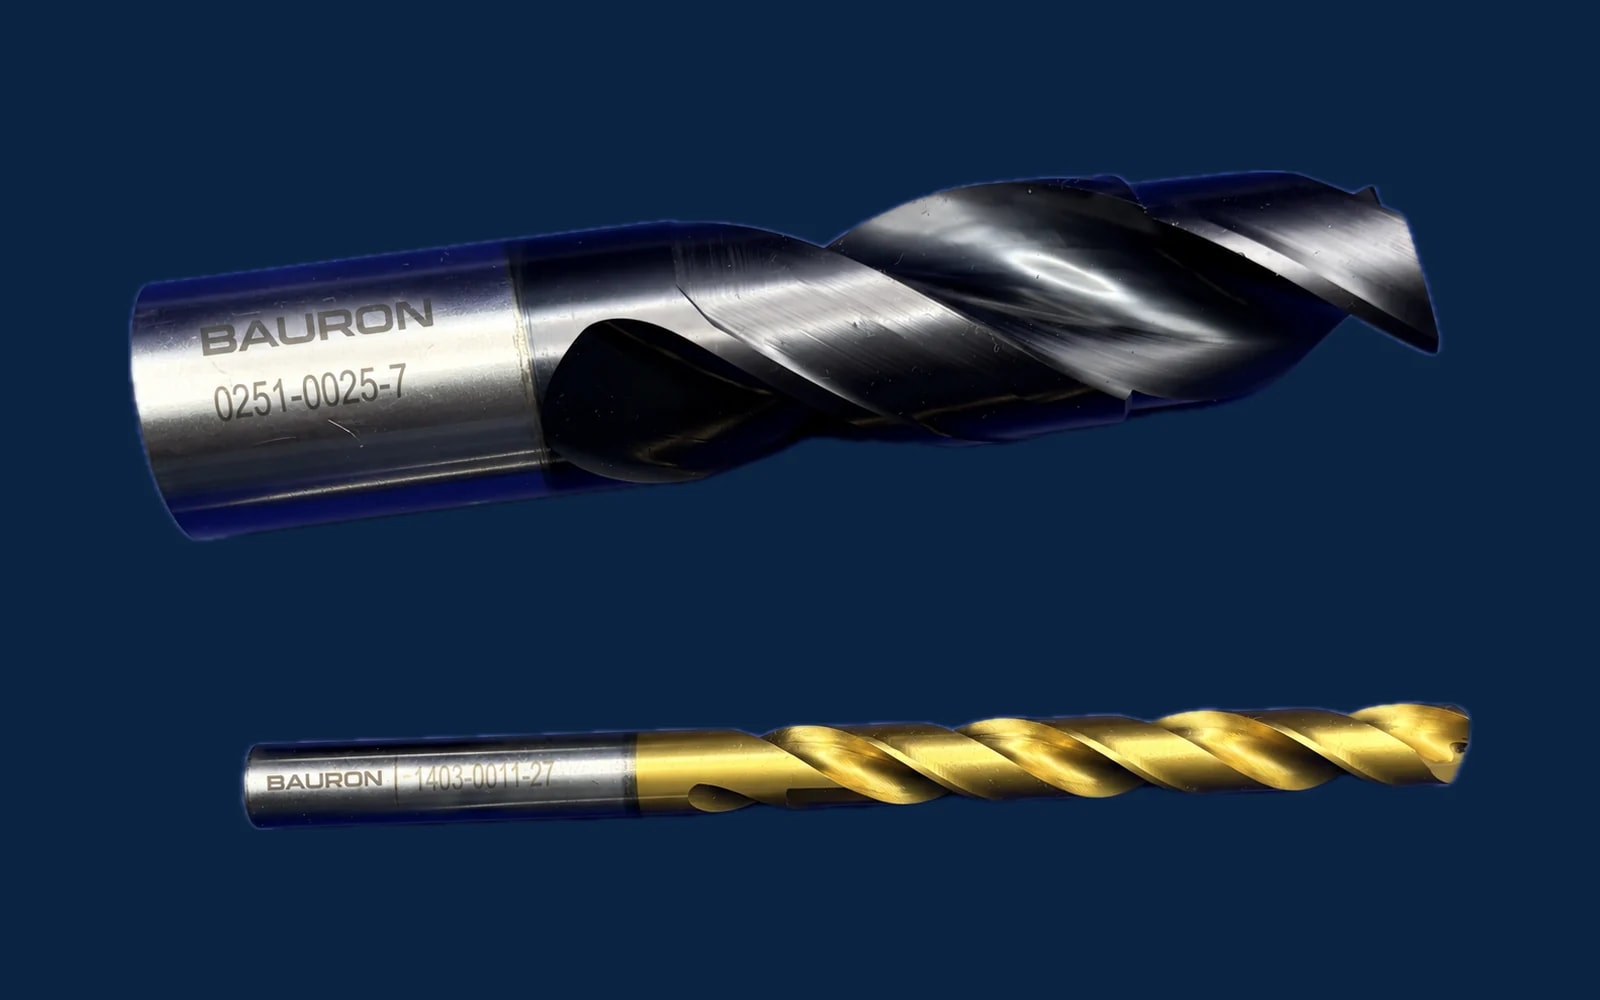
Kvalita závitu začíná vyvrtaným otvorem. V postupu vrtání šroubovitým vrtákem a závitování určuje šroubovitý vrták standardní délky malý průměr závitu, přímost a stav povrchu, se kterými závitník pracuje. Používejte správný vrták pro předvrtání (6,8 mm pro M8 × 1,25, #7 pro 1/4-20 UNC) a udržujte vrták ostrý, protože za studena zpevněná stěna otvoru v nerezové oceli rychle zkracuje trvanlivost závitníku.
U slepých otvorů řezaných závitníky se šroubovitým hrotem vrtejte dostatečně hluboko, aby pod posledním plným závitem zůstal prostor pro třísky.
Vyplatí se koupit sadu závitníků se šroubovitým hrotem?
Sada závitníků se šroubovitým hrotem pokrývající běžné rozměry (například M3–M12 nebo #4–1/2" UNC) se hodí pro údržbářské a zámečnické dílny, které řežou závity převážně v průchozích otvorech. Výrobní linky obvykle nakupují jednotlivé závitníky přizpůsobené jednomu materiálu a stroji. Dodavatelé, jako je Bauron, mohou pomoci, když zakázka vyžaduje nestandardní geometrii, náběh nebo povlak, které katalogové sady nepokrývají.
Jaké jsou nejčastější problémy při závitování a jak je vyřešit?
| Problém | Pravděpodobná příčina | Řešení |
|---|---|---|
| Závitník se láme na dně slepého otvoru | Závitník se šroubovitým hrotem pěchuje třísky; příliš mělký otvor | Přejděte na závitník se šroubovitou drážkou nebo vrtejte hlouběji |
| Třísky se namotávají kolem závitníku v průchozích otvorech | Závitník se šroubovitou drážkou vytahuje dlouhé třísky nahoru | Použijte závitník se šroubovitým hrotem |
| Závit nad rozměr nebo potrhaný závit v hliníku | Nárůstek, nedostatečné mazání | Použijte závitník s velkým úhlem šroubovice bez povlaku (leštěný) nebo s povlakem CrN a vhodnou řeznou kapalinu |
| Rychlé opotřebení v nerezové oceli | Teplo, zpevnění za studena, nevhodný základní materiál | Použijte kobaltovou HSS s TiCN, snižte řeznou rychlost a přivádějte chladicí kapalinu přímo do místa řezu |
| Závit rozšířený na vstupu nebo kuželový | Nesouosost vřetena a otvoru | Použijte synchronní (pevné) závitování nebo plovoucí držák závitníku |
| Vylomené zuby karbidových závitníků | Vibrace nebo házení vřetena | Zvyšte tuhost nebo přejděte na PM-HSS |
Většina selhání závitníků má tři příčiny: nevhodný typ drážky pro daný otvor, nesprávně vyvrtaný otvor nebo nedostatečné mazání.
Jaký závitník zvolit?
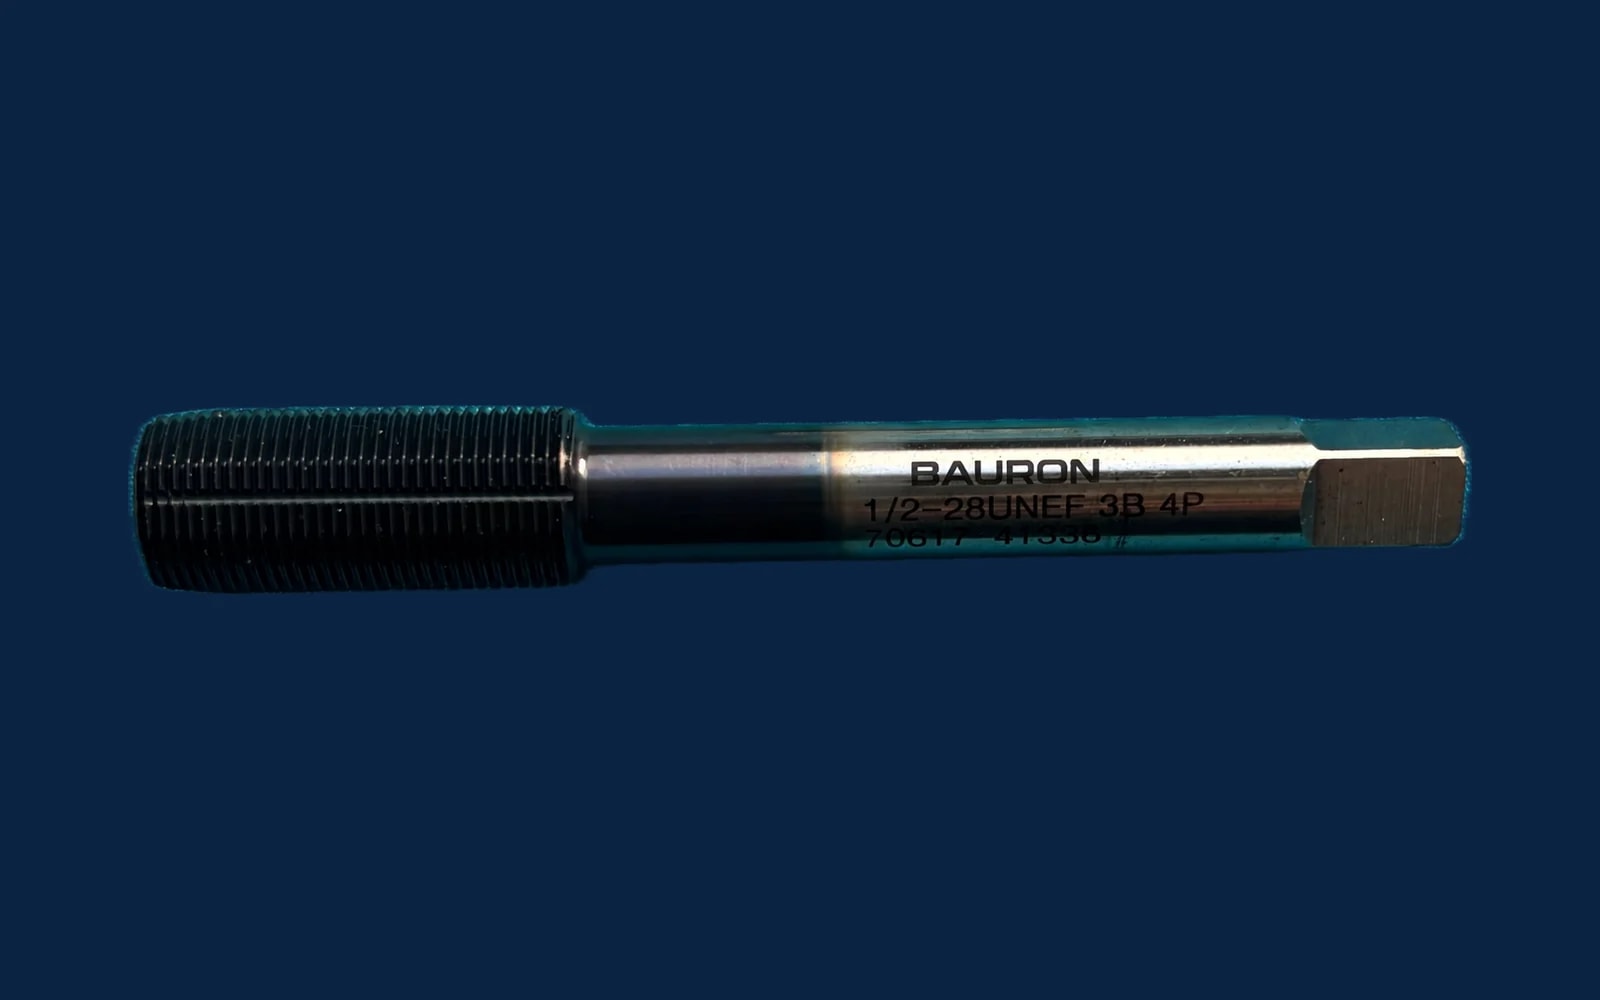
Volte podle toho, kam mají odcházet třísky. Závitníky se šroubovitým hrotem tlačí třísky před nástroj, takže se hodí pro průchozí otvory a díky pevnějšímu jádru pracují rychleji. Závitníky se šroubovitou drážkou vytahují třísky z otvoru, takže se hodí pro slepé otvory, přičemž úhel šroubovice se volí podle materiálu obrobku.
Poté přizpůsobte materiál a povlak závitníku obrobku a stroji a začněte se správně dimenzovaným, čistě vyvrtaným otvorem. Správné rozhodnutí v těchto třech bodech zabrání většině zlomených závitníků a vadných závitů. U neobvyklých materiálů, profilů závitů nebo objemů výroby vám specialista na nástroje, jako je Bauron, doporučí nebo vyrobí závitník přímo pro danou úlohu: prohlédněte si naše závitníky, začněte návrh nástroje na zakázku nebo si vyžádejte cenovou nabídku.