Posun třísek dopředu
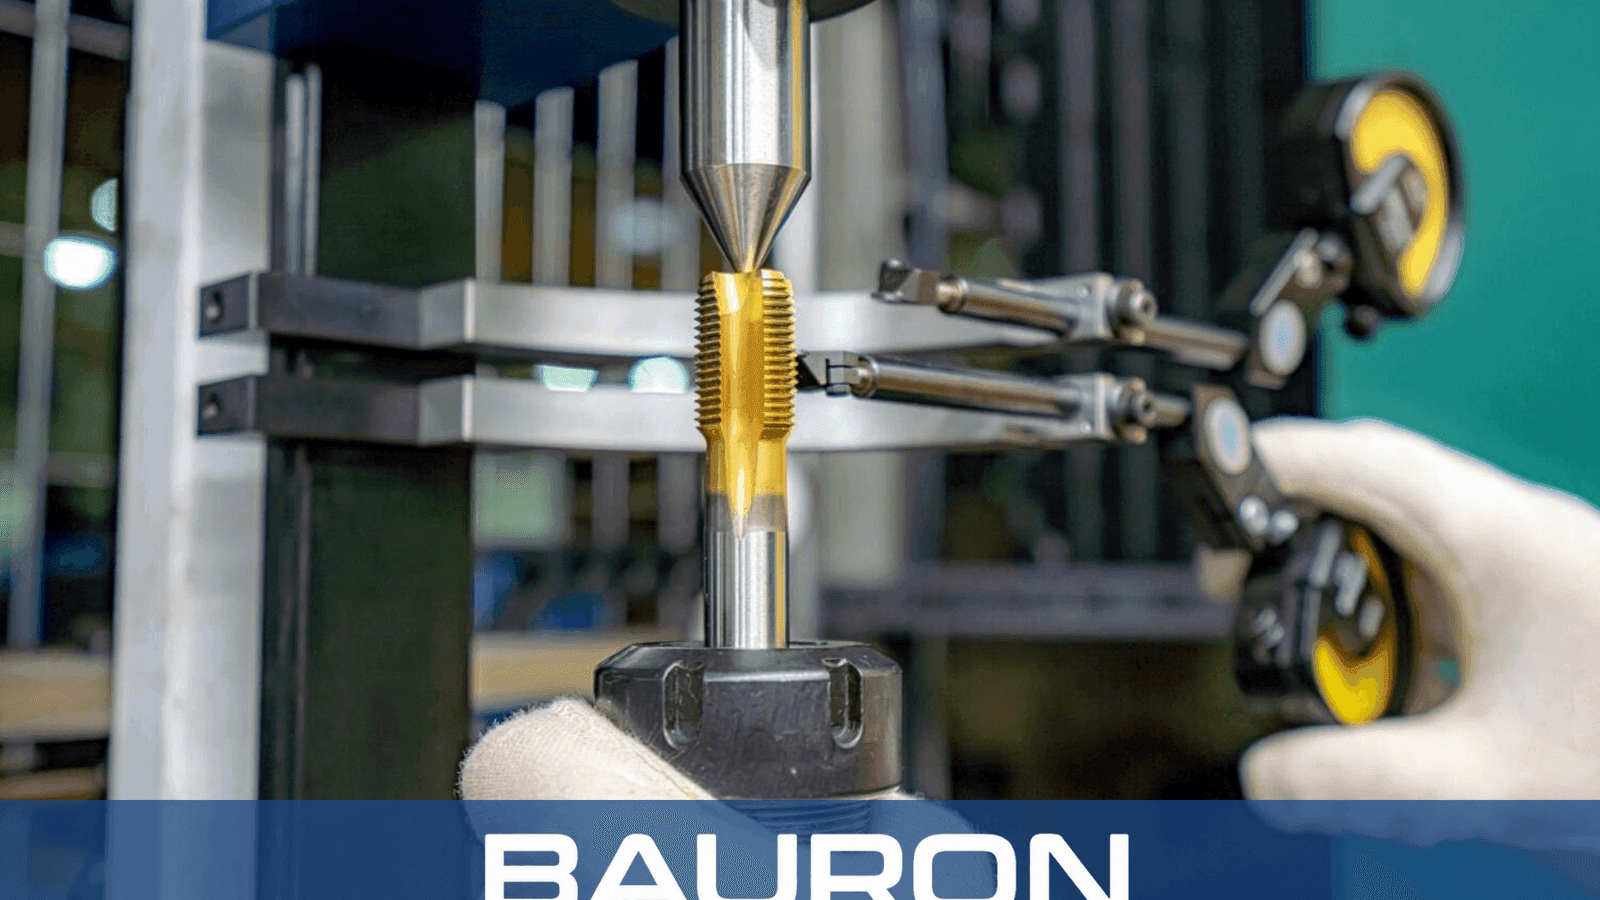
Šikmá řezná hrana směruje třísky před závitník a k výstupu z průchozího otvoru.
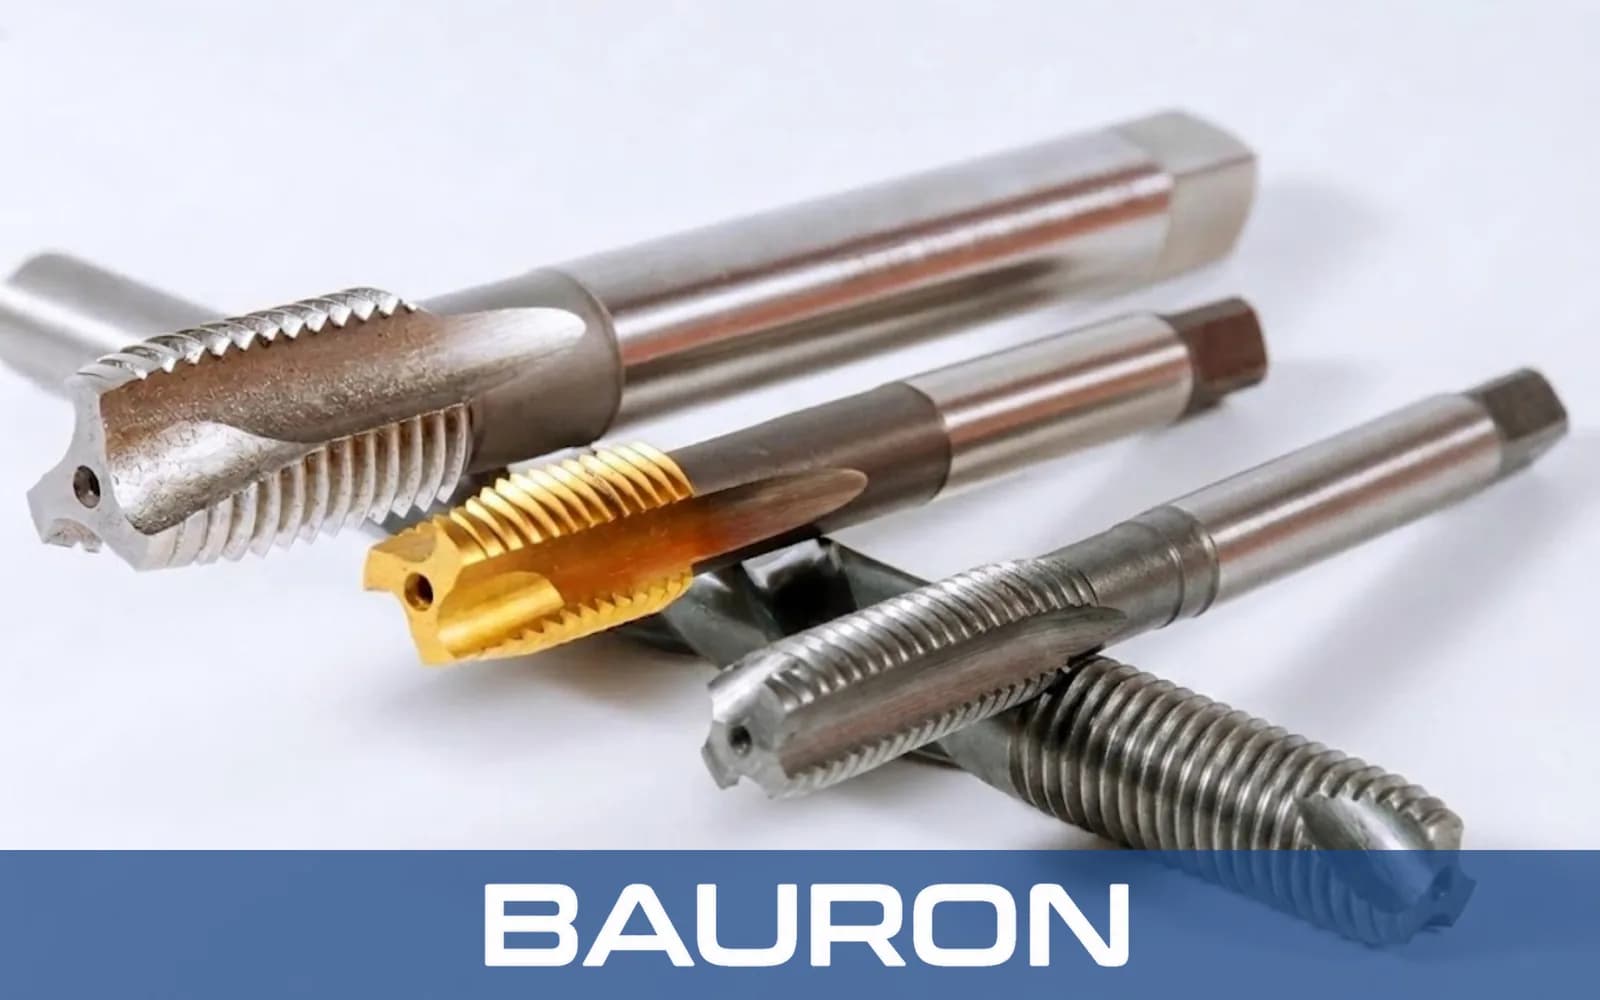
Závitníky se šroubovitým hrotem jsou nástroje pro řezání vnitřních závitů určené především pro průchozí otvory. Šikmá řezná geometrie v náběhu stříhá materiál a tlačí třísky dopředu výstupem z otvoru, místo aby je vytahovala zpět podél drážek.
Šikmá řezná hrana směruje třísky před závitník a k výstupu z průchozího otvoru.
Mělké drážky za hrotem zachovávají poměrně silné jádro pro torzní tuhost.
Geometrie hrotu podporuje kontrolované řezání tvárných materiálů v synchronizovaných strojních cyklech.
Odvod dopředu udržuje třísky mimo hotové závity za řeznou zónou.
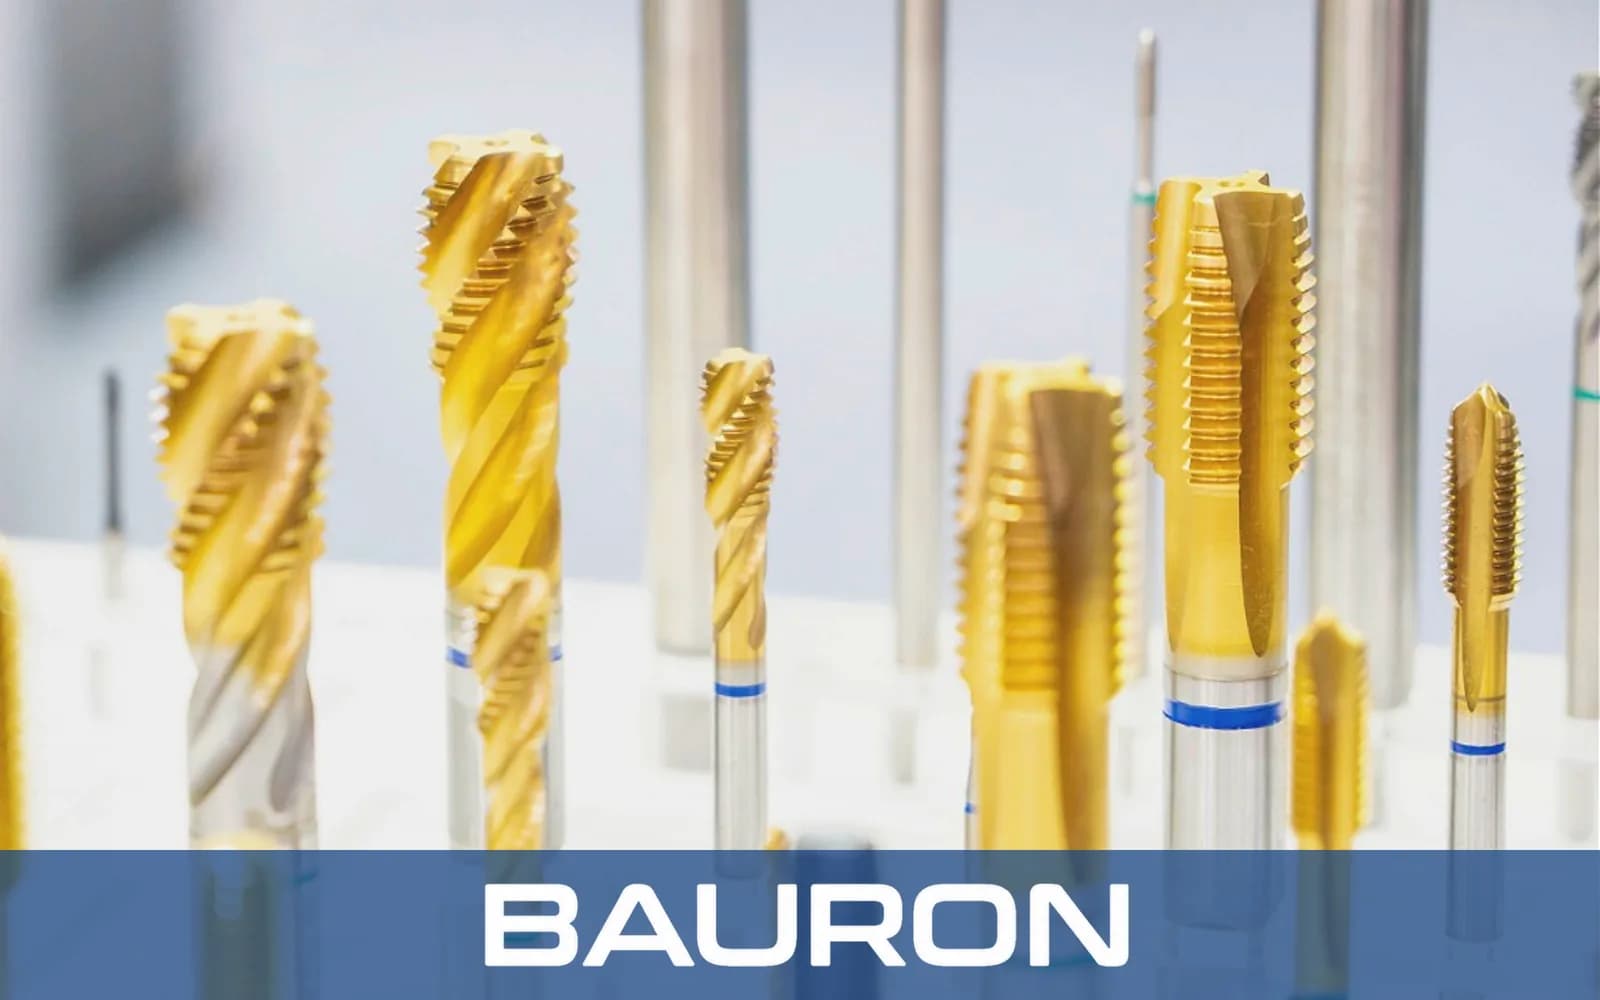
Hrot směruje třísky ven na protější straně průchozího otvoru a omezuje jejich ucpávání v drážkách.
Mělké drážky zachovávají více materiálu jádra než hluboké šroubovité drážky, což zvyšuje torzní tuhost.
Tuhost jádra a tok třísek dopředu podporují efektivní strojní závitování za vhodných podmínek.
Šikmá geometrie hrotu stříhá materiál a zároveň směruje třísky před nástroj.
Mělké drážky umožňují přívod vhodného maziva nebo chladicí kapaliny do blízkosti řezné zóny.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozsah průměrů | #0 až 2"+; metrické M1,6 až M50+ k dispozici |
| Profil náběhu | Střední náběh; standardně 3 až 5 závitů |
| Profily závitů | UNC, UNF, metrické, NPT a zakázkové profily stoupání |
| Geometrie drážek | Šikmý šroubovitý hrot s mělkými přímými drážkami |
| Typ stopky | Standardní čtyřhran nebo hladká válcová stopka |
| Tolerance | Přesné provedení ve třídách GH a H |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| HSS-E (kobaltová) | Nerezová ocel, legovaná ocel a titan. | Tvrdost za tepla pomáhá udržet řeznou hranu v houževnatých, tvárných materiálech. |
| Monolitní slinutý karbid | Materiály s vysokou tvrdostí a stabilní výrobní sestavy. | Tuhost a odolnost proti opotřebení podporují nepřetržité strojní závitování, pokud je zajištěna souosost. |
| Povlak TiN / TiAlN | Automatizované závitování průchozích otvorů. | Vyšší povrchová tvrdost a nižší tření mohou snížit řezné teplo a zadírání. |
Kobaltová HSS-E kombinuje houževnatost a tvrdost za tepla, závitníky z monolitního slinutého karbidu přidávají ve stabilních sestavách tuhost a odolnost proti opotřebení a povlaky TiN nebo TiAlN mohou při sériovém závitování snížit tření.
Provádějí cykly synchronního závitování pro součásti s průchozími otvory. U tenkých dílů s průchozími otvory kombinují kombinované strojní závitníky na jednom těle závitovou část se šroubovitým hrotem a předvrták.
Závitníky se šroubovitým hrotem se upínají do revolverových hlav s axiálními nebo poháněnými nástroji pro závitování průchozích otvorů.
Provádějí opakované závitovací operace ve velkosériové výrobě spojovacího materiálu a komponent.
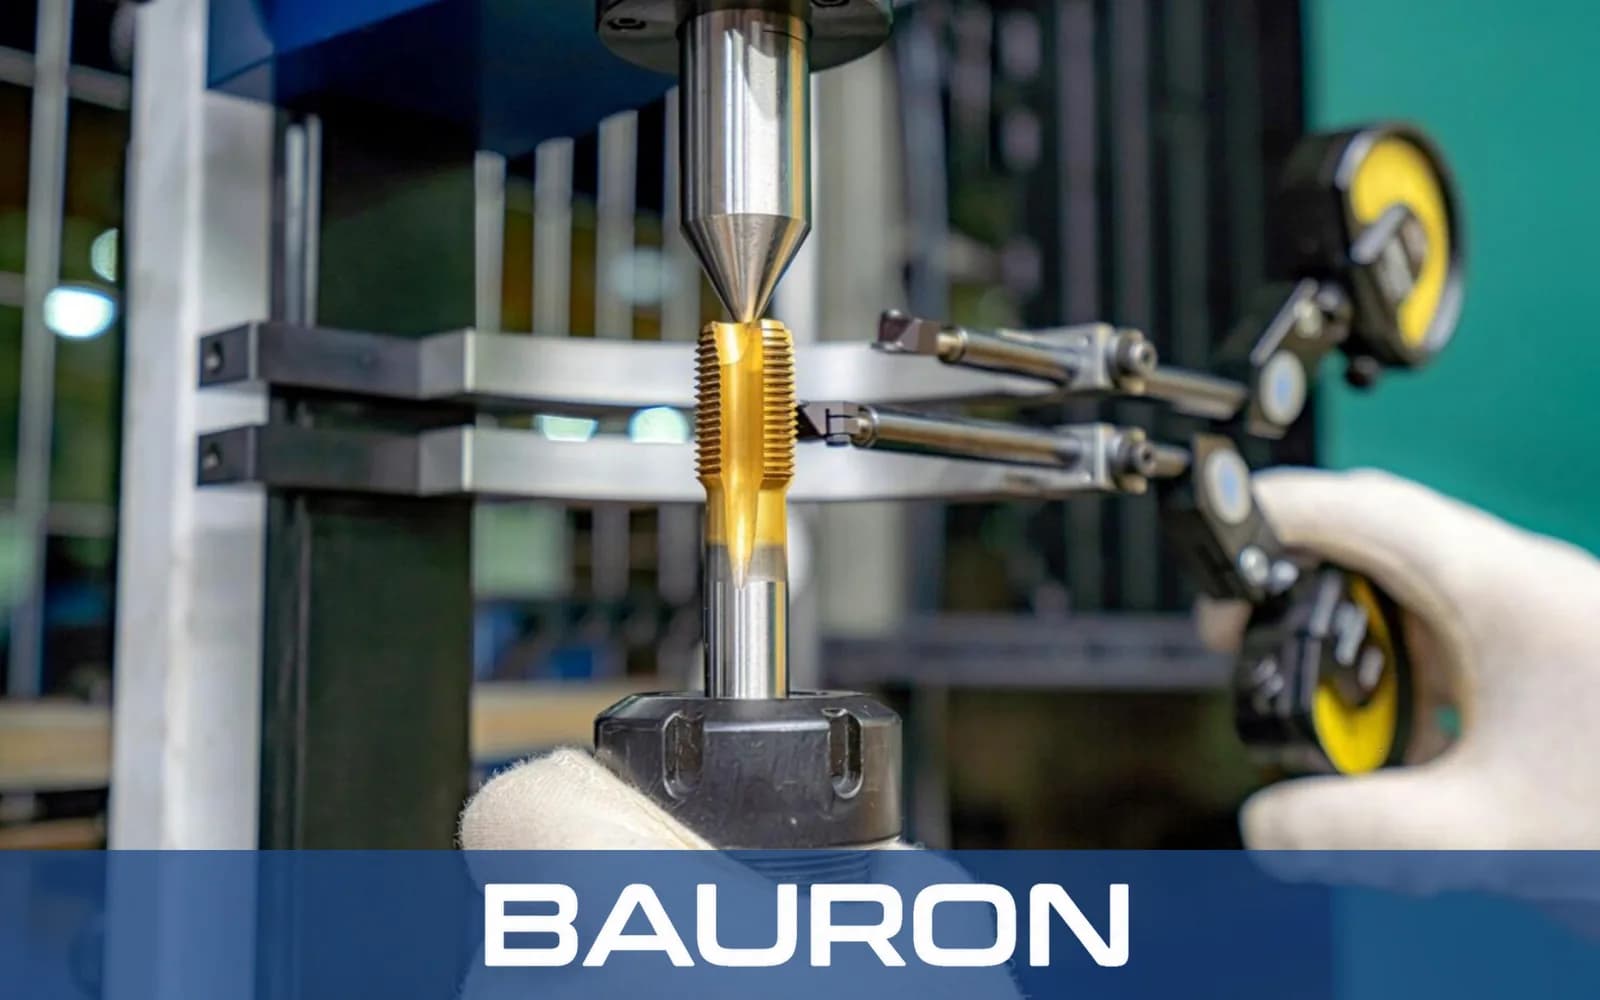
Řeže vnitřní závity v průchozích otvorech a přitom tlačí třísky skrz obrobek, například v konzolách a skříních pro automobilovou výrobu.
Zvládá materiály jako hliník, nízkouhlíková ocel a nerezová ocel, které tvoří souvislé třísky. Kde jsou preferovány beztřískové závity, představují alternativu tvářecí závitníky pro hliník a další tvárné slitiny.
Pracuje v cyklech synchronního závitování na frézovacích a soustružnických centrech, obvykle hned po vyvrtání předvrtaného otvoru šroubovitým vrtákem, pokud jsou posuv a pohyb vřetena synchronizovány.
Palcové nebo metrické sady poskytují běžné rozměry závitníků pro průchozí otvory pro výrobní sestavy. Pro číslované velikosti #0 až #12 jsou k dispozici také strojní závitníky malých průměrů s geometrií šroubovitého hrotu.
Závitníky se šroubovitým hrotem tlačí třísky dopředu a jsou určeny především pro průchozí otvory. Závitníky se šroubovitou drážkou vytahují třísky směrem ke vstupu a běžně se volí pro slepé otvory.
Obecně to není vhodné, protože třísky směrované dopředu se mohou hromadit na dně dutiny. Použijte závitník se šroubovitou drážkou nebo jiný závitník pro slepé otvory zvolený podle materiálu a dostupného prostoru pro třísky.
Palcová nebo metrická sada poskytuje obsluze standardizovanou řadu závitníků pro průchozí otvory a může omezit výměny nástrojů mezi zakázkami.
Název odkazuje na jejich šikmo zalomenou geometrii hrotu, která tlačí třísky dopředu skrz obrobek před řezným nástrojem.
Aplikačně specifické možnosti mohou zahrnovat nestandardní stoupání, geometrii hrotu, prodloužené stopky, přívod chladicí kapaliny, substráty a povlaky jako TiAlN nebo TiCN.
Bauron Precision Tools poskytuje podporu konstrukce a techniky pro zakázkové rozměry závitů, geometrii hrotu, délku stopky, přívod chladicí kapaliny a volbu substrátu a povlaku. Sdílejte rozměry průchozího otvoru, materiál obrobku a požadavky na cyklus pro technické posouzení.
Kontaktovat techniku