Šroubovitý zdvih třísek
Skloněné drážky směrují souvislé třísky nahoru, zatímco se závitník otáčí a posouvá.
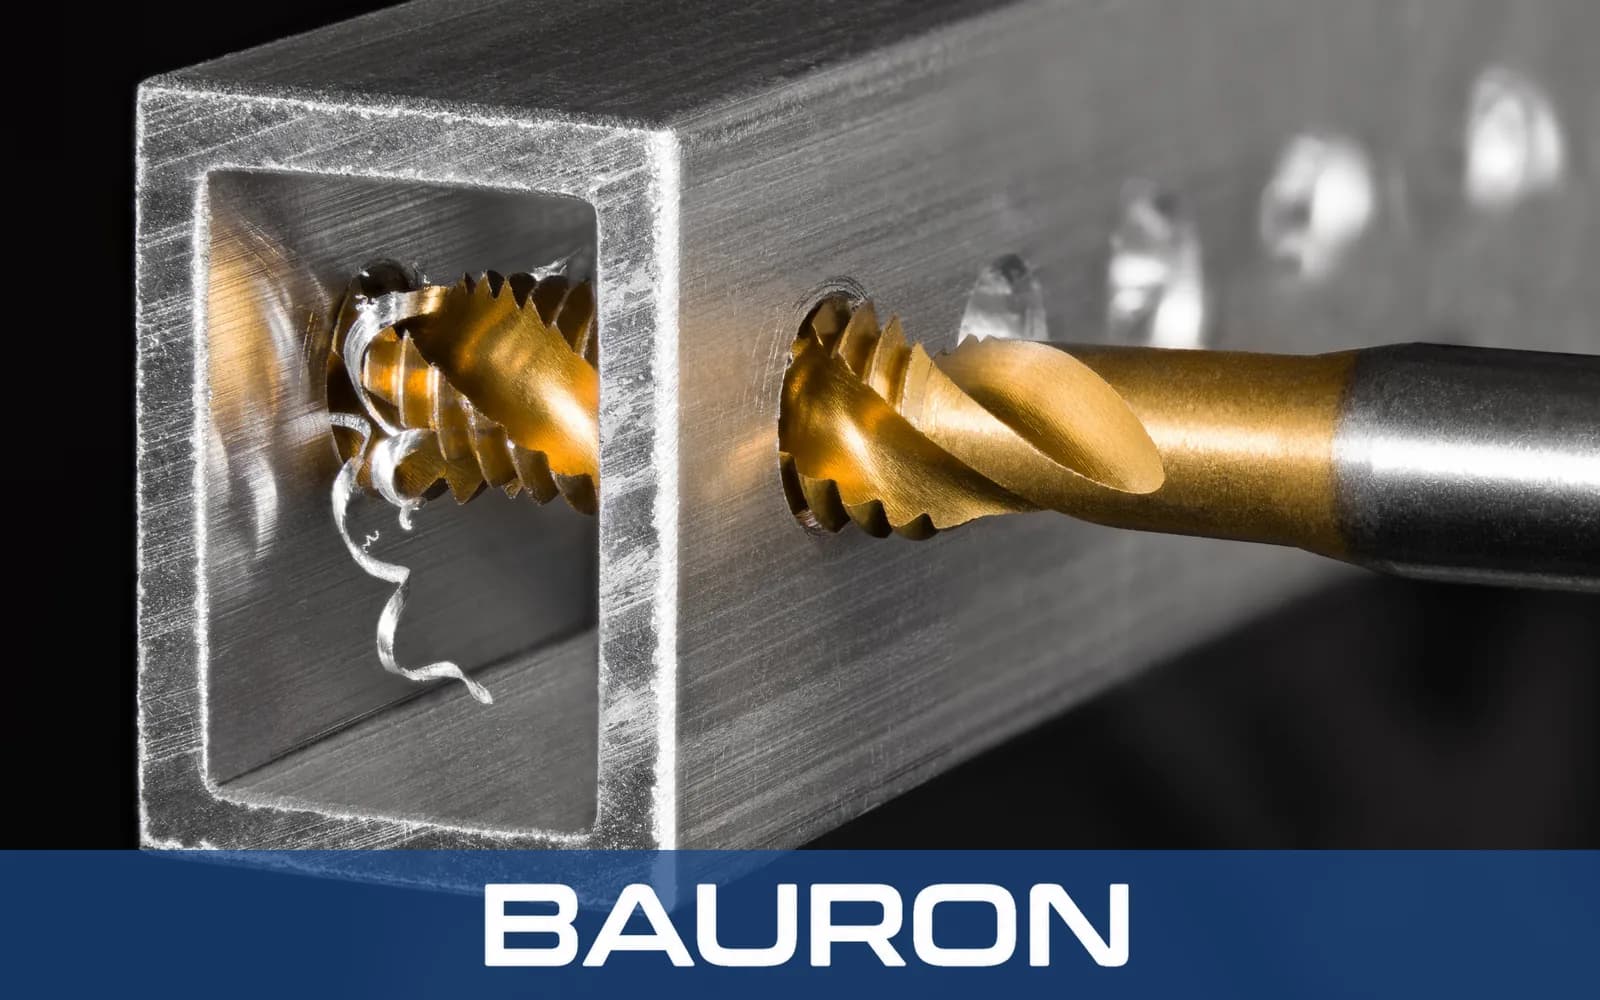
Závitníky se šroubovitou drážkou jsou nástroje pro řezání vnitřních závitů určené především pro slepé otvory. Jejich souvislé šroubovité drážky stříhají materiál a odvádějí třísky zpět ke vstupu otvoru, nikoli před nástroj do dutiny.
Skloněné drážky směrují souvislé třísky nahoru, zatímco se závitník otáčí a posouvá.
Třísky putují ke vstupu otvoru, místo aby se hromadily na dně slepého otvoru.
Šroubovité řezné hrany odřezávají houževnaté materiály a přitom vytvářejí profil vnitřního závitu.
Odstranění třísek z dutiny zachovává prostor pod závitníkem pro kontrolovanou hloubku závitu.
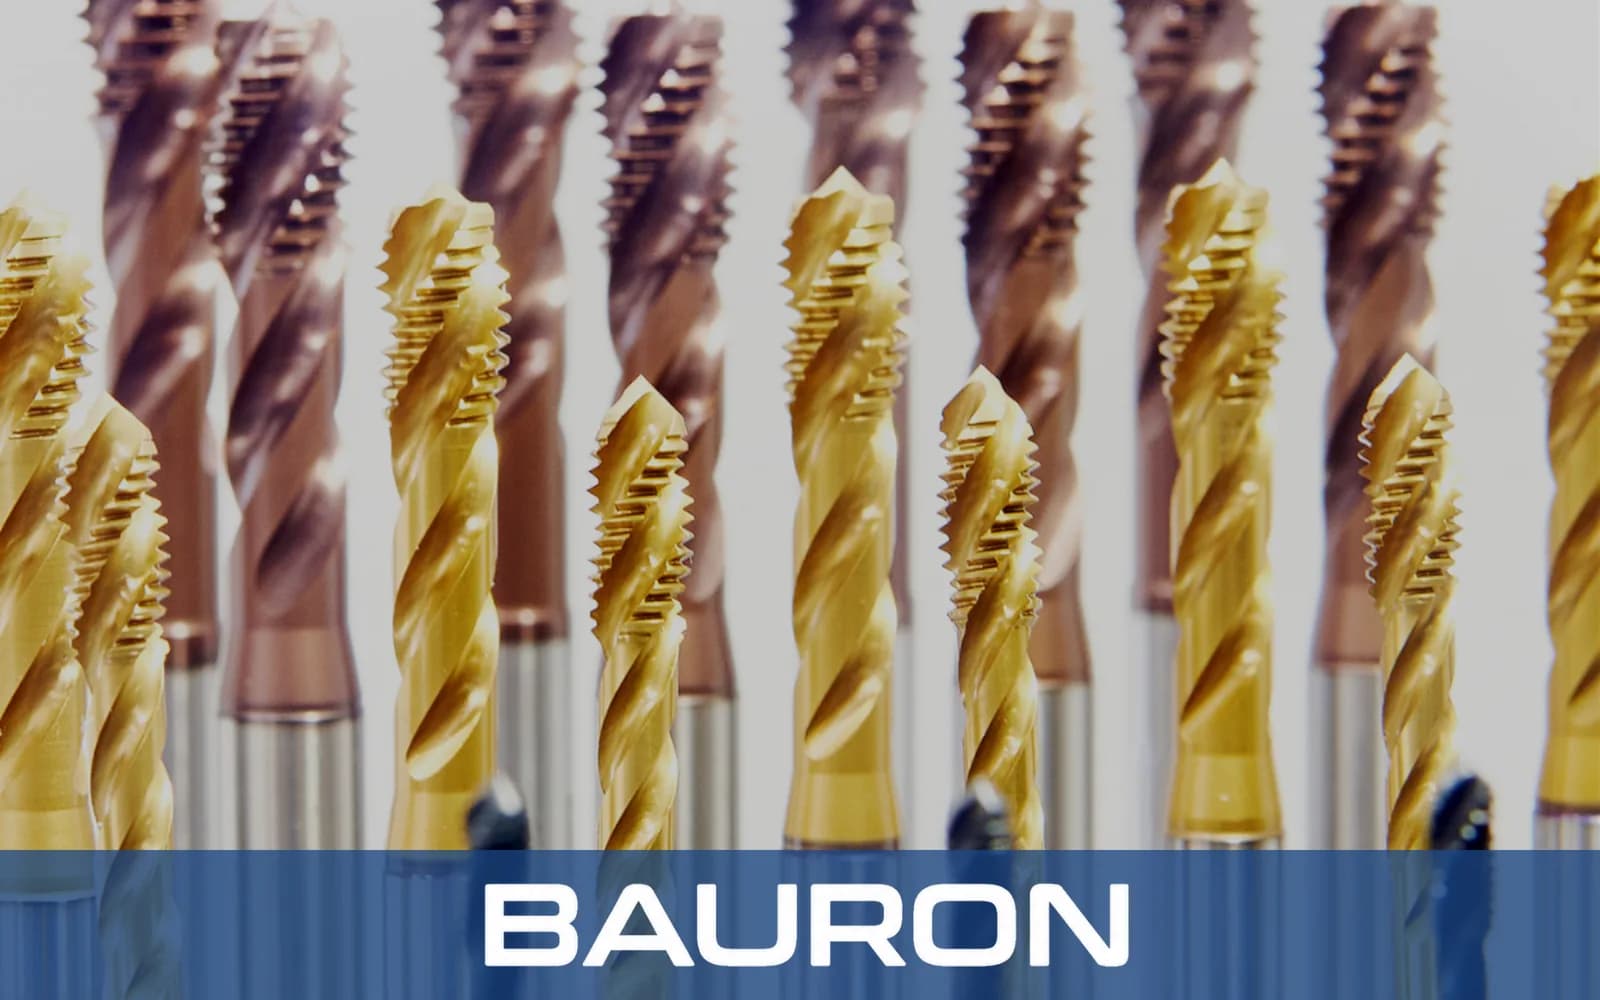
Šroubovité drážky vytahují třísky ze slepých otvorů a mohou omezit jejich stlačování na dně dutiny.
Aplikačně specifické tvary šroubovice podporují kontrolované automatizované závitovací cykly.
Šroubovité hrany mohou vytvářet čisté povrchy závitu, pokud geometrie a řezné podmínky odpovídají materiálu.
Volba šroubovice v rámci sady závitníků se šroubovitou drážkou vyvažuje odvod třísek, pevnost břitu a prostor drážek pro každý materiál obrobku.
Upravený dokončovací a střední náběh nabízejí různý poměr mezi vedením při zahájení a dosahem závitu ve slepém otvoru.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozsah průměrů | #0 až 2"+; metrické M1,6 až M50+ k dispozici |
| Úhel šroubovice | Od 15° (mírná šroubovice) do 45°+ (strmá šroubovice) |
| Profil náběhu | Upravený dokončovací náběh 2 až 3 závity, nebo střední náběh 3 až 5 závitů |
| Profily závitů | UNC, UNF, metrické, NPT a zakázkové profily stoupání |
| Typ stopky | Standardní čtyřhran nebo hladká válcová stopka |
| Tolerance | Přesné provedení ve třídách GH a H |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| HSS-E (kobaltová) | Nerezová ocel, legovaná ocel a titan. | Tvrdost za tepla pomáhá udržet řeznou hranu v houževnatých, tvárných materiálech. |
| Monolitní slinutý karbid | Materiály s vysokou tvrdostí a stabilní výrobní sestavy. | Tuhost a odolnost proti opotřebení podporují vysokorychlostní strojní závitování, pokud je zajištěna souosost. |
| Povlak TiAlN / CrN | Nerezová ocel, vybrané aplikace v hliníku a procesy za sucha nebo s omezeným mazáním. | Nižší tření může omezit ulpívání materiálu, pokud je povlak kompatibilní s materiálem obrobku. |
Kobaltová HSS-E kombinuje houževnatost a tvrdost za tepla, monolitní slinutý karbid přidává ve stabilních sestavách tuhost a odolnost proti opotřebení a povlaky TiAlN nebo CrN mohou snížit tření, pokud odpovídají materiálu obrobku. V oblasti nástrojů a obrábění pro letecký průmysl je tato volba obzvlášť důležitá u slepých otvorů v titanu a nerezové oceli.
Využívají cykly synchronního závitování a kontrolovaný odvod třísek pro závity ve slepých otvorech.
Závitníky se upínají do revolverových hlav s poháněnými nebo axiálními nástroji pro závitování slepých otvorů v soustružených dílech.
Zajišťují opakovatelný pohyb vpřed a zpět ve specializovaných výrobních zařízeních.
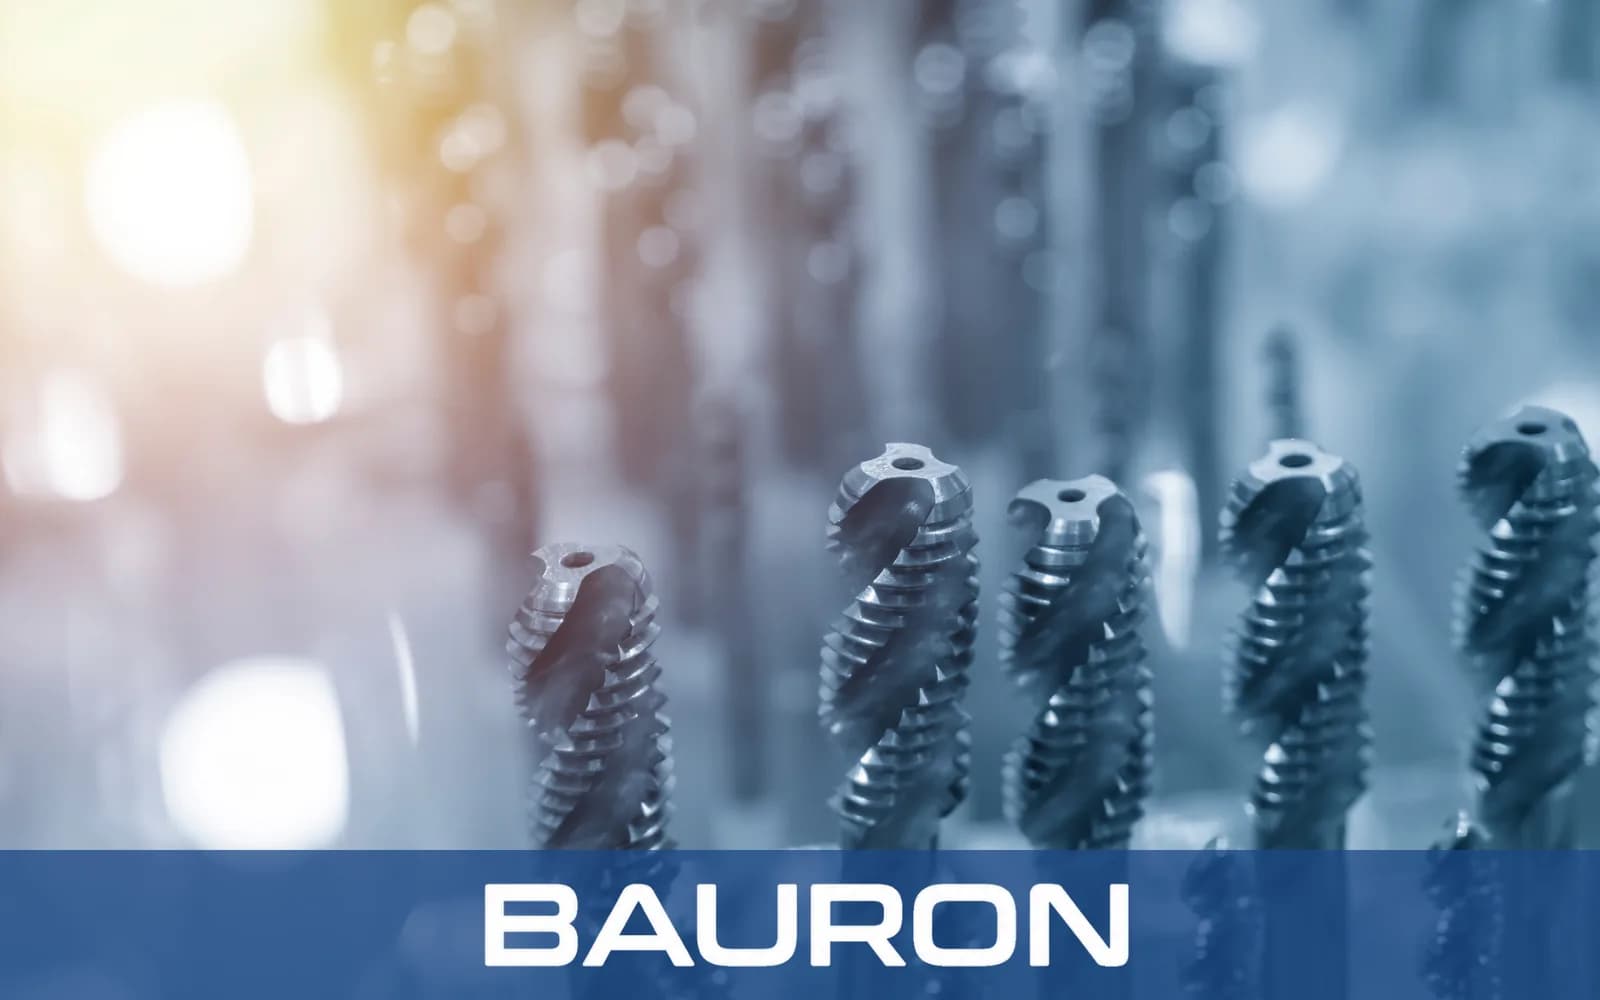
Závitník se šroubovitou drážkou pro slepé otvory řeže vnitřní závity v neprůchozích dutinách a přitom směruje třísky ke vstupu. Pro číslované velikosti #0 až #12 využívá stejný směr odvodu třísek v malých slepých otvorech strojní šroubový závitník se šroubovitou drážkou.
Zvládá materiály jako nerezová ocel, hliník a konstrukční ocel, které mohou tvořit souvislé třísky. Ve vhodně tvárných jakostech nabízejí beztřískovou alternativu tvářecí závitníky.
Geometrie přizpůsobená aplikaci dokáže projít příčnými otvory nebo drážkami pro pera ve slepých dutinách s menším hromaděním třísek.
Začleňuje se do cyklů synchronního strojního závitování, kde jsou řízeny řezná rychlost, posuv, chladicí kapalina a reverzace.
Geometrii se šroubovitou drážkou zvolte pro slepé otvory, protože odvádí třísky směrem ke vstupu. Závitníky se šroubovitým hrotem tlačí třísky dopředu a jsou obecně určeny pro průchozí otvory.
Větší úhly šroubovice kolem 40° až 45° mohou usnadnit odvod dlouhých třísek z měkčích tvárných materiálů. Menší úhly kolem 15° až 30° poskytují pevnější břit pro houževnatější materiály. Volbu ověřte pro konkrétní slitinu a proces.
Ruční použití je v některých případech možné, obecně je však méně vhodné než strojní řízení, protože hluboké drážky zmenšují průřez jádra a ruční vyrovnávání může způsobit boční zatížení.
Možnými příčinami jsou nedostatečná kapacita drážek, nevhodný úhel šroubovice, nedostatečné mazání nebo přívod chladicí kapaliny, poddimenzovaný předvrtaný otvor, nadměrná hloubka nebo hromadění třísek.
Aplikačně specifické možnosti těchto zakázkových závitníků mohou zahrnovat úhly šroubovice, stoupání, náběhy, kanály pro vnitřní přívod chladicí kapaliny, rozměry stopky, substráty a povlaky.
Bauron poskytuje podporu konstrukce a techniky pro zakázkové řezné nástroje, včetně volby geometrie závitu, úhlu šroubovice, kapacity drážek, přívodu chladicí kapaliny, substrátu a povlaku. Sdílejte rozměry slepého otvoru, materiál obrobku a požadavky na cyklus pro technické posouzení.
Kontaktovat techniku