Ruční vyrovnání
Čtyřhran se upíná do vratidla, takže obsluha může nástroj vyrovnat s předvrtaným otvorem; s tímto počátečním vyrovnáním pomáhá dlouhý náběh kuželových závitníků.
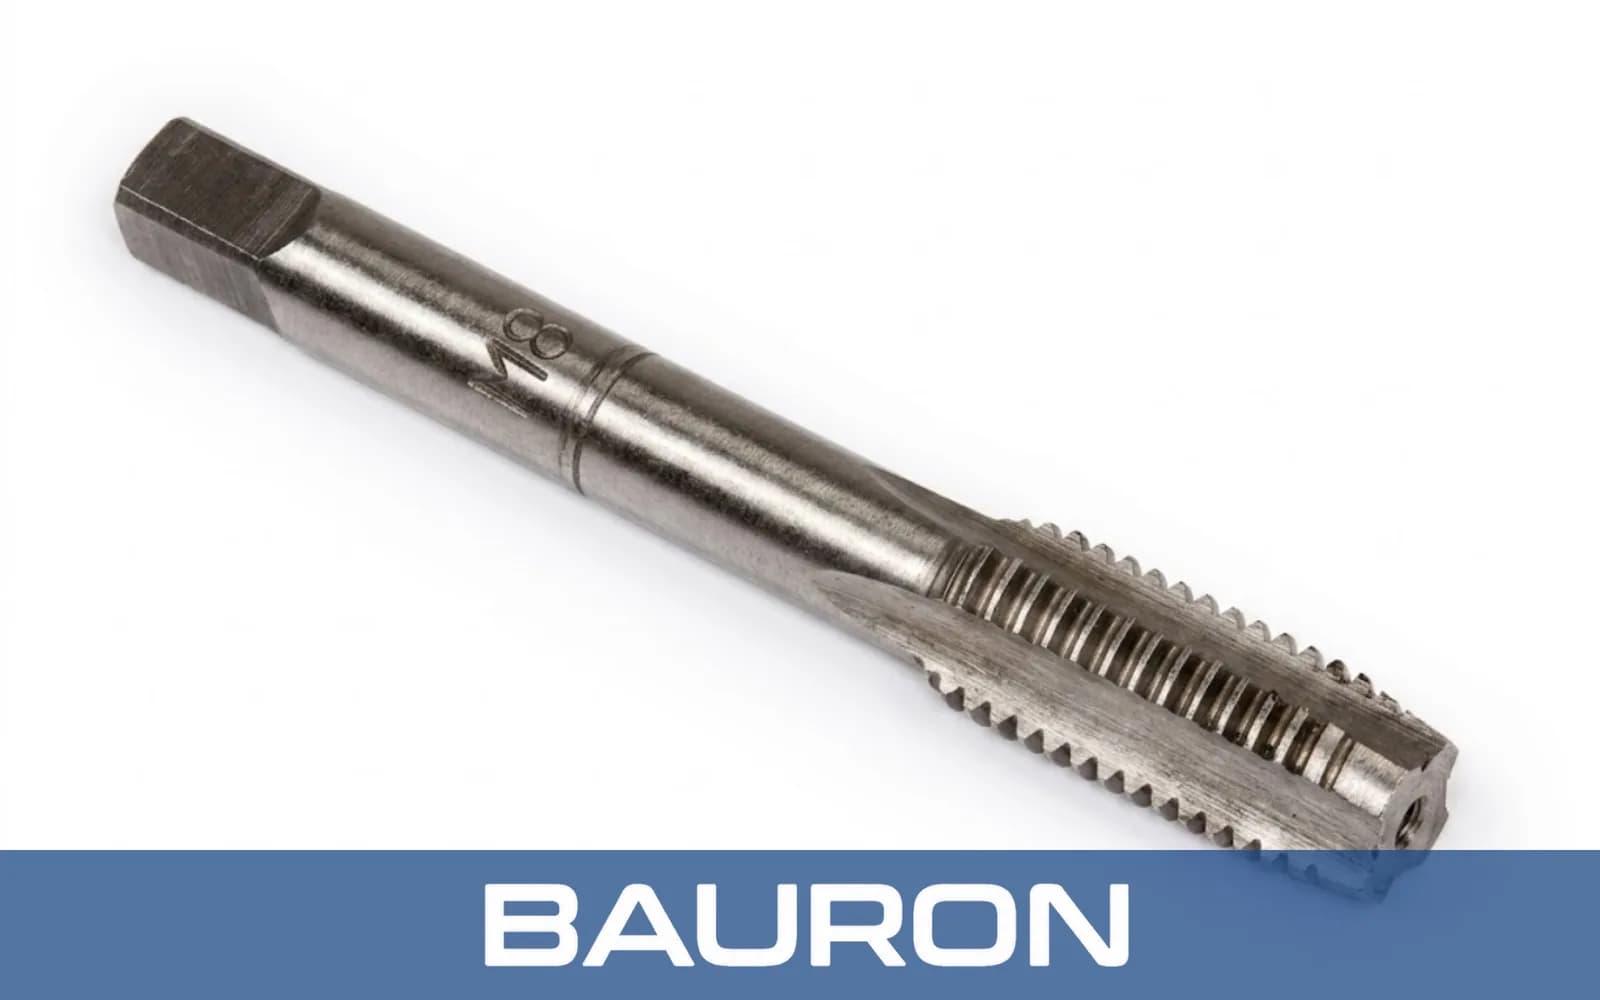
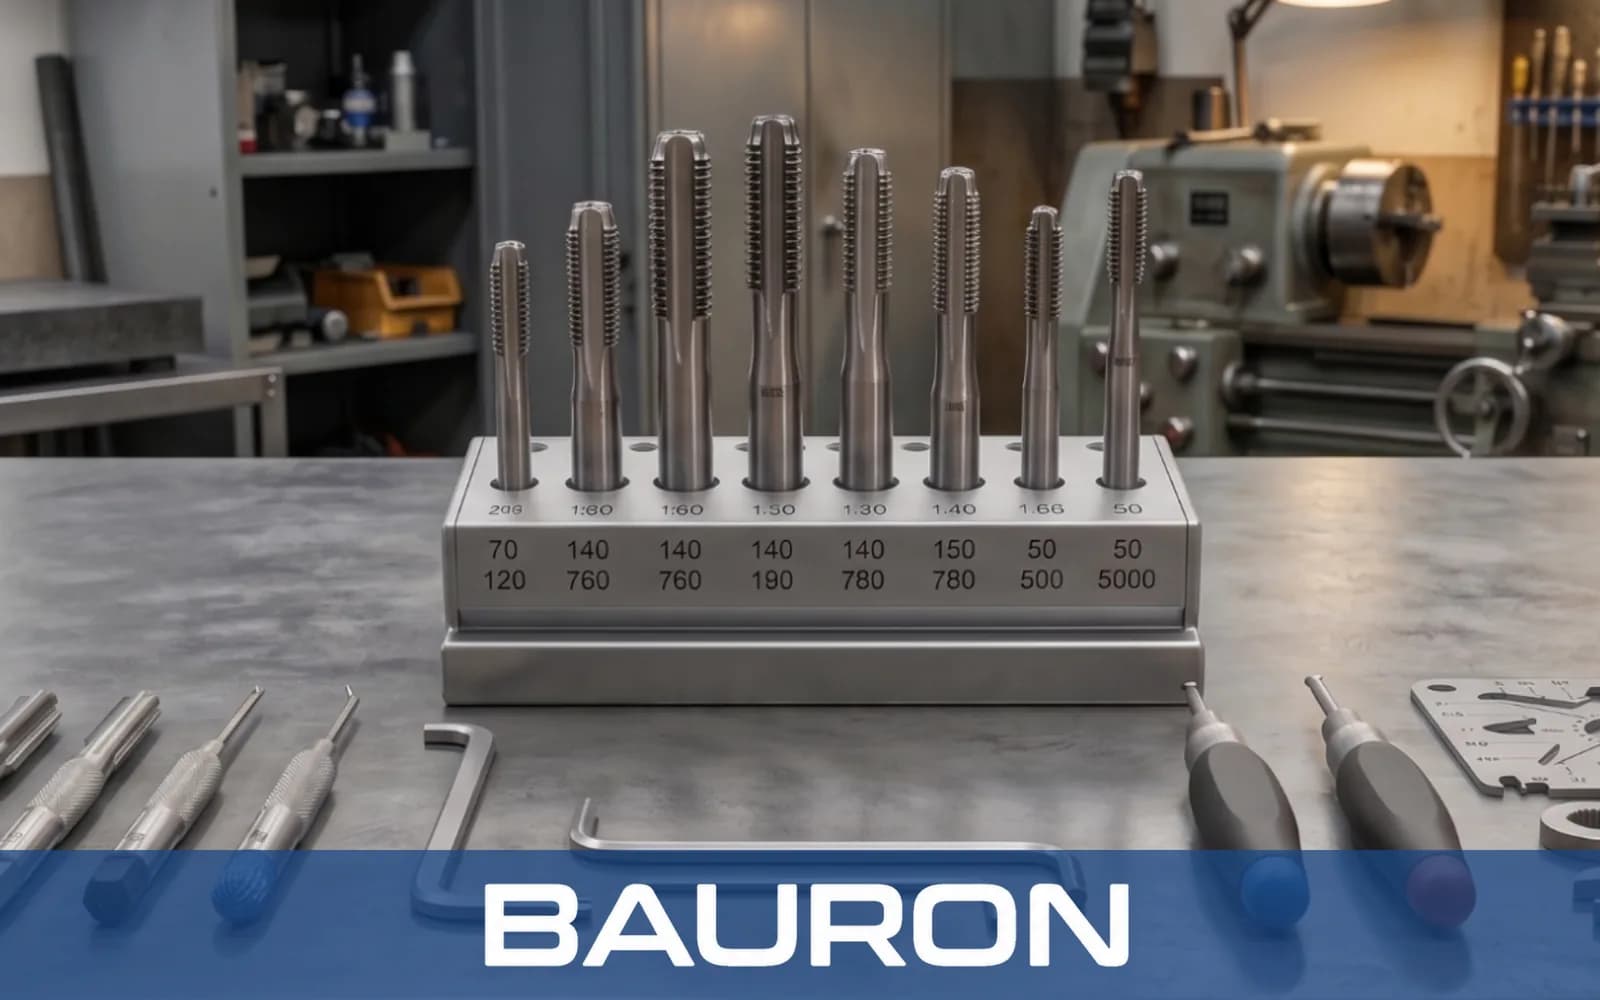
Ruční závitníky s přímou drážkou vytvářejí vnitřní závity pomocí ručního vratidla nebo řízeného pomaloběžného vřetena. Jejich drážky vedou rovnoběžně s tělem nástroje a během řezání zadržují třísky, proto se při ruční práci běžně používá pravidelné zpětné otočení k přerušení a uvolnění třísek.
Čtyřhran se upíná do vratidla, takže obsluha může nástroj vyrovnat s předvrtaným otvorem; s tímto počátečním vyrovnáním pomáhá dlouhý náběh kuželových závitníků.
Přední zuby náběhu postupně řežou profil závitu, jak se vratidlo nebo vřeteno otáčí.
Třísky se shromažďují v přímých drážkách a mohou vyžadovat pravidelné zpětné otočení a vyčištění.
Zuby plného průměru za náběhem vytvářejí hotový vnitřní závit.
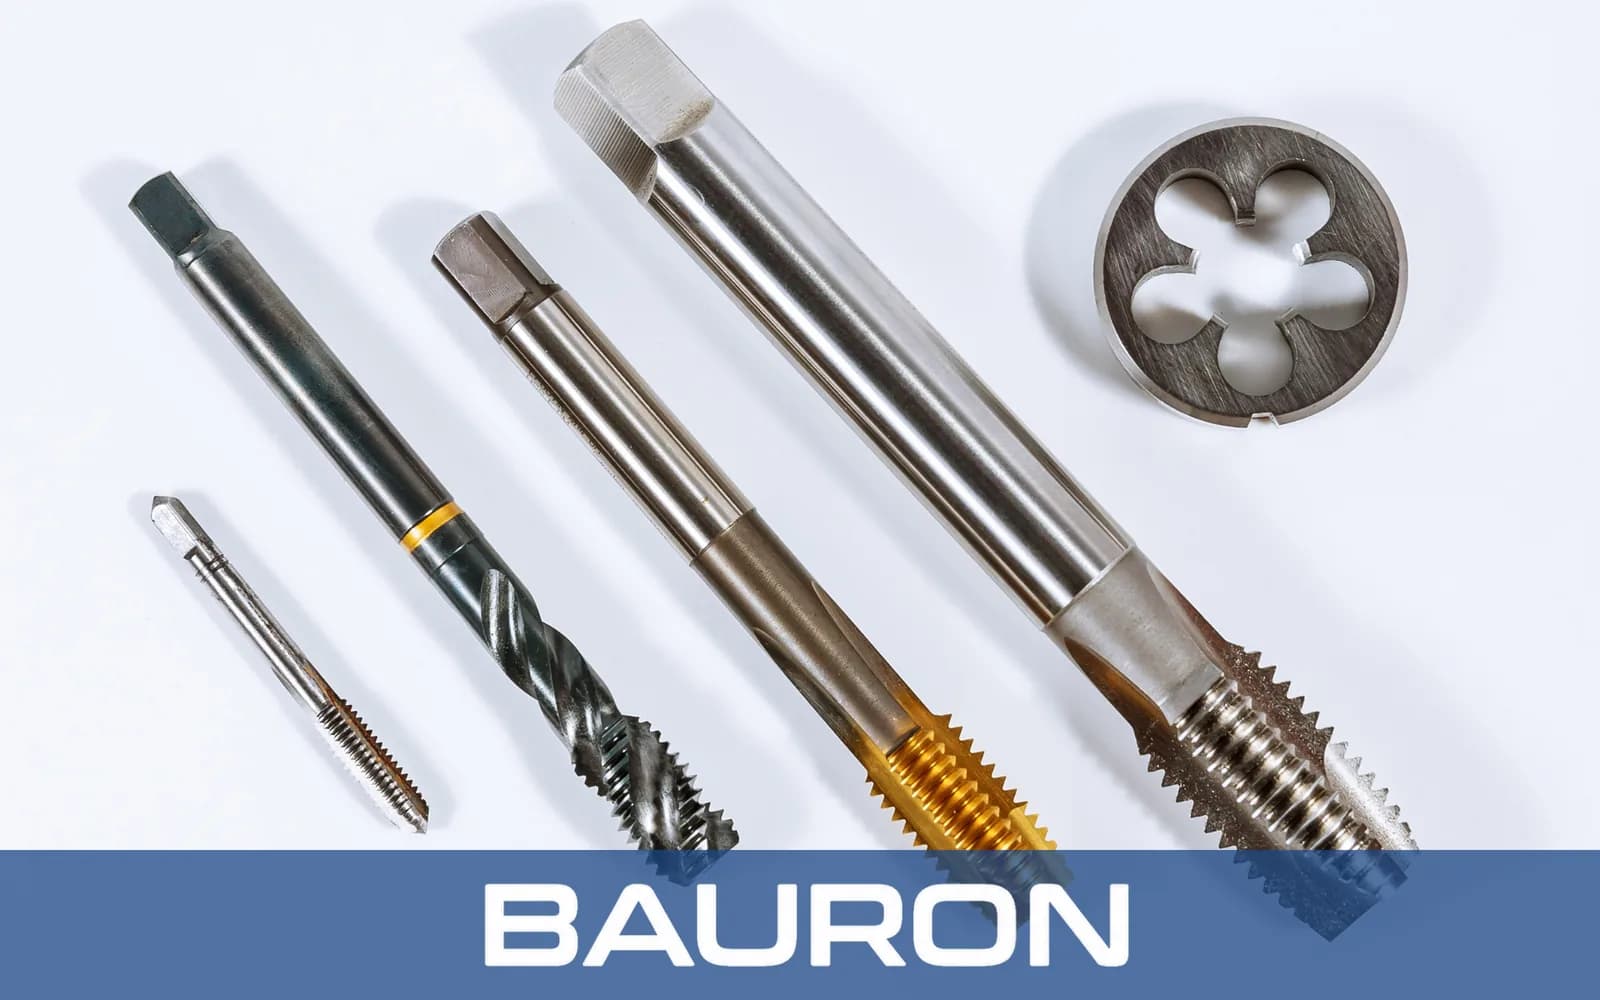
Ruční ovládání poskytuje hmatovou zpětnou vazbu, díky které může obsluha reagovat na rostoucí řezný odpor.
Kuželový, střední a dokončovací náběh slouží k zahájení, běžnému závitování a dokončení slepých otvorů; použity společně jako sada dokončovacích závitníků pokrývají celou ruční závitovací sekvenci.
Čtyřhranný konec odpovídá příslušným vratidlům a vhodným držákům závitníků.
Nástroje přizpůsobené aplikaci dokážou řezat závity v nízkouhlíkové oceli, litině, bronzu, hliníku a hutných polymerech.
Jádro s přímými drážkami zajišťuje tuhost, přičemž správný průměr předvrtaného otvoru, mazání a řízení třísek zůstávají důležité.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozsah průměrů | #0 až 2"+; metrické M1,6 až M50+ k dispozici |
| Typy náběhu | Kuželový, střední nebo dokončovací náběh |
| Profily závitů | UNC, UNF, metrické, NPT a jemná stoupání |
| Typ drážek | Přímé, s osou rovnoběžné drážky |
| Typ stopky | Hladká válcová stopka se čtyřhranem |
| Tolerance | Třídy uložení 2B a 6H |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| HSS (rychlořezná ocel) | Nízkouhlíková ocel, mosaz, hliník a plasty. | Ostrost břitu, houževnatost a odolnost proti rázům vyhovují kontrolovanému ručnímu závitování. |
| Uhlíková ocel | Drobné opravy, přeřezávání závitů a měkké kovy. | Ekonomická volba pro malorozsahovou údržbu. |
| Lesklé / bez povlaku | Běžné neželezné kovy a nízkouhlíková ocel. | Nepovlakovaná hrana zachovává ostrou řeznou geometrii a ušetří náklady na povlak. |
HSS kombinuje ostrost břitu a houževnatost pro běžné ruční závitování, uhlíková ocel se hodí pro lehkou malosériovou práci a lesklé nepovlakované nástroje si pro ruční použití zachovávají ostrou řeznou hranu. Pro strojní závitování ve stabilních sestavách nabízejí závitníky z monolitního slinutého karbidu vyšší tuhost a odolnost proti opotřebení než materiály ručních závitníků.
Poskytují obsluze přímou kontrolu a zpětnou vazbu při řezání závitu.
Podporují osové vyrovnání při pomaloběžném závitování na konvenčním soustruhu.
Používají vhodný závitovací přípravek nebo řízený postup vřetena pro souosé závitování.
Řeže nové závity nebo obnovuje použitelné profily závitů při ručních opravách, včetně prací na palubě a v docích v oblasti stavby lodí.
Řeže závity v litině, mosazi a vhodných plastech, jejichž třísky se obvykle lámou na malé kousky.
Hodí se pro oba typy otvorů, pokud tvar náběhu a způsob odstraňování třísek odpovídají aplikaci.
Vytváří malosériové vnitřní závity bez specializovaného automatizovaného závitovacího pracoviště, často se sadou středních závitníků pokrývající běžné rozměry.
U běžných pravořezných závitníků otočte zhruba o půl až jednu otáčku vpřed a poté asi o čtvrt otáčky zpět, aby se tříska přerušila. Přesný postup závisí na materiálu, geometrii závitníku, mazání a pokynech výrobce.
Výrobci závitníků ruční závitníky běžně opatřují přímými drážkami a čtyřhranem pro ruční ovládání. Strojní závitníky často využívají geometrii se šroubovitým hrotem nebo šroubovitou drážkou, která směruje třísky během nepřetržitých automatizovaných cyklů.
Lze je používat ve vhodných pomaloběžných nebo řízených strojních cyklech, zejména v materiálech s krátkou třískou. Protože zadržují třísky, mohou vyžadovat jiné plánování cyklu než závitníky se šroubovitým hrotem nebo šroubovitou drážkou; náš průvodce návrhem CNC závitníků porovnává, jak jednotlivé typy drážek směrují třísky.
Používejte řeznou kapalinu kompatibilní s materiálem obrobku a závitníku, pokud materiál nebo proces výslovně nevyžaduje závitování za sucha. Správné mazání může snížit tření, zlepšit kvalitu povrchu a omezit riziko zaseknutí.
Zakázkové možnosti mohou zahrnovat palcová, metrická a nestandardní stoupání, třídy uložení, délky náběhu, rozměry stopky, materiály a povlaky.
Bauron poskytuje podporu konstrukce a techniky pro zakázkové specifikace závitů, profily náběhu, geometrii drážek, materiál nástroje a povlaky. Sdílejte typ otvoru, materiál obrobku a způsob práce pro technické posouzení.
Kontaktovat techniku