Počáteční vrtání
Přední část pracuje jako vrták a vytváří hrubý průměr otvoru.
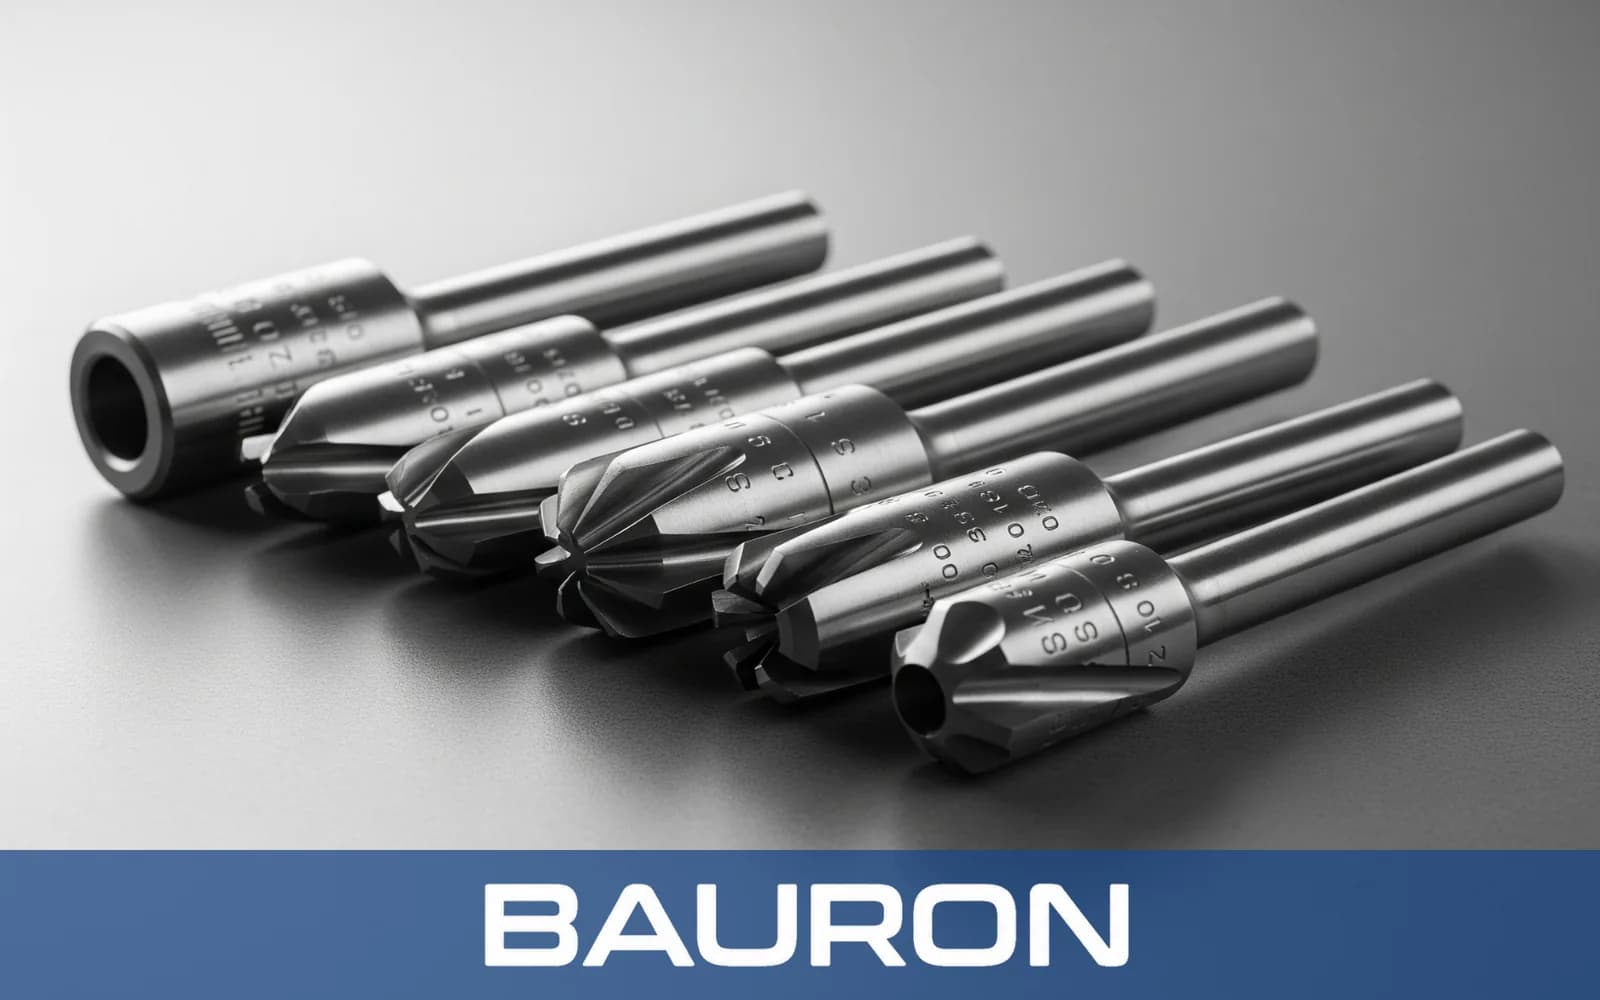
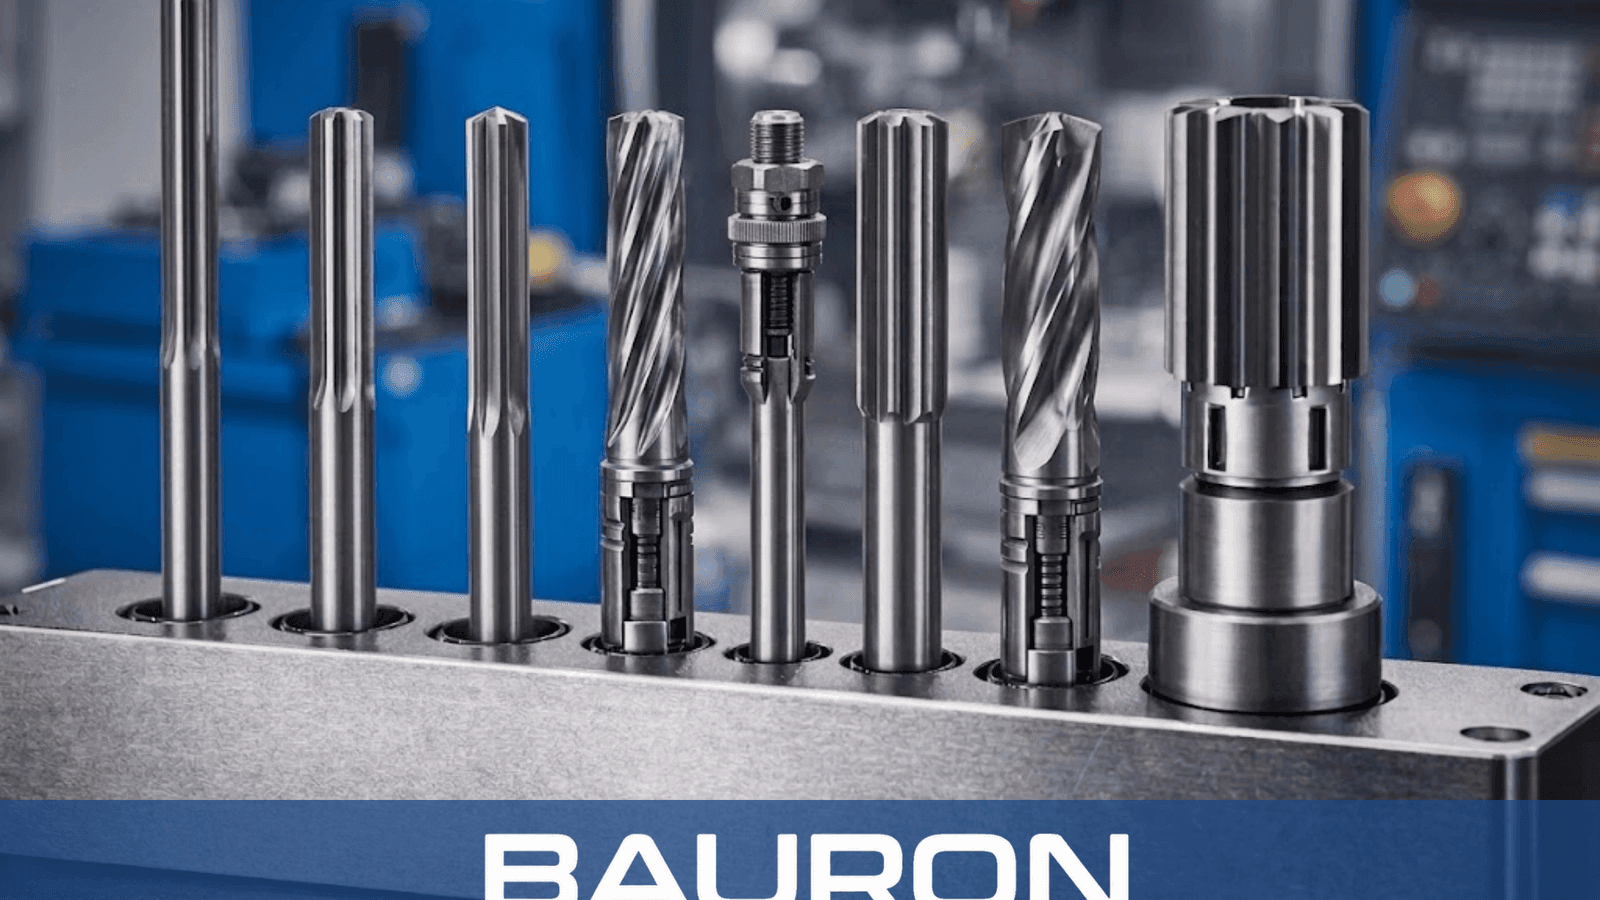
Kombinovaný výstružník spojuje vrtání a vystružování v jednom řezném nástroji. Stejně jako jiné vrtací výstružníky vytvoří tato konstrukce nejprve otvor a poté jej dokončí bez výměny nástroje nebo samostatného polohovacího kroku.
Přední část pracuje jako vrták a vytváří hrubý průměr otvoru.
Následující drážkovaná část kalibruje nově vyvrtaný otvor na konečný rozměr.
Obě řezné části mají společnou osu, což omezuje odchylky souososti, které mohou vznikat mezi samostatným vrtáním a vystružováním.
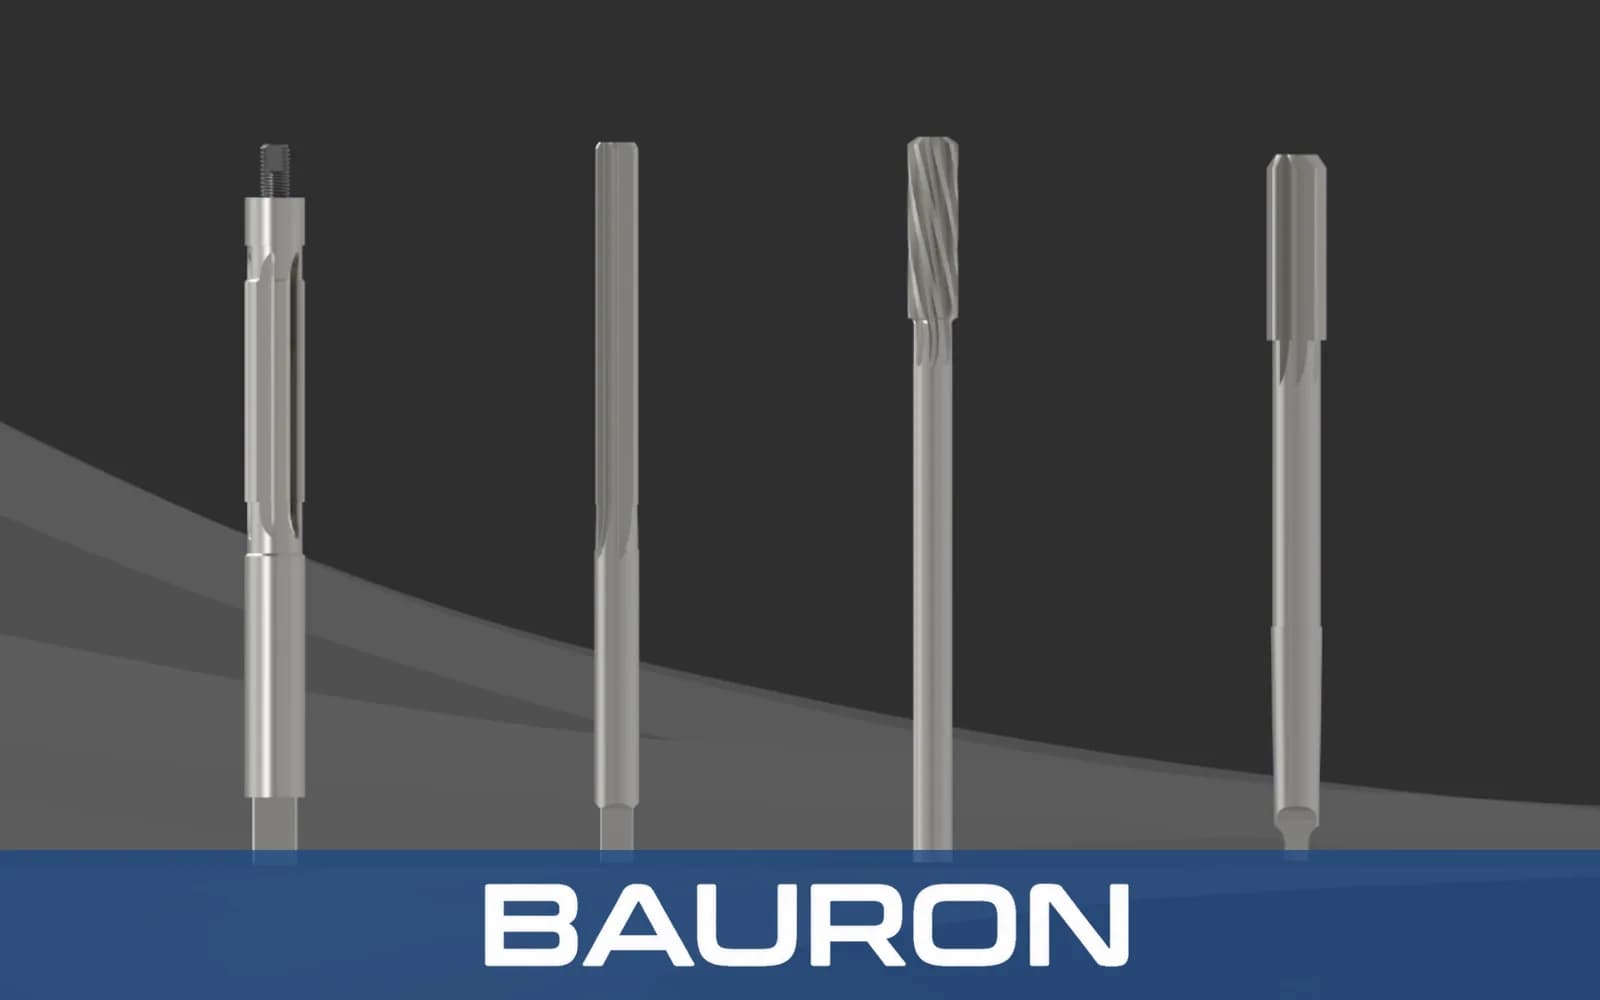
Spojuje vrtání a vystružování a zkracuje cyklový čas.
Omezuje rozdíly v souososti mezi vrtací a dokončovací částí. Pokud musí řez naopak vést stávající otvor, sledují původní osu otvoru výstružníky s vodícím čepem.
Zkracuje prostoje stroje mezi vrtáním a vystružováním.
Podporuje odvod třísek z obou řezných zón.
Při výrobě jako zakázkové výstružníky mohou zahrnovat stupňovité průměry, kužele nebo profily otvorů přizpůsobené aplikaci.
Je navržen tak, aby odolával průhybu při kombinovaném zatížení vrtáním a vystružováním.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozsah průměrů | 1/8" až 1-1/2", k dispozici i zakázkové průměry |
| Typ vrtací části | Šroubovitá geometrie nebo geometrie s broušeným hrotem |
| Vystružovací část | Přímý, šroubovitý nebo stupňovitý profil |
| Typ stopky | Válcová, Morseův kužel nebo Weldon |
| Tolerance | Přesně broušeno podle specifikací OEM nebo zákazníka |
| Počet drážek | Liší se podle průměru nástroje |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| Monolitní slinutý karbid | Vysokorychlostní velkosériová výroba. | Zajišťuje tvrdost a odolnost proti opotřebení pro nepřetržité cykly. |
| Kobaltová ocel (HSS-Co) | Univerzální použití a přerušované řezy. | Zajišťuje houževnatost a tepelnou odolnost při vrtání. |
| Nitrid titanu a hliníku (TiAlN) | Obrábění za sucha a náročné řezné podmínky. | Může snížit tření a ulpívání materiálu na břitech. |
Monolitní slinutý karbid zajišťuje odolnost proti opotřebení ve stabilní velkosériové výrobě, kobaltová ocel přidává houževnatost pro běžné a přerušované řezání a TiAlN může snížit tření a ulpívání materiálu.
Provádějí automatizované vrtání a vystružování v jediném cyklu nástroje.
Využívají kombinované nástroje ke zkrácení cyklového času ve velkosériové výrobě.
Dokončují otvory v rotujících válcových obrobcích v automatizovaných cyklech.
Vrtá a dokončuje montážní otvory v komponentech motorů v jednom cyklu.
Vytváří a dokončuje otvory pro letecké spojovací prvky s těsným uložením.
Použití kombinovaných výstružníků ve vrtacích cyklech spojuje dva řezné kroky, zkracuje cyklový čas a zvyšuje průchodnost automatizovaných linek.
Podporuje všeobecnou výrobu, kde jsou rychlost cyklu a stálost od otvoru k otvoru klíčovými požadavky procesu.
Spojení obou operací zkracuje cyklový čas a udržuje vrtací i dokončovací část na stejné ose bez výměny nástroje.
Volbou vhodného substrátu a povlaku lze navrhnout nástroje přizpůsobené aplikaci pro materiály od měkké oceli a hliníku až po kalenou nerezovou ocel a letecké slitiny. Průvodce návrhem výstružníků popisuje, jak se geometrie výstružníku přizpůsobuje jednotlivým materiálům obrobku.
Vrtací a vystružovací část se opotřebovávají odlišně, takže životnost nástroje se může lišit od samostatného vrtáku a strojního výstružníku. Úsporu cyklového času je třeba zvážit vůči tomuto chování při opotřebení.
Výslednou souosost a rozměr ovlivňuje tuhost stroje, přesný držák nástroje a průtok chladicí kapaliny, který odvádí třísky z obou řezných zón.
Zakázkový nástroj může v jedné řezné sekvenci spojit více stupňovitých průměrů, kuželových prvků nebo speciálních zkosení. Pokud je otvor již vyvrtaný, dokončí stupňovité průměry samostatný stupňovitý výstružník.
Bauron poskytuje podporu konstrukce a techniky pro zakázkové průměry kombinovaných nástrojů, stupňovité nebo kuželové profily, stopky, geometrie drážek, substráty a povlaky. Sdílejte kompletní výkres otvoru a požadavky na cyklus pro technické posouzení.
Kontaktovat techniku