Předvrtání
Přední vrtací hrot vytváří průměr předvrtaného otvoru, který integrovaná závitovací část vyžaduje.
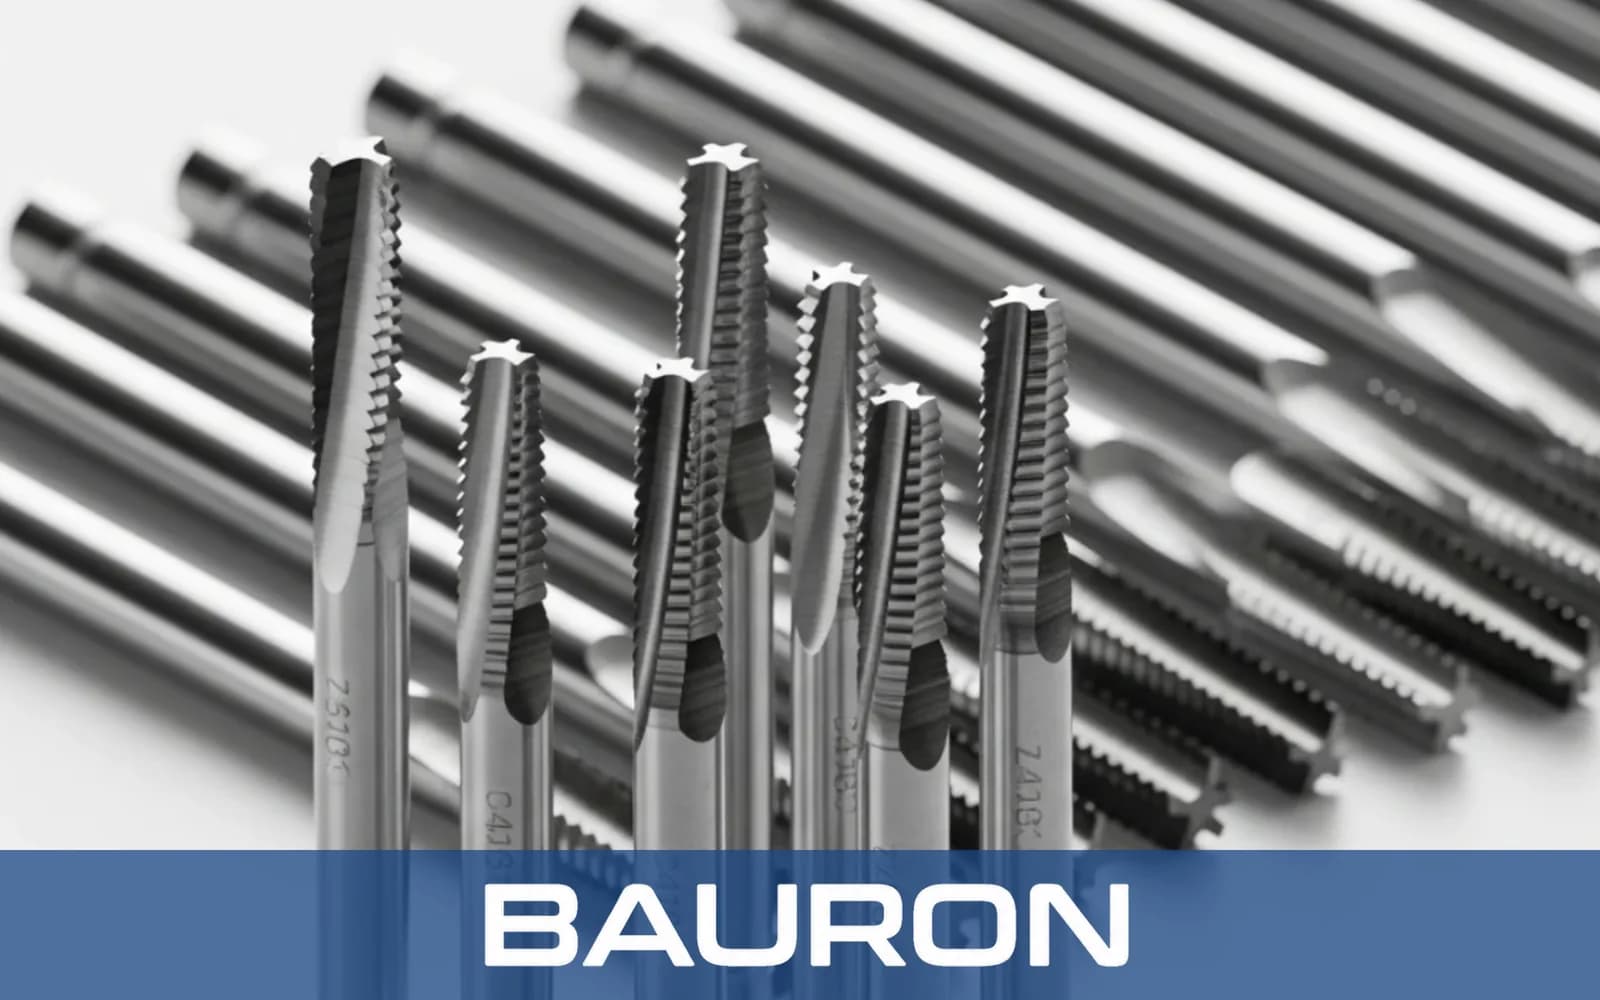
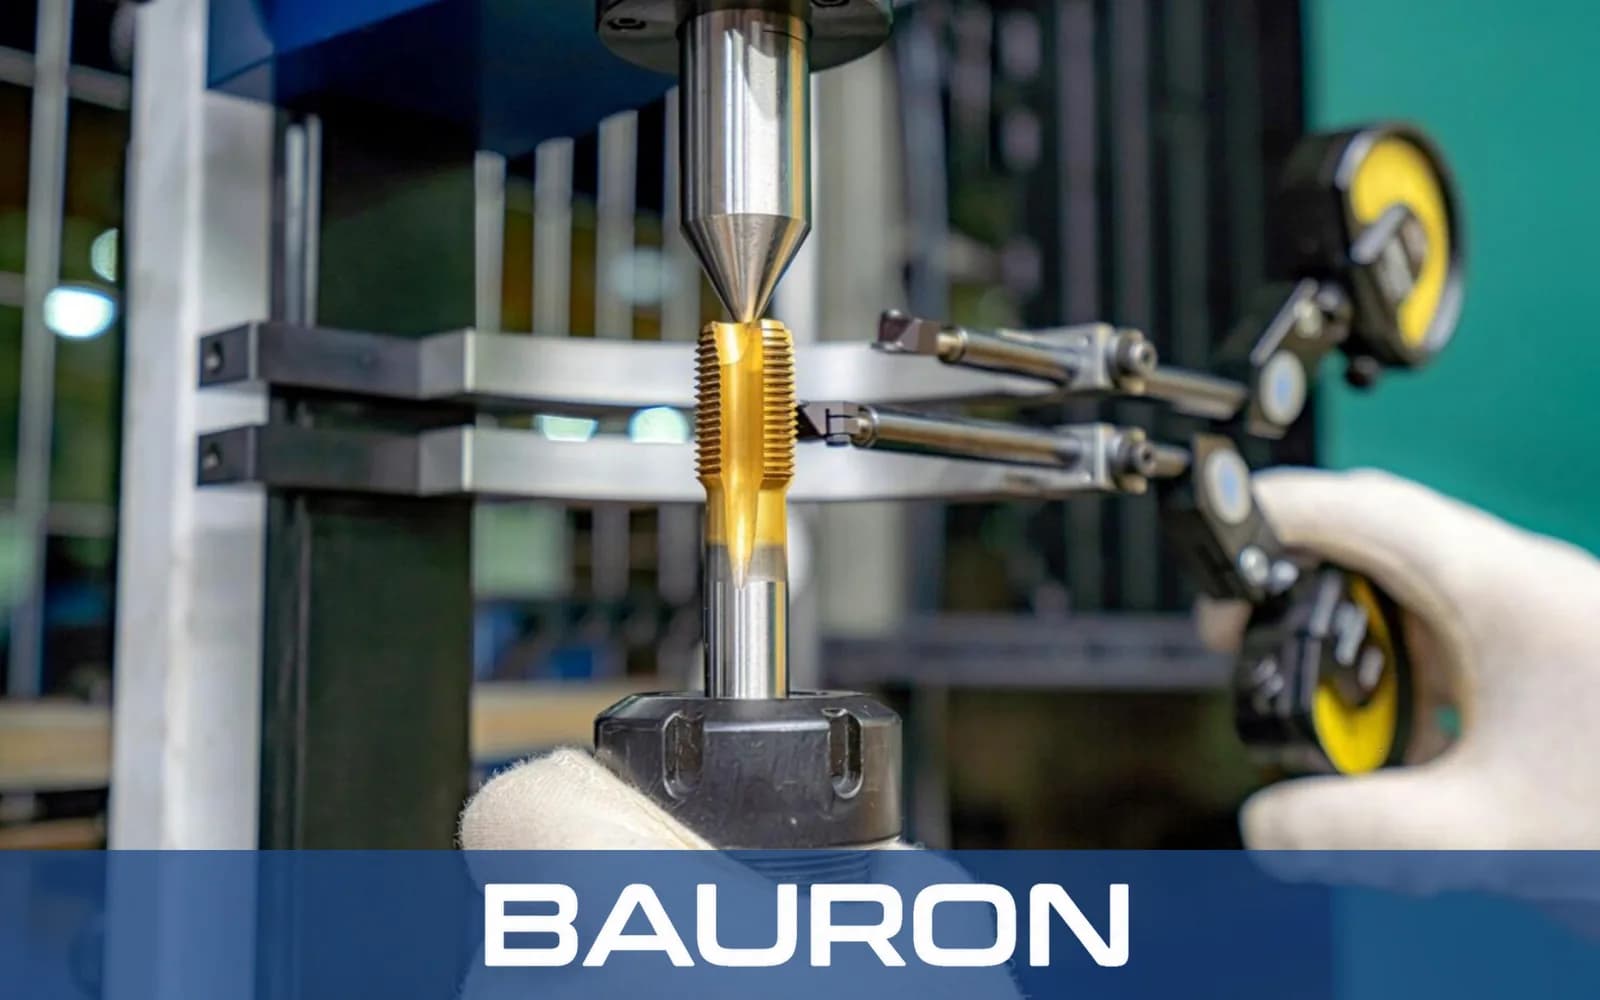
Kombinované strojní závitníky spojují na jednom těle nástroje předvrtání, řezání vnitřního závitu a zkosení vstupu. Jsou určeny pro kontrolované operace v průchozích otvorech, kde vrtací hrot může projít obrobkem dříve, než do záběru vstoupí celá závitovací část.
Přední vrtací hrot vytváří průměr předvrtaného otvoru, který integrovaná závitovací část vyžaduje.
Jak nástroj postupuje, závitová řezná část navazuje na vyvrtaný otvor a vytváří vnitřní závit.
Integrovaný stupeň nebo zkosení může v rámci cyklu odjehlit a zkosit vstup otvoru.
Synchronizovaný závitovací cyklus po dosažení naprogramované hloubky obrátí otáčení i posuv a vysune závitovou část.
Spojení vrtání, závitování a úpravy vstupu může u vhodných dílů s průchozími otvory zkrátit čas cyklu.
Jeden nástroj může ušetřit pozice v zásobníku a zkrátit vedlejší čas na výměnu nástrojů.
Integrovaná vrtací a závitovací část podporuje stálou souosost otvoru a závitu při provozu v tuhé sestavě s malým házením.
Vzdálenost mezi vrtákem a závitníkem je navržena tak, aby předvrtaný otvor mohl prorazit dříve, než do záběru vstoupí celá závitořezná část.
Aplikačně specifické povlaky mohou snížit tření a opotřebení při kombinovaném vrtání a závitování.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozsah průměrů | #4 až 1/2"; metrické M3 až M12 ve vybraných konfiguracích |
| Profily závitů | UNC, UNF, metrické a zakázková stoupání |
| Geometrie drážek | Šroubovitý hrot nebo krátká šroubovitá drážka |
| Typ stopky | Hladká válcová, šestihranná 1/4" nebo strojní stopka |
| Typ operace | Vrtání průchozích otvorů, závitování a zkosení vstupu |
| Tloušťka materiálu | Běžné výchozí doporučení: nejvýše jmenovitý průměr závitníku; ověřte podle přesné geometrie nástroje |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| HSS (rychlořezná ocel) | Nízkouhlíková ocel, hliník, mosaz a kompatibilní plasty. | Rázová houževnatost podporuje běžné vrtání a závitování, kde se řezné zatížení po délce nástroje mění. |
| Kobaltová ocel (HSS-Co) | Nerezová ocel a pevnější slitiny. | Vyšší tvrdost za tepla pomáhá odolávat poškození břitu v houževnatějších materiálech. |
| Povlak TiN / TiAlN | Sériové vrtání a závitování v kompatibilních materiálech. | Vhodný povlak může snížit tření, omezit zadírání a zlepšit odolnost proti opotřebení. |
Vrtací hrot a závitovací část pracují v odlišných řezných podmínkách, proto je nutné substrát, povlak, chladicí kapalinu, tloušťku obrobku a synchronizované parametry stroje posuzovat společně.
Využívají rychlé polohování a synchronizované řízení vřetena pro sloučené cykly výroby otvorů.
Provádějí programy synchronního závitování, které jedním nástrojem spojují předvrtání a řezání závitu.
Začleňují kombinované nástroje do specializované vícevřetenové výroby nebo transferových linek. Nepřetržité závitování matic je samostatný proces, který využívá závitníky s ohnutou stopkou.
Vrtá a závituje průchozí otvory v kompatibilních elektrických skříních, panelech a rámech, včetně prací na rozvaděčích pro odvětví automatizace.
Snižuje počet výměn nástrojů při opakované výrobě konzol a skříní.
Spojuje operace na CNC vrtacím a závitovacím stroji, pokud má špička nástroje volný prostor za obrobkem.
Šetří pozice v zásobníku nástrojů tím, že u vhodných dílů nahrazuje samostatný vrták, závitník a zkosovací nástroj.
Typická geometrie kombinovaného vrtáku se závitníkem je určena pro průchozí otvory, protože vrtací hrot musí projít materiálem dříve, než závitovací část dokončí závit. Aplikace ve slepém otvoru vyžaduje účelově navržený nástroj a ověřenou vůli, nebo samostatný předvrták následovaný závitníky se šroubovitou drážkou.
Běžné výchozí doporučení omezuje tloušťku přibližně na jmenovitý průměr závitníku, skutečnou mez však určují délka vrtacího hrotu, vzdálenost mezi vrtákem a závitníkem, délka náběhu, volný prostor za obrobkem a materiál obrobku.
Stroj musí podporovat řízené vrtání a synchronizované závitování s reverzací. Posuv, otáčky, hloubku přechodu a vysunutí naprogramujte podle údajů výrobce nástroje a přesného stoupání závitu.
Standardní závitník, například závitník se šroubovitým hrotem pro průchozí otvory, vyžaduje samostatně vyvrtaný předvrtaný otvor a může po něm následovat zkosovací nástroj. Kombinovaný nástroj může tyto operace sloučit, přičemž skutečné zkrácení času cyklu závisí na geometrii dílu, zrychlení stroje a stávajícím čase výměny nástrojů.
Bauron může posoudit nestandardní stoupání, délky vrtacího hrotu, vzdálenost mezi závitníkem a vrtákem, stupňovitá zkosení, stopky, substráty a povlaky a vyrobit zakázkové závitníky pro konkrétní aplikaci v průchozích otvorech.
Bauron poskytuje podporu konstrukce a techniky pro geometrii vrtacího hrotu, vzdálenost mezi vrtákem a závitníkem, stoupání závitů, stupně zkosení, stopky, substráty a povlaky. Sdílejte průřez dílu a strojní cyklus pro technické posouzení.
Kontaktovat techniku