Snadné zavedení
Úzké počáteční zuby vedou závitník do předvrtaného otvoru a pomáhají omezit zasekávání nebo nasazení závitníku nakřivo.
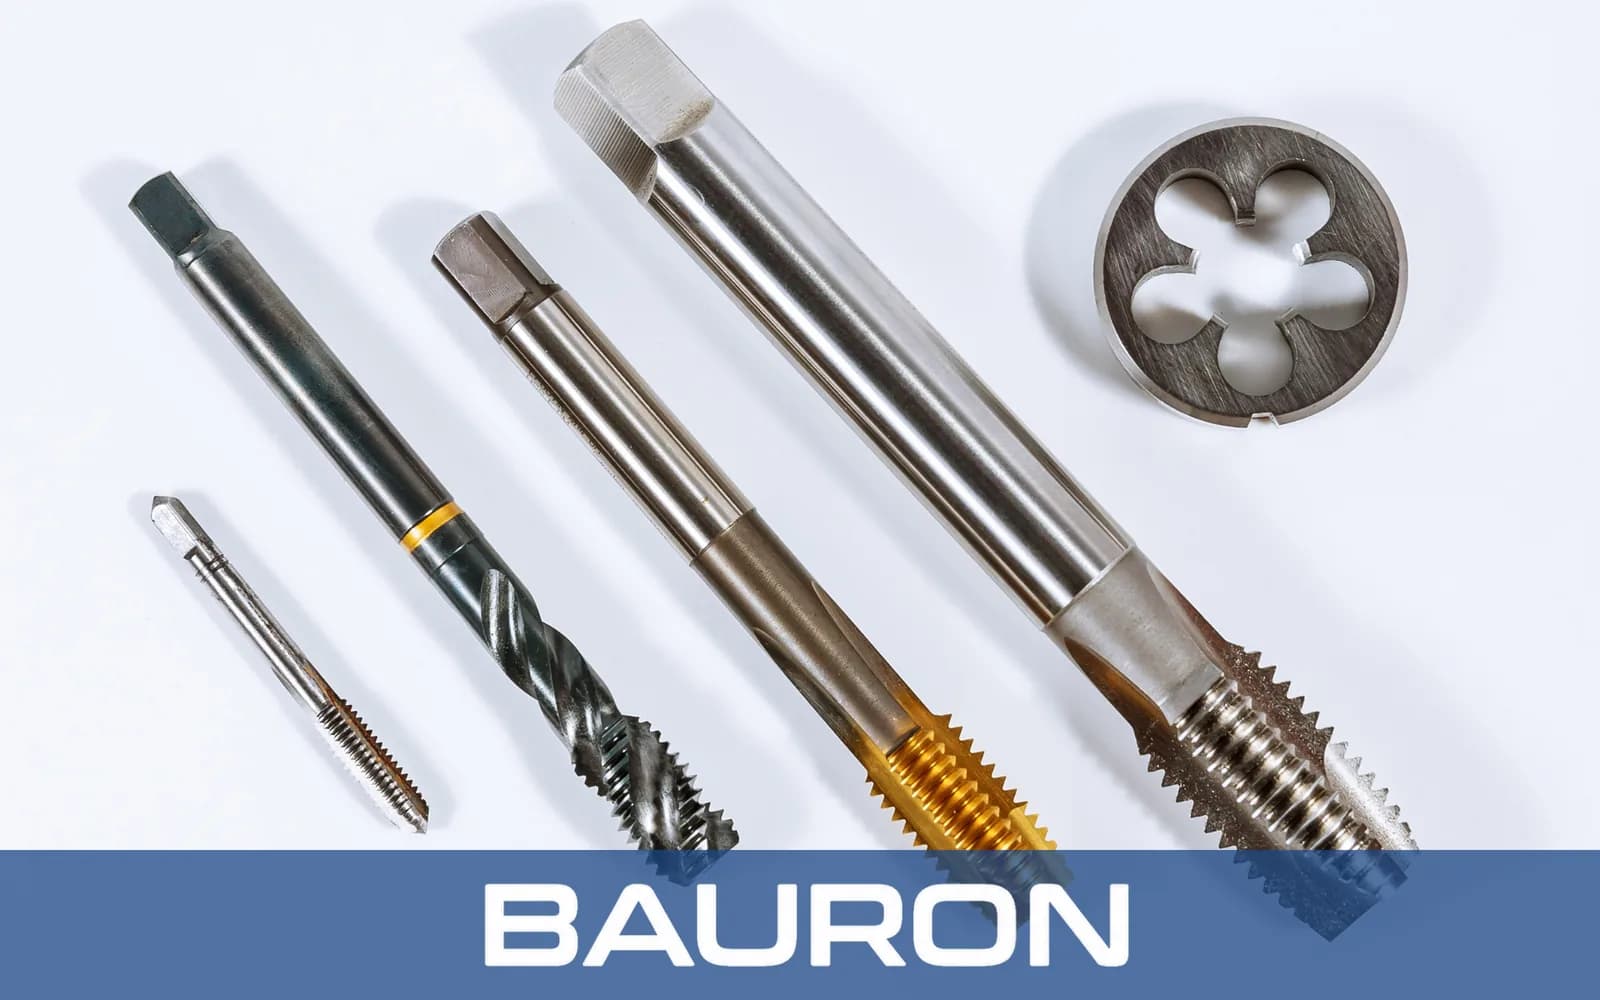
Kuželové závitníky jsou nástroje pro řezání závitů s dlouhým, postupným náběhem přes prvních 7 až 10 závitů. Často se používají jako první ze sady tří závitníků; kuželový náběh rozkládá řezné zatížení na více zubů a snižuje krouticí moment potřebný k zahájení vnitřního závitu.
Úzké počáteční zuby vedou závitník do předvrtaného otvoru a pomáhají omezit zasekávání nebo nasazení závitníku nakřivo.
Každý další zub se s posuvem nástroje zařezává o něco hlouběji do stěny otvoru.
Prodloužený náběh pomáhá udržet závitník v ose otvoru.
Přímé drážky, šroubovitý hrot nebo šroubovité drážky odvádějí třísky od aktivních řezných hran podle zvolené geometrie.
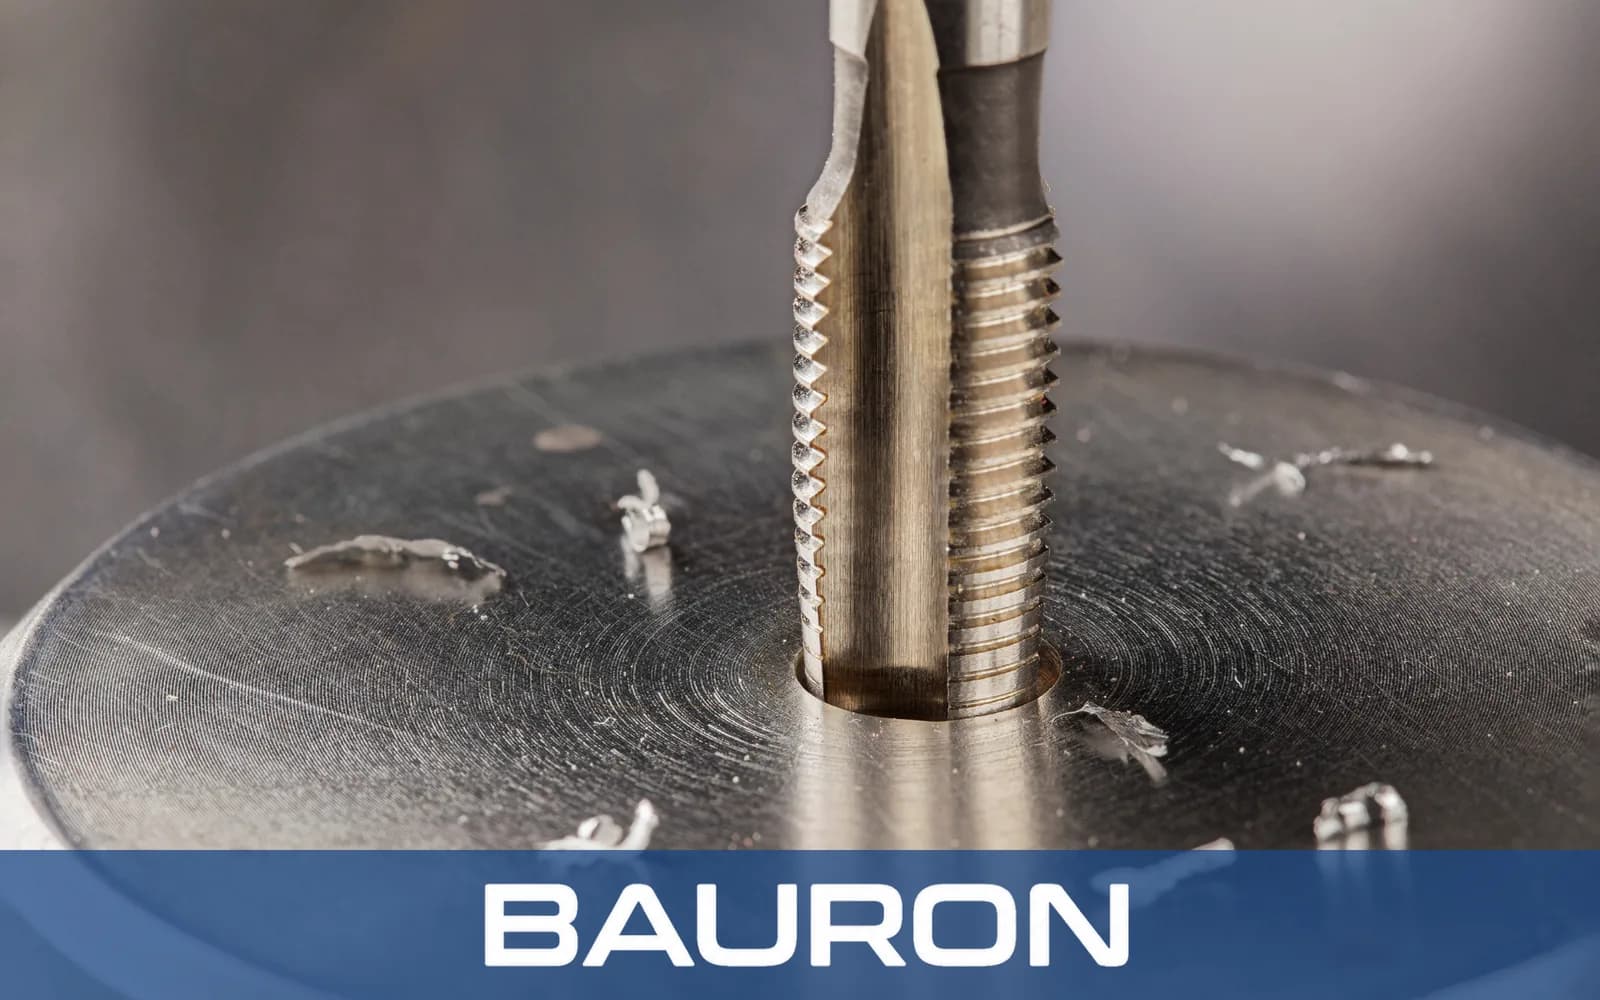
Náběh o délce 7 až 10 závitů rozkládá řezné zatížení a usnadňuje kontrolu nad počátečním řezáním závitu.
Postupný náběh pomáhá vystředit závitník v ose připraveného otvoru.
Rozložení řezu na více zubů může snížit riziko zlomení, pokud jsou geometrie a provozní podmínky správně zvoleny.
Vhodné jakosti a geometrie dokážou řezat hliník, nízkouhlíkovou ocel, nerezovou ocel a litinu.
Stejně jako u všech našich zakázkových závitníků lze pro aplikačně specifické závity zadat stoupání, průměr, geometrii drážek, délku stopky a přívod chladicí kapaliny.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozsah průměrů | #0 až 2"+; metrické M1,6 až M50+ k dispozici |
| Profil náběhu | 7 až 10 závitů kuželového náběhu; úhel kužele 4° až 5° |
| Profily závitů | UNC, UNF, metrické, NPT, BSPT a zakázková stoupání |
| Geometrie drážek | Přímá drážka, šroubovitý hrot nebo šroubovitá drážka |
| Typ stopky | Standardní čtyřhran nebo hladká válcová stopka |
| Tolerance | Přesné provedení ve třídách GH a H |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| HSS (rychlořezná ocel) | Nízkouhlíková ocel, mosaz, hliník a běžné závitování. | Rázová houževnatost pomáhá odolávat vylamování břitů při ručním i strojním použití. |
| Kobaltová ocel (HSS-Co) | Nerezová ocel, titan a žáruvzdorné slitiny. | Vyšší tvrdost za tepla pomáhá udržet řeznou hranu při zvýšených teplotách. |
| Povlak TiN / TiAlN | Velkosériová CNC výroba. | Vyšší povrchová tvrdost a nižší tření mohou omezit zadírání na řezných hranách závitníku. |
HSS poskytuje houževnatost pro běžné závitování, kobaltová ocel zlepšuje tvrdost za tepla v náročných slitinách a povlaky TiN nebo TiAlN mohou ve výrobě snížit tření a zadírání.
Využívají cykly synchronního závitování pro opakovatelnou výrobu závitů v průchozích otvorech. Náš průvodce návrhem CNC závitníků vysvětluje, jak délka náběhu a směr drážek ovlivňují výsledky v těchto cyklech.
Závitníky se upínají do koníku nebo do revolverové hlavy s poháněnými nástroji pro axiální řezání vnitřních závitů.
Používají vhodné držáky závitníků pro kontrolu hloubky a souososti.
Poskytují obsluze přímou kontrolu při postupném ručním zahájení závitu, například s ručním závitníkem s přímou drážkou a kuželovým náběhem.
Řeže vnitřní závity v průchozích otvorech, kde má dlouhý náběh dostatek prostoru projít obrobkem.
Vytváří souosé náběhové závity předtím, než operaci ve slepém otvoru dokončí střední nebo dokončovací závitník.
Snižuje počáteční řeznou sílu při zahájení závitů ve vysokopevnostních slitinách díky geometrii a řezným podmínkám přizpůsobeným aplikaci.
Používá se s ručními vratidly nebo jako strojní závitník v řízených cyklech strojního závitování, od zakázkových dílen až po všeobecnou výrobu.
Hlavním rozdílem je délka náběhu. Kuželové závitníky mají obvykle 7 až 10 závitů náběhu, střední závitníky 3 až 5 a dokončovací závitníky 1 až 2 pro závitování blízko dna slepého otvoru.
Kuželový závitník kvůli dlouhému náběhu zanechává u dna několik neúplných závitů. Pokud jsou plné závity potřeba blíže ke dnu otvoru, lze použít střední a poté dokončovací závitník.
Výroba speciálních závitníků je užitečná pro nestandardní stoupání, neobvyklé profily závitu, prodloužené stopky, speciální tvary drážek nebo požadavky na vnitřní přívod chladicí kapaliny.
Mohou být vhodné, pokud jsou substrát, geometrie, povlak, mazání, řezná rychlost a průměr předvrtaného otvoru přizpůsobeny dané jakosti nerezové oceli. Dlouhý náběh pomáhá rozložit řezné zatížení.
Aplikačně specifické možnosti mohou zahrnovat geometrii závitu, stoupání, dosah stopky, konstrukci drážek, provedení s karbidovými břity, povlaky a přívod chladicí kapaliny.
Bauron poskytuje podporu konstrukce a techniky pro zakázkové geometrie závitů, tvary drážek, konfigurace stopek a aplikačně specifické povlaky. Sdílejte materiál obrobku, požadavky na závit a procesní podmínky pro technické posouzení.
Kontaktovat techniku