Vyrovnání s předvrtaným otvorem
Náběh vstupuje do otvoru správného průměru a pomáhá nastavit osu závitu.
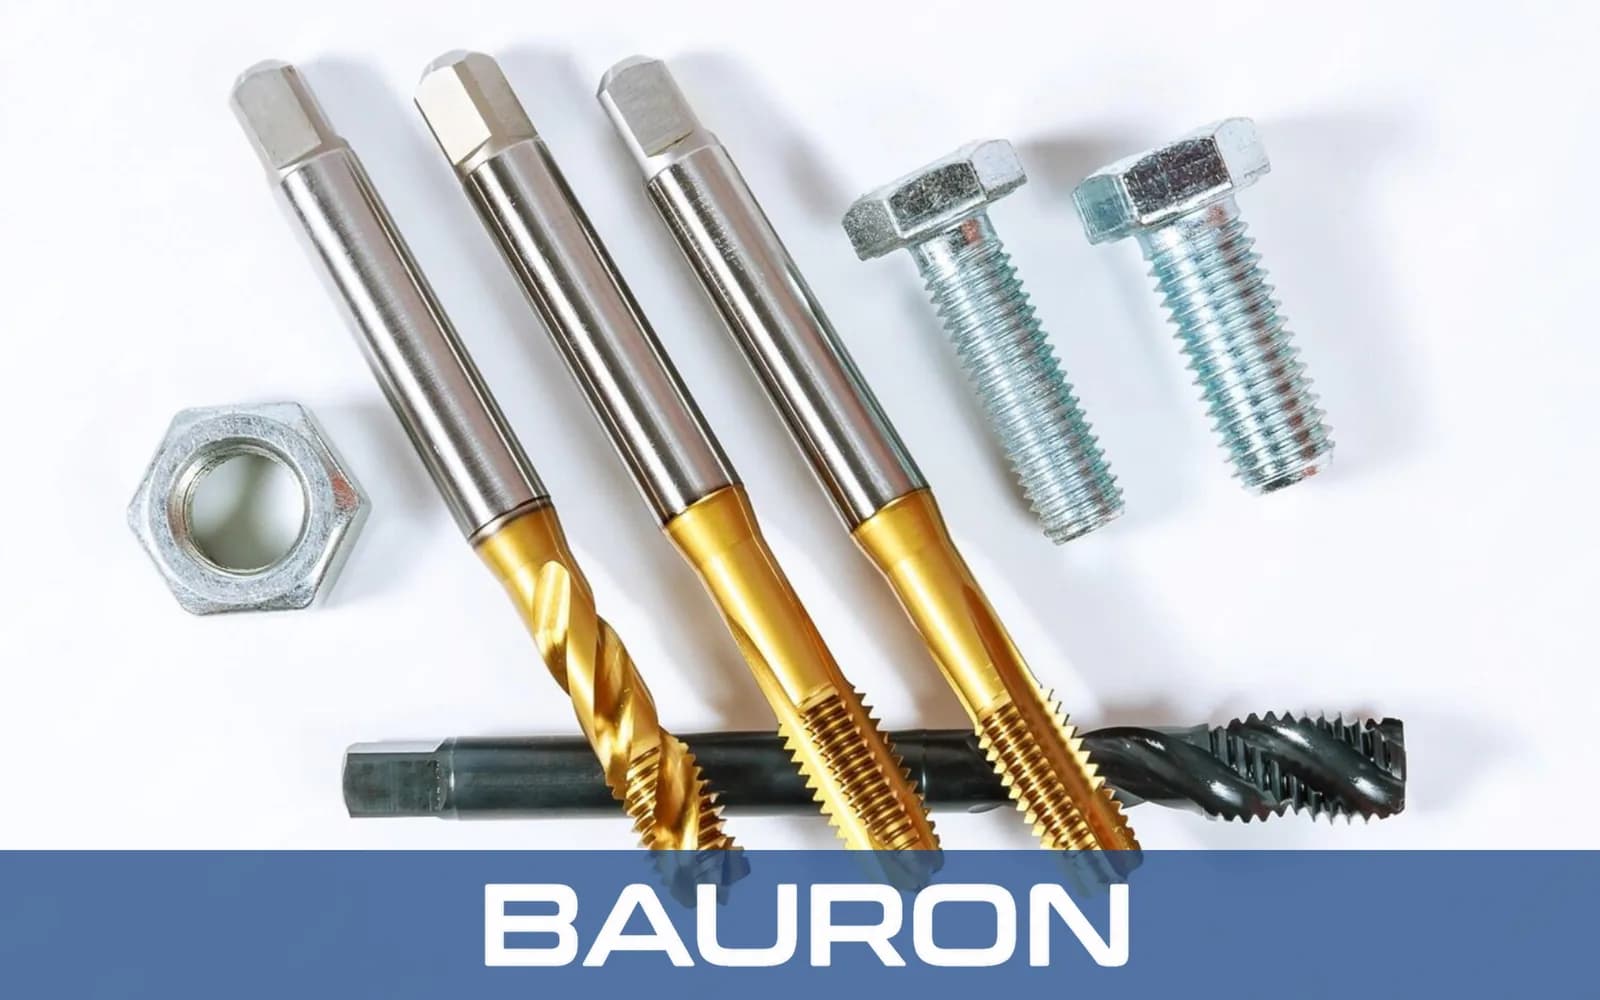
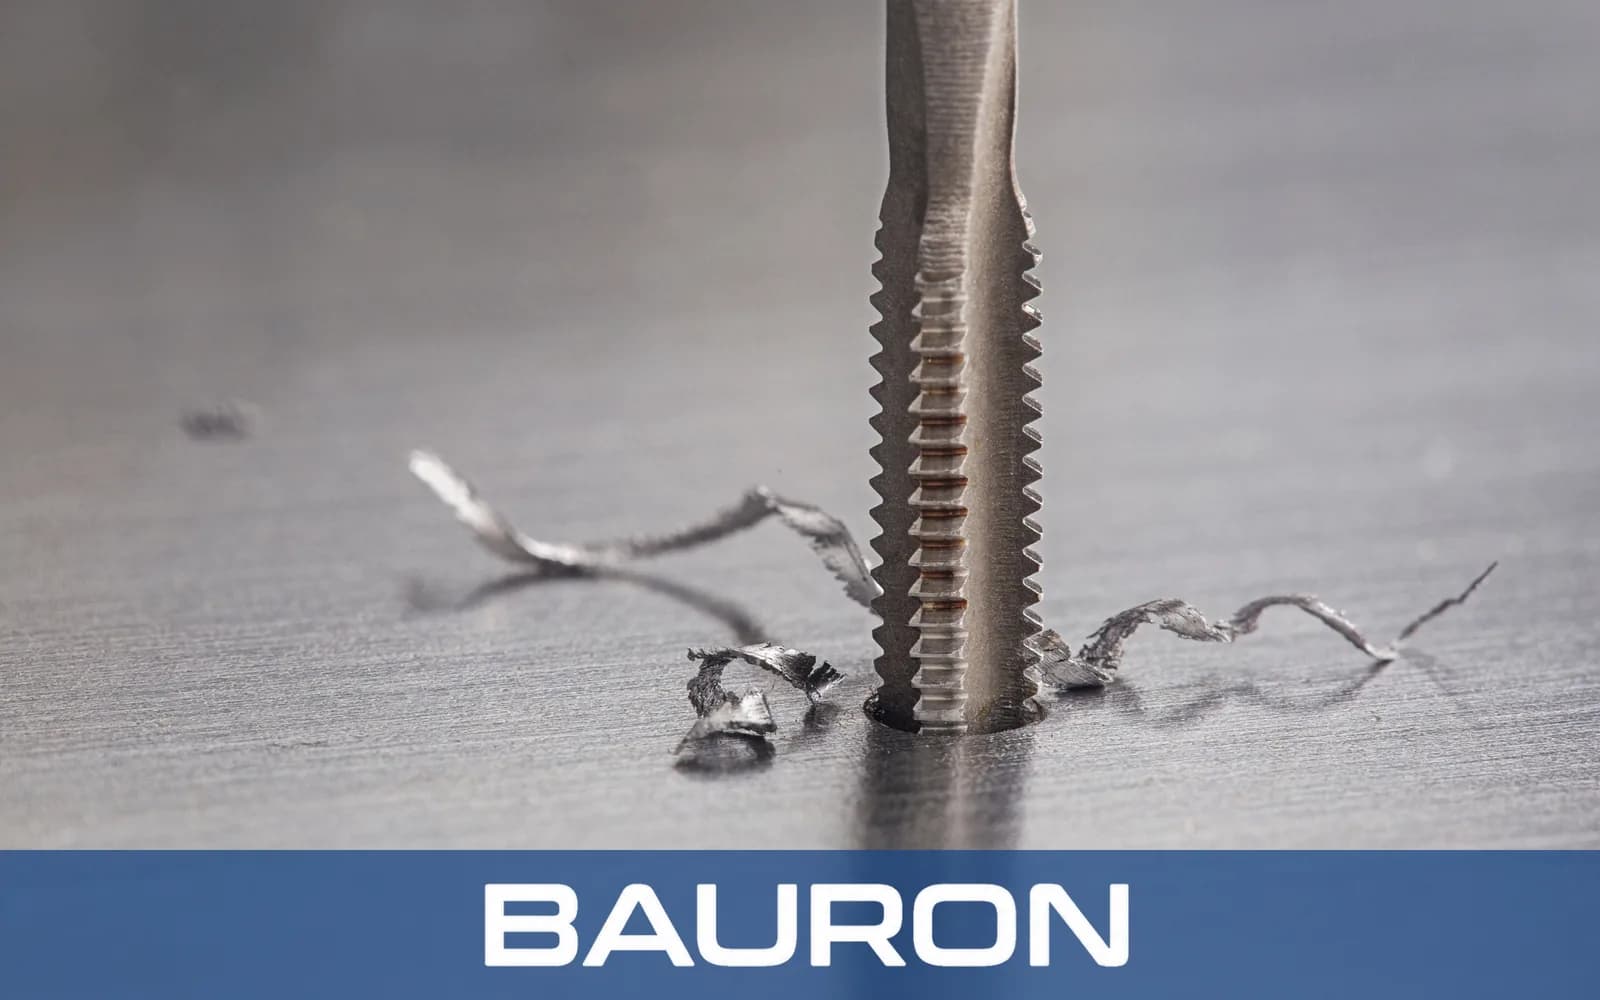
Strojní šroubové závitníky jsou strojní závitníky malých průměrů pro číslované velikosti spojovacích prvků, obvykle #0 až #12. Řezné verze vyřezávají profily UNC nebo UNF do předvrtaného otvoru, zatímco tvářecí verze přemisťují dostatečně tvárný materiál. Kvůli malému průřezu jsou obzvlášť důležité souosost, kontrola předvrtaného otvoru, řízení třísek a krouticí moment.
Náběh vstupuje do otvoru správného průměru a pomáhá nastavit osu závitu.
Broušené zuby postupně řežou profil, v tvářecím provedení přemisťují materiál tvářecí hrany.
Geometrie drážek řezného závitníku odvádí drobné třísky od aktivních zubů a omezuje jejich ucpávání.
Zuby za náběhem vytvářejí konečný roztečný průměr a boky závitu.
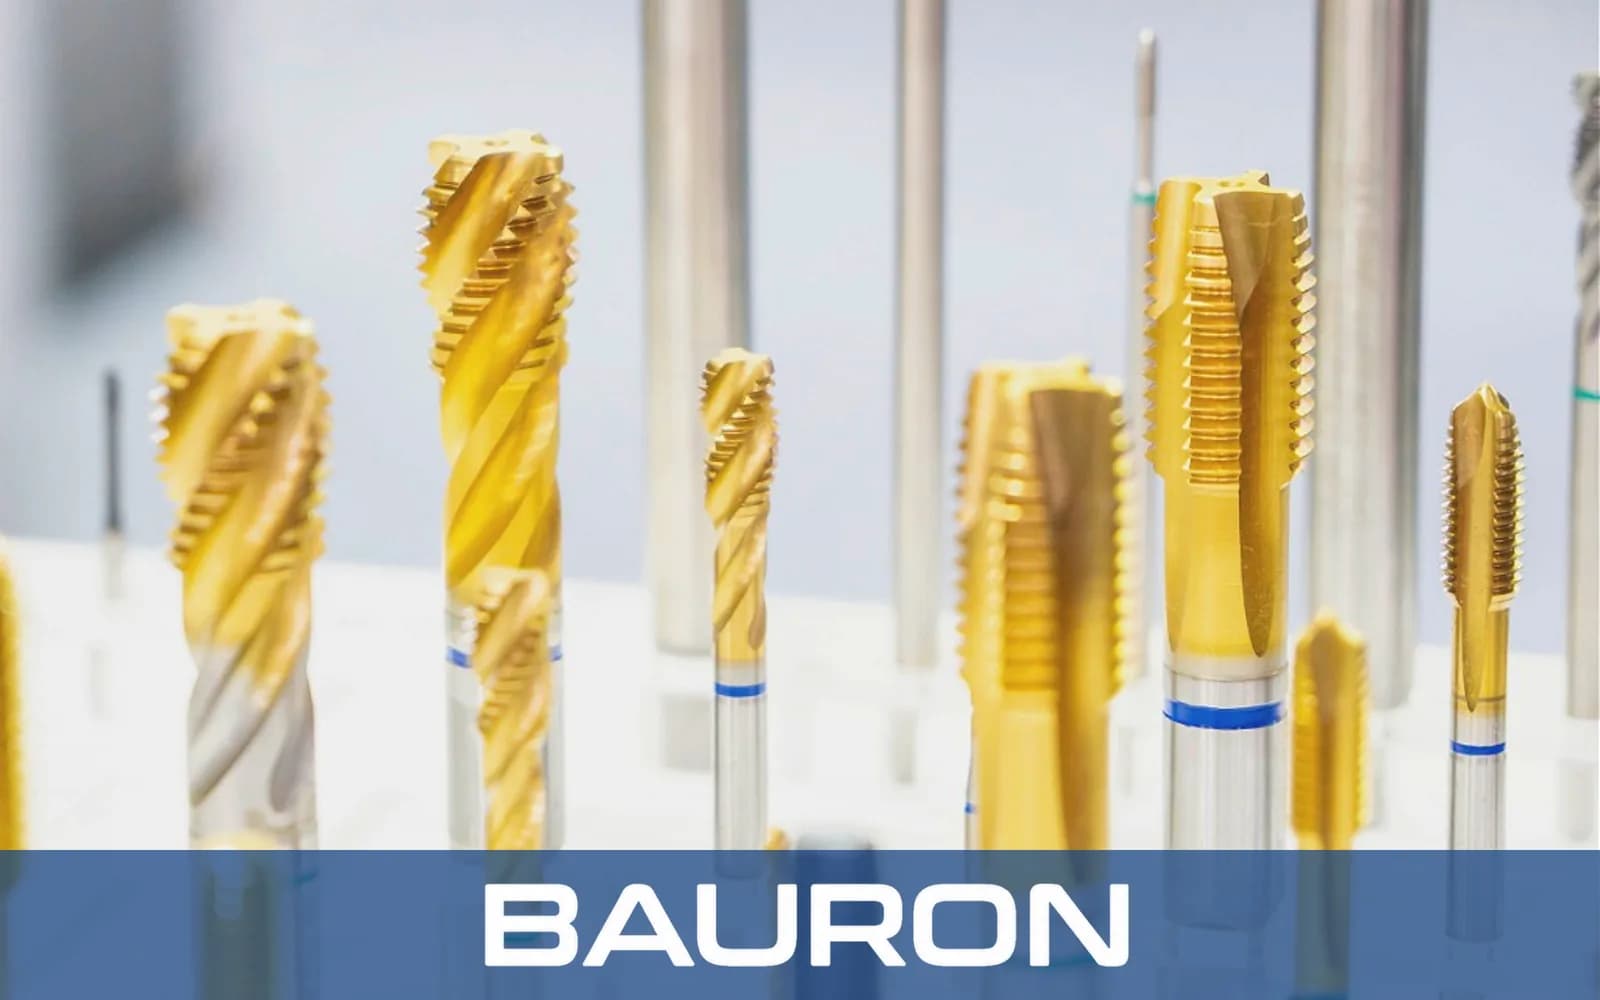
Závitník pro šroubové závity je k dispozici v běžných velikostech strojních šroubů včetně #0, #1, #2, #3, #4, #5, #6, #8, #10 a #12.
Geometrie jádra a drážek je vyvážená tak, aby podporovala torzní pevnost a zároveň u malých průměrů zachovala prostor pro třísky.
Kuželový, střední a dokončovací náběh slouží k postupnému zahájení, běžné práci nebo závitům blízko dna slepého otvoru.
Provedení s přímou drážkou, šroubovitým hrotem, šroubovitou drážkou a bezdrážkové tvářecí provedení řeší různé podmínky otvorů a třísek.
Volba mezí roztečného průměru GH podporuje zamýšlenou vůli pro vnitřní závity třídy 2B nebo 3B, pokud je řízen celý proces.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozměrová řada | Velikosti strojních šroubů #0 (0.060") až #12 (0.216") |
| Závitové systémy | Hrubý UNC a jemný UNF |
| Profily náběhu | Kuželový, obvykle 7–10 závitů; střední, 3–5 závitů; dokončovací, 1–2 závity |
| Geometrie drážek | Přímá drážka, šroubovitý hrot, šroubovitá drážka nebo bezdrážkové tvářecí provedení |
| Typ stopky | Hladká válcová stopka se čtyřhranem |
| Meze roztečného průměru | GH1, GH2, GH3 nebo aplikačně specifické meze pro požadované uložení vnitřního závitu |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| HSS (rychlořezná ocel) | Nízkouhlíková ocel, mosaz, hliník a kompatibilní plasty. | Rázová houževnatost je užitečná u jemných řezných hran malých průměrů. |
| Kobaltová ocel (HSS-Co) | Nerezová ocel, titan a slitiny pro vyšší teploty. | Vyšší tvrdost za tepla pomáhá odolávat otupení břitu v houževnatějších a abrazivnějších materiálech. |
| Povlak TiN / TiAlN | Automatizovaná výroba v kompatibilních materiálech obrobků. | Vhodný povlak může snížit tření, omezit ulpívání materiálu a zlepšit odolnost malých zubů proti opotřebení. |
Substrát závitníku, povlak, náběh, typ drážek a řeznou kapalinu volte podle materiálu, typu otvoru, uložení závitu, řízení stroje a objemu výroby. V tuhých a stabilních sestavách lze pro odolnost proti opotřebení v abrazivních materiálech zvážit také závitníky z monolitního slinutého karbidu.
Provádějí řízené závitovací cykly pro malé závitové otvory v konzolách, skříních a šasi. V tenkých plechových částech mohou kombinované strojní závitníky vrtat a závitovat vybrané číslované velikosti jedním nástrojem.
Vytvářejí miniaturní závity v soustružených komponentech pro zdravotnictví, elektroniku a letecký průmysl.
Závitují opakující se malé otvory ve velkosériových sestavách kování a elektroniky.
Hodí se pro prototypy, výrobu přístrojů a opravy, kde lze kontrolovat souosost a krouticí moment.
Vytváří malé montážní závity v šasi, distančních sloupcích desek plošných spojů a pouzdrech zařízení pro výrobu elektroniky.
Řeže závity v součástech optických zařízení, senzorů, diagnostických přístrojů a jemných mechanismů.
Podporuje opakovatelnou výrobu závitových otvorů v drobném kování a součástech spotřebičů. Velkosériové závitování matic vyžaduje závitníky s ohnutou stopkou na specializovaných strojích na řezání závitů v maticích.
Připravuje montážní otvory pro senzory, spínače, skříně řídicích jednotek a sestavy obložení.
Strojní šroubové závitníky používají číslované velikosti od #0 do #12 s velkými průměry od 0.060" do 0.216". Běžné řady palcových závitníků se zlomkovými rozměry obvykle začínají na 1/4".
Kuželový náběh použijte pro postupné zahájení, střední náběh pro běžnou práci v průchozích a dostatečně hlubokých slepých otvorech a dokončovací náběh tam, kde se plné závity musí přiblížit ke dnu slepého otvoru.
Používejte předepsaný průměr předvrtaného otvoru, udržujte osové vyrovnání, kontrolujte házení a krouticí moment, používejte vhodnou řeznou kapalinu a pro průchozí otvory volte geometrii se šroubovitým hrotem, nebo závitník se šroubovitou drážkou pro slepé otvory, pokud to vyžaduje směr odvodu třísek.
Pro běžné vnitřní závity strojních šroubů je obvyklá třída 2B, zatímco třída 3B poskytuje těsnější uložení. Mez roztečného průměru závitníku je nutné zvolit s ohledem na chování materiálu, přídavek na povlak a požadované kontrolní meze hotového závitu.
Bauron Precision Tools může pro aplikace s malými závity posoudit nestandardní stoupání, zakázkové meze roztečného průměru, prodloužené stopky, geometrii drážek a náběhu, substráty a povlaky.
Bauron poskytuje podporu konstrukce a techniky pro číslované velikosti závitů, meze roztečného průměru, délky náběhu, typy drážek, geometrii stopky, substráty a povlaky. Sdílejte výkres dílu a postup závitování pro technické posouzení, ať zakázka vyžaduje závitníky z HSS, nebo zakázkové karbidové nástroje.
Kontaktovat techniku