Nepřetržité podávání
Stroj postupně navádí polotovary matic na řezný konec s náběhem.
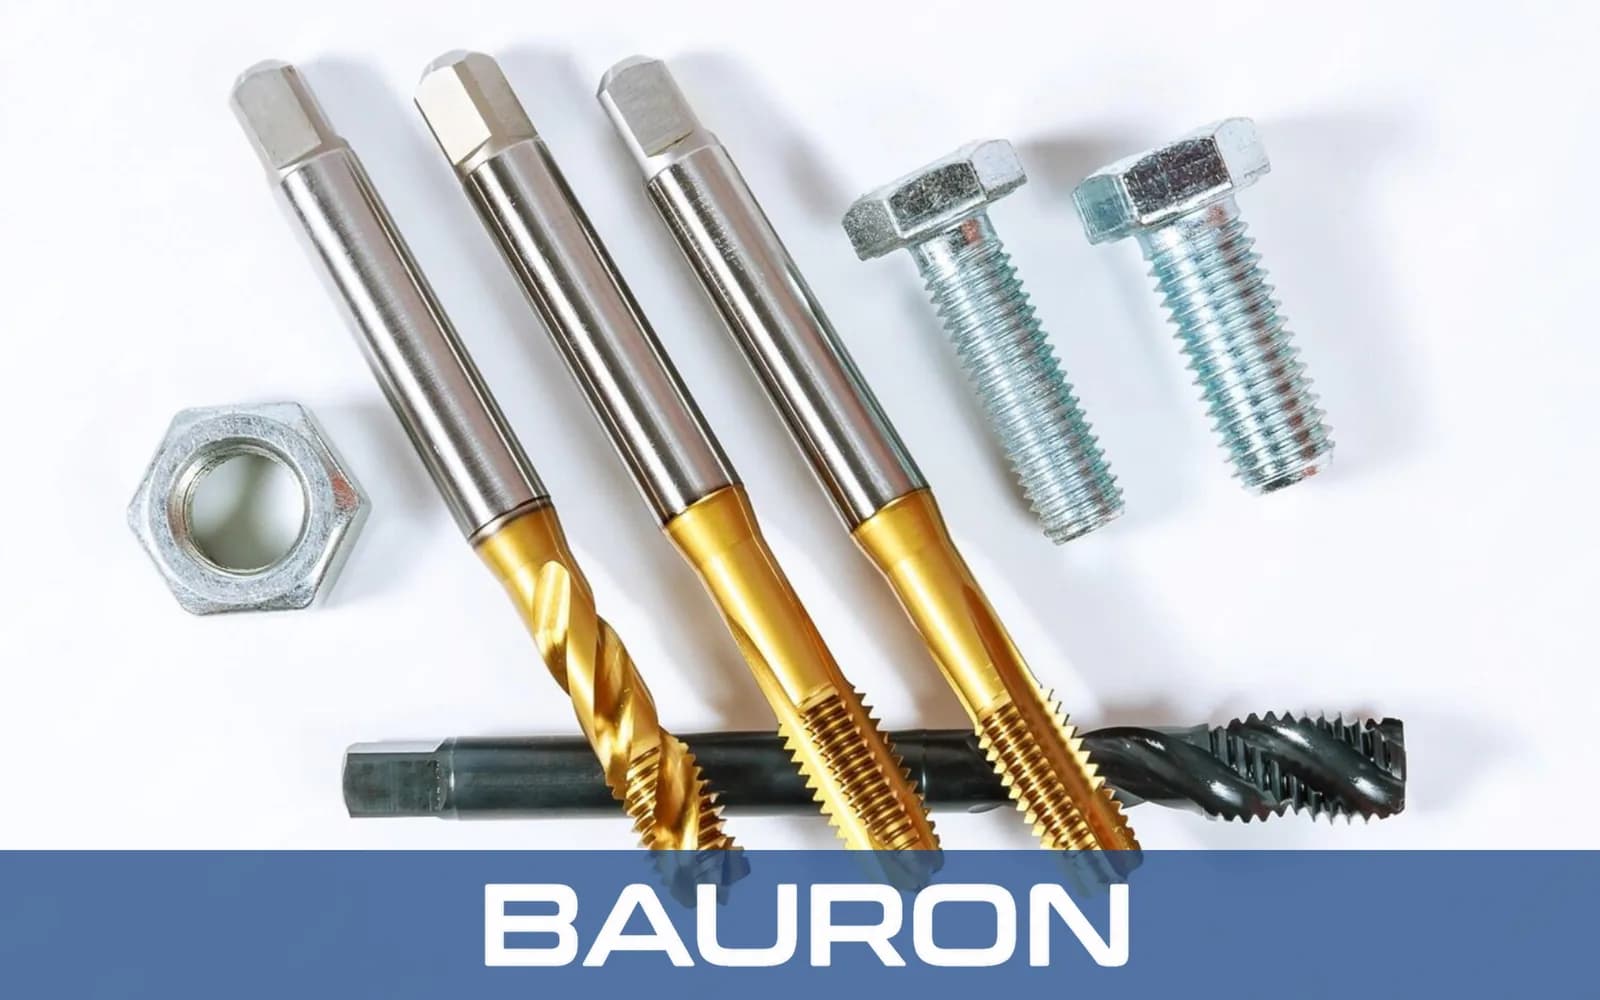
Závitníky s ohnutou stopkou jsou určeny pro specializované automaty na řezání závitů v maticích. Polotovary matic se nasouvají na řezný konec, postupují přes závitovou část a poté putují po zakřivené stopce k výstupu, což umožňuje výrobu bez reverzace vřetena u každého dílu.
Stroj postupně navádí polotovary matic na řezný konec s náběhem.
Prodloužený náběh rozkládá úběr materiálu na více zubů, jak každá matice postupuje.
Hotové matice opouštějí řeznou část a sledují zakřivenou stopku k výstupní dráze stroje.
Kompatibilní stroj může nechat nástroj otáčet se, zatímco jsou díly podávány a vydávány, v souladu s jeho konstrukčním pracovním cyklem.
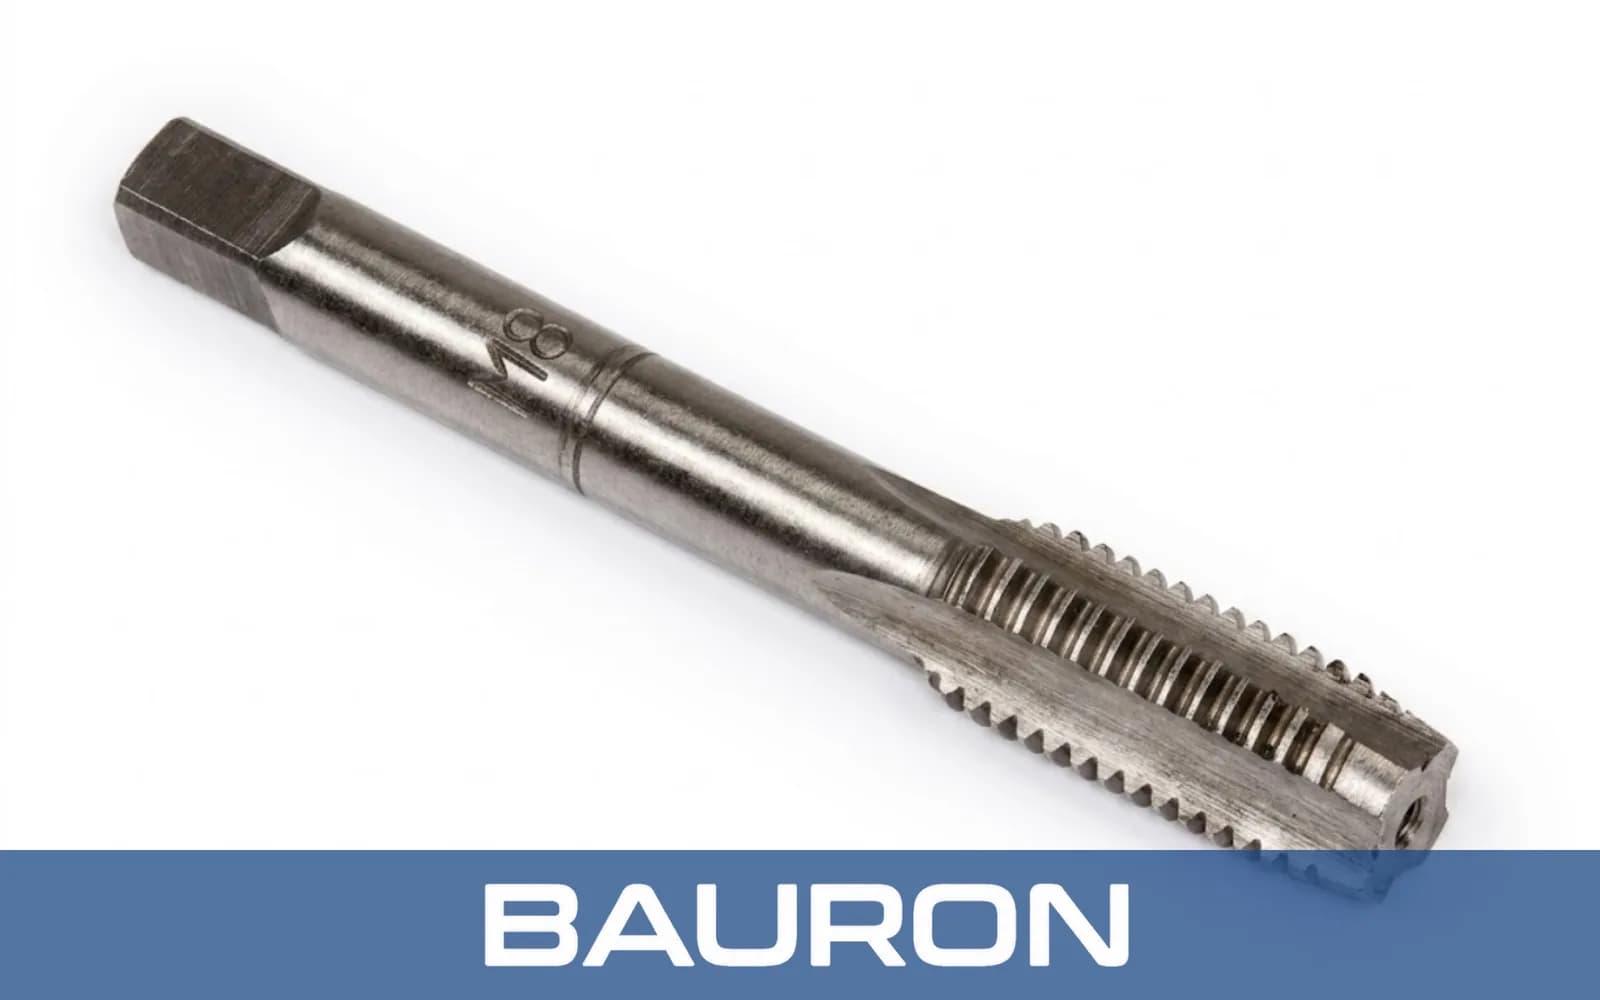
Geometrie zakřivené stopky umožňuje kompatibilním maticím odcházet od závitníku bez reverzačního cyklu u každého dílu.
Nepřetržité podávání může zvýšit výkon ve srovnání se závitováním se zastavením a reverzací, pokud jsou stroj a díl pro tento proces navrženy.
Otáčení jedním směrem snižuje počet reverzací a s nimi spojený vedlejší čas cyklu.
Dlouhý náběh rozkládá řezné zatížení na více zubů a může snížit špičkový krouticí moment.
Provedení z nástrojové a kobaltové oceli poskytují torzní houževnatost pro opakované automatické závitování.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozsah průměrů | #10 až 1"+; metrické M5 až M30+ podle konfigurace |
| Profily závitů | UNC, UNF, metrické a zakázkové profily stoupání |
| Geometrie stopky | Zakřivená stopka konstruovaná pro daný automat na závitování a výstupní dráhu matic |
| Profil náběhu | Prodloužená řezná část nebo kuželový náběh, obvykle 10 až 15+ závitů |
| Geometrie drážek | Přímá drážka nebo šroubovitá drážka s krátkou řeznou částí |
| Meze roztečného průměru | Aplikačně specifické meze GH, metrické nebo zakázkové meze závitů spojovacích prvků |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| HSS (rychlořezná ocel) | Matice z uhlíkové oceli, mosazi, hliníku a nízkouhlíkové oceli. | Houževnatost a odolnost proti rázům podporují opakované automatické řezání. |
| HSS-E (kobaltová) | Legovaná ocel, nerezová ocel a pevnější materiály matic. | Vyšší tvrdost za tepla pomáhá odolávat poškození břitu při dlouhodobé výrobě. |
| Povlak TiN / TiCN | Velkosériové automatické závitování v kompatibilních materiálech matic. | Vhodný povlak může snížit tření, omezit ulpívání materiálu a zlepšit odolnost proti opotřebení. |
Nástrojovou ocel, povlak, náběh, tvar drážek, mazivo a řezné údaje přizpůsobte materiálu matice, toleranci závitu, modelu stroje a požadovanému výrobnímu taktu. Nástroje s ohnutou stopkou se pro houževnatost dodávají v provedení z nástrojové a kobaltové oceli, zatímco závitníky z monolitního slinutého karbidu se hodí pro tuhé CNC sestavy s rovnou stopkou.
Účelové stroje drží zakřivený nástroj a nepřetržitě podávají matice přes jeho řeznou část.
Systémy plněné ze zásobníku orientují, podávají, závitují a vydávají kompatibilní polotovary matic.
Zakázkové výrobní jednotky používají odpovídající držáky a výstupní geometrii pro konkrétní nástroje s ohnutou stopkou.
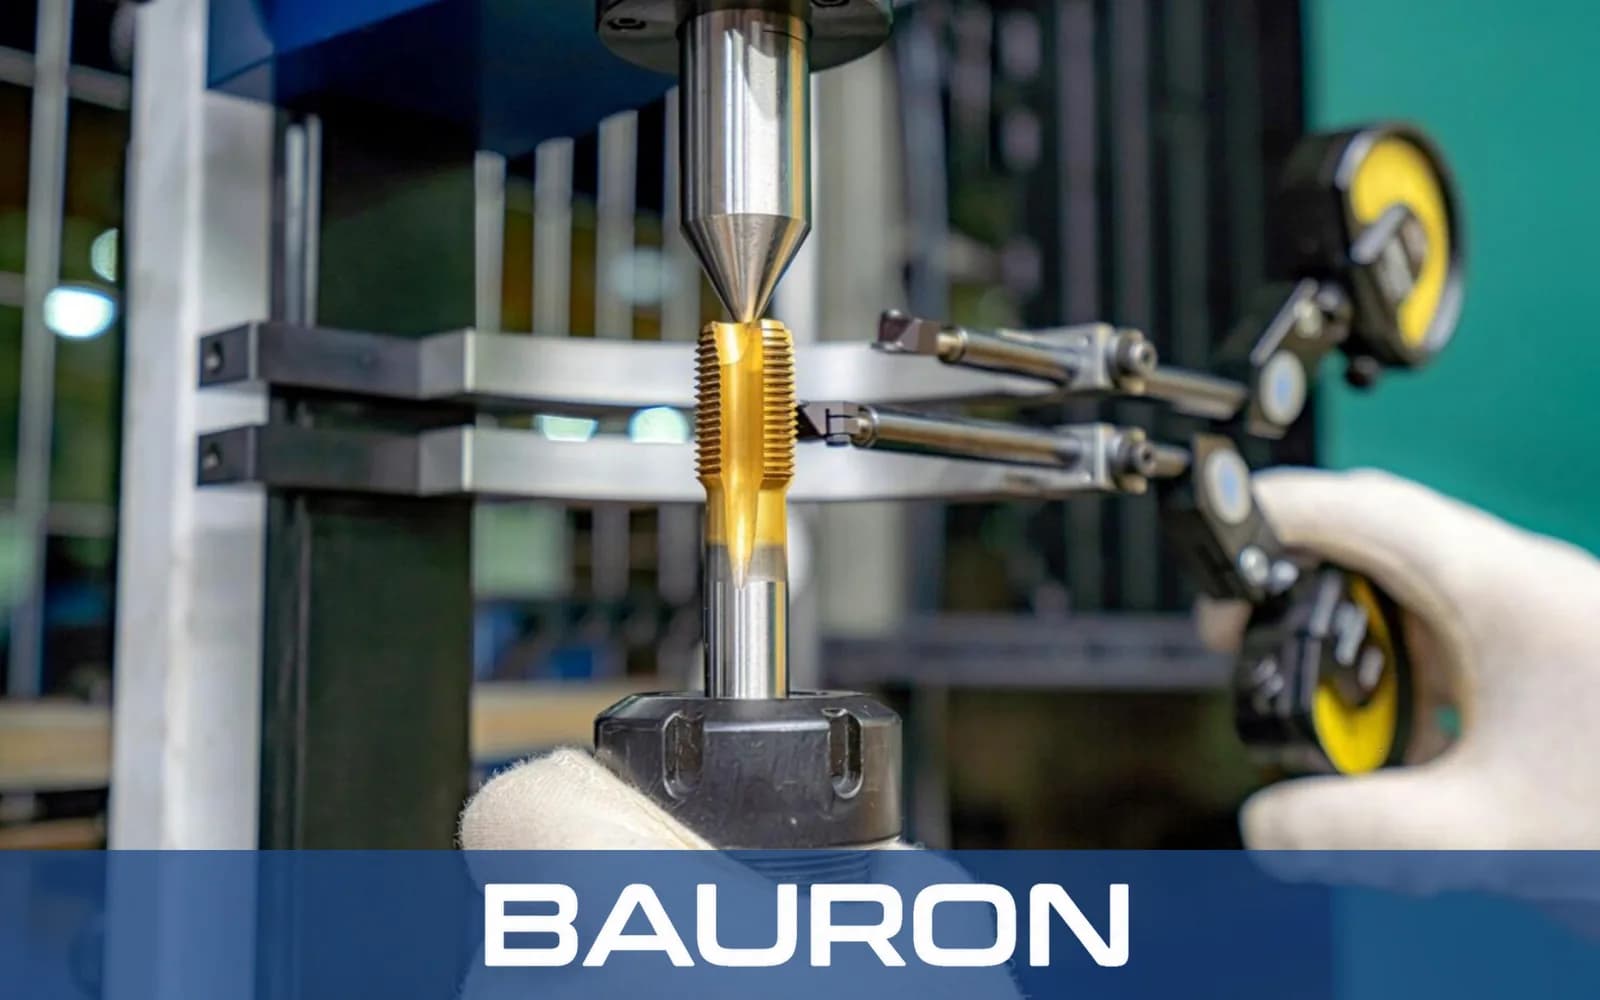
Řeže průchozí závity ve standardních šestihranných maticích, čtyřhranných maticích, pojistných maticích a kompatibilních speciálních maticích.
Začleňuje se do specializovaných strojů na řezání závitů v maticích pro opakované podávání a vydávání dílů.
Vytváří vnitřní závity v součástech, které mohou zcela projít přes řeznou část a geometrii stopky. Díly se slepými otvory vyžadují jiný nástroj, například závitník se šroubovitou drážkou pro slepé otvory.
Podporuje nepřetržitou výrobu spojovacích prvků pro automobilový průmysl, stavebnictví a průmysl. Stejný proces využívají i výrobci matic pro letecké sestavy, které Bauron podporuje jako dodavatel nástrojů pro letecký průmysl.
Rozměry nástroje a matice zajišťují vůli za řeznou částí. Každá hotová matice se posouvá po zakřivené stopce, jak postupují další polotovary, a poté opouští stroj určenou výstupní dráhou.
Závitníky s ohnutou stopkou se běžně používají pouze v automatech na řezání závitů v maticích s odpovídajícím zakřiveným držákem, podáváním dílů a výstupním systémem. Standardní frézky a soustruhy obvykle používají závitníky s rovnou stopkou, například sadu závitníků se šroubovitým hrotem pro průchozí otvory.
Prodloužený náběh rozkládá zatížení třískou na mnoho zubů, což může snížit špičkový krouticí moment, zlepšit vstup a zvládat teplo během nepřetržité výroby. Délce náběhu se podrobněji věnuje náš průvodce návrhem CNC závitníků.
Mezi běžné materiály matic patří nízkouhlíkové a legované oceli, vybrané nerezové oceli, mosaz a hliník. Substrát, povlak, mazání a řezné parametry je nutné přizpůsobit tvrdosti a obrobitelnosti. U hliníkových dílů závitovaných na standardních strojích nabízejí beztřískovou možnost tvářecí závitníky pro hliník.
Bauron Tools může pro konkrétní automat na závitování a konstrukci matice posoudit geometrii ohybu, vůli stopky, délku řezné části, stoupání závitu, typ drážek, substrát a povlak.
Bauron poskytuje podporu konstrukce a techniky pro geometrii ohybu, délku řezné části, náběh, tvar drážek, vůli stopky, meze roztečného průměru, substráty a povlaky. Sdílejte specifikace stroje a matic pro technické posouzení.
Kontaktovat techniku