Vše, co CNC stroj dokáže, závisí na kvalitě použitého nástroje. Ať je obráběcí centrum sebelepší, nástroj nevhodný pro danou úlohu nebo nesprávně používaný bude vibrovat, zanechá nekvalitní hranu nebo vyvrtá otvor s nadměrným průměrem. Technologie a procesy výroby řezných nástrojů proto patří k nejrychleji rostoucím oblastem výrobního průmyslu.
CNC řezné nástroje, jako jsou stopkové frézy, závitníky, výstružníky a vrtáky, odebírají materiál pod kontrolou digitálních počítačových programů. Přeměna materiálu, například kovu, v použitelný díl ušla díky řadě technologických zlepšení dlouhou cestu, od materiálů a konstrukce nástrojů až po povlaky nanášené na broušené nástroje.
Sledovat tyto pokroky se stalo nutností pro všechny v obráběcím průmyslu, včetně inženýrů, nákupčích a majitelů obráběcích dílen. Správné přesné řezné nástroje přinesou vyšší zisk díky rychlejším cyklům a delší životnosti nástrojů. Špatná rozhodnutí vedou k tomu, že marže s každou zakázkou pomalu mizí.
V tomto článku procházíme nejnovější trendy v nástrojích pro CNC obrábění: pokročilé materiály a povlaky, hlavní typy nástrojů, standardní CNC nástroje používané v průmyslu, návrh vlastních zakázkových nástrojů a rozdíly ve volbě nástrojů ve velkosériové a malosériové výrobě.
Pokroky v materiálech nástrojů a povlacích
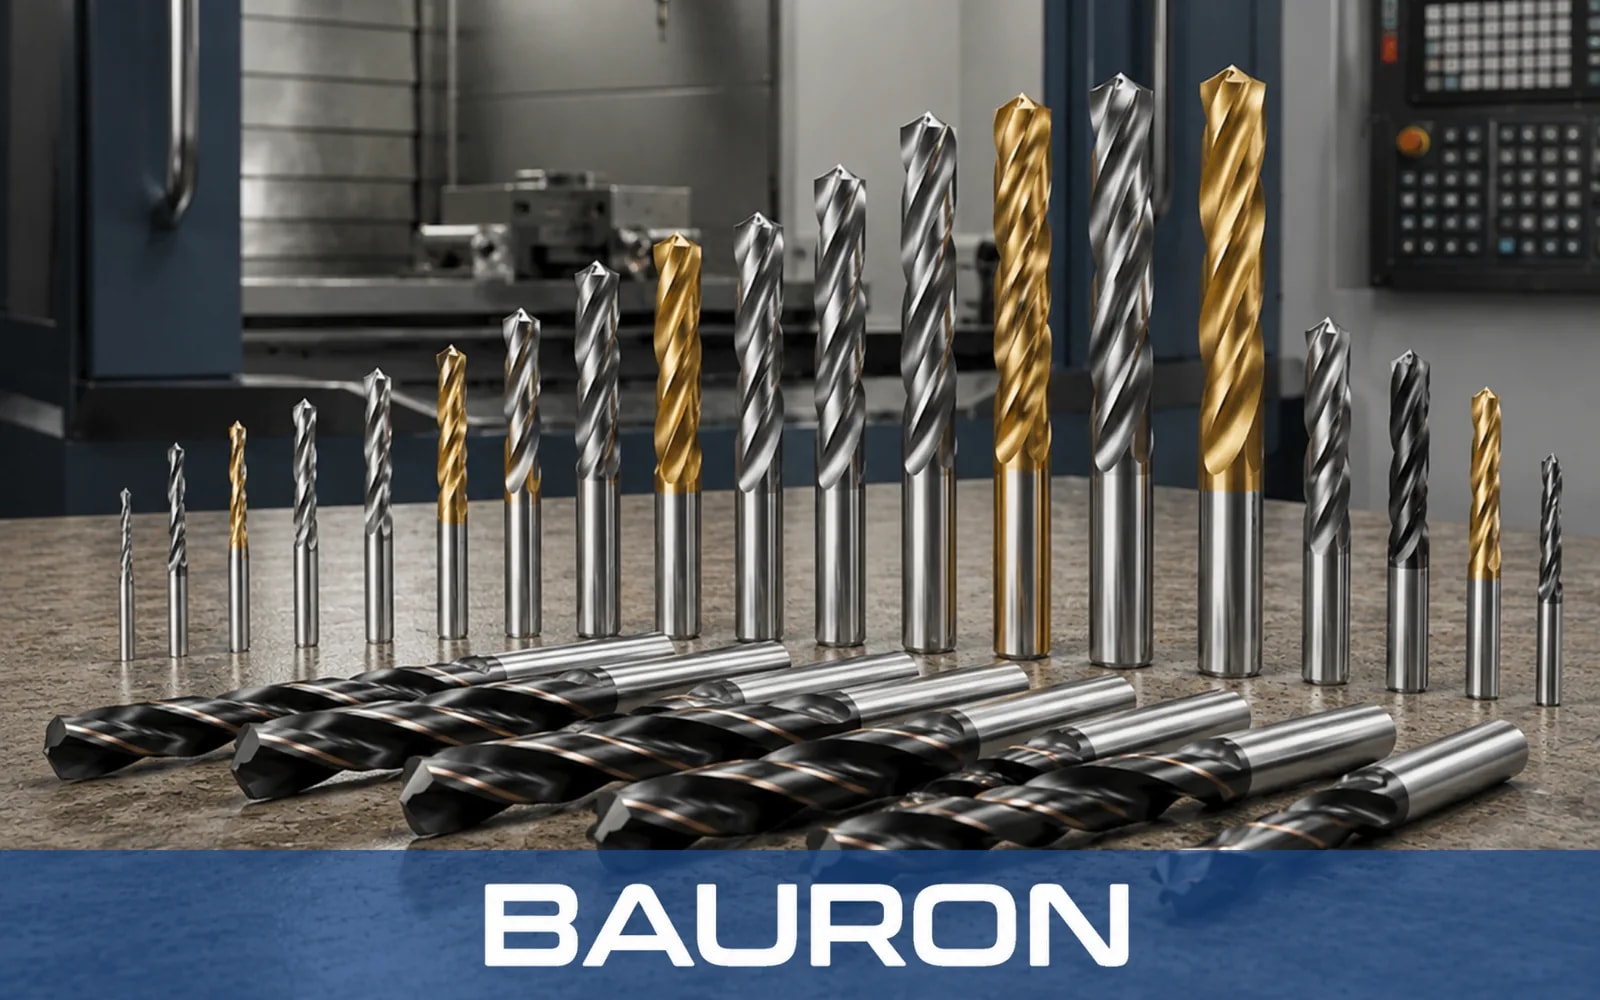
Největší pokroky v CNC řezných nástrojích začínají materiálem, ze kterého je nástroj vyroben. Substrát a povlak společně určují, jak rychle může nástroj pracovat, kolik tepla snese a jak dlouho vydrží.
Monolitní slinutý karbid
Monolitní slinutý karbid je dnes standardním substrátem pro vysoce výkonné přesné řezné nástroje. Je mnohem tvrdší a tužší než rychlořezná ocel, takže si udrží ostrou hranu i při vyšších řezných rychlostech a pod zatížením se méně prohýbá. Menší průhyb znamená přesnější otvory, rovnější dna a užší tolerance.
Moderní jemnozrnné a submikronové druhy slinutého karbidu přidávají k této tvrdosti houževnatost. Díky tomu slinutý karbid zvládá přerušované řezy i tvrdé materiály, na kterých se dřívější druhy vylamovaly.
HSS-Co (kobaltová rychlořezná ocel)
Kobaltová rychlořezná ocel má stále své místo. Je houževnatější než slinutý karbid a lépe snáší méně tuhé stroje, ruční seřízení a starší zařízení. U mnoha vrtacích a závitovacích úloh je také hospodárnější.
Zejména u závitníků a dlouhých vrtáků zůstává HSS-Co dobrou volbou tam, kde je riziko zlomení důležitější než maximální rychlost.
Povlaky
Právě v povlacích došlo k velké části nedávného pokroku. Tenké vrstvy PVD, jako je nitrid titanu (TiN), nitrid titanu a hliníku (TiAlN) a nitrid hliníku a chromu (AlCrN), zvyšují tvrdost povrchu a snižují tření. Povlaky s vysokým obsahem hliníku vytvářejí za vysokých teplot ochrannou oxidovou vrstvu, a proto se hodí pro obrábění ocelí za sucha a vysokými rychlostmi.
U hliníku a neželezných kovů se priorita přesouvá od tepelné odolnosti k prevenci tvorby nárůstku. Leštěné a nepovlakované povrchy nebo povrchy s povlakem z uhlíku podobného diamantu (DLC) pomáhají třískám čistě odcházet. Náš průvodce povlaky stopkových fréz porovnává jednotlivé možnosti podrobněji.
Praktické poučení je jednoduché: neexistuje jeden nejlepší povlak. Nejlepší nástroje pro CNC obrábění mají substrát i povlak přizpůsobené materiálu obrobku a strategii obrábění.
Čtyři základní skupiny CNC řezných nástrojů
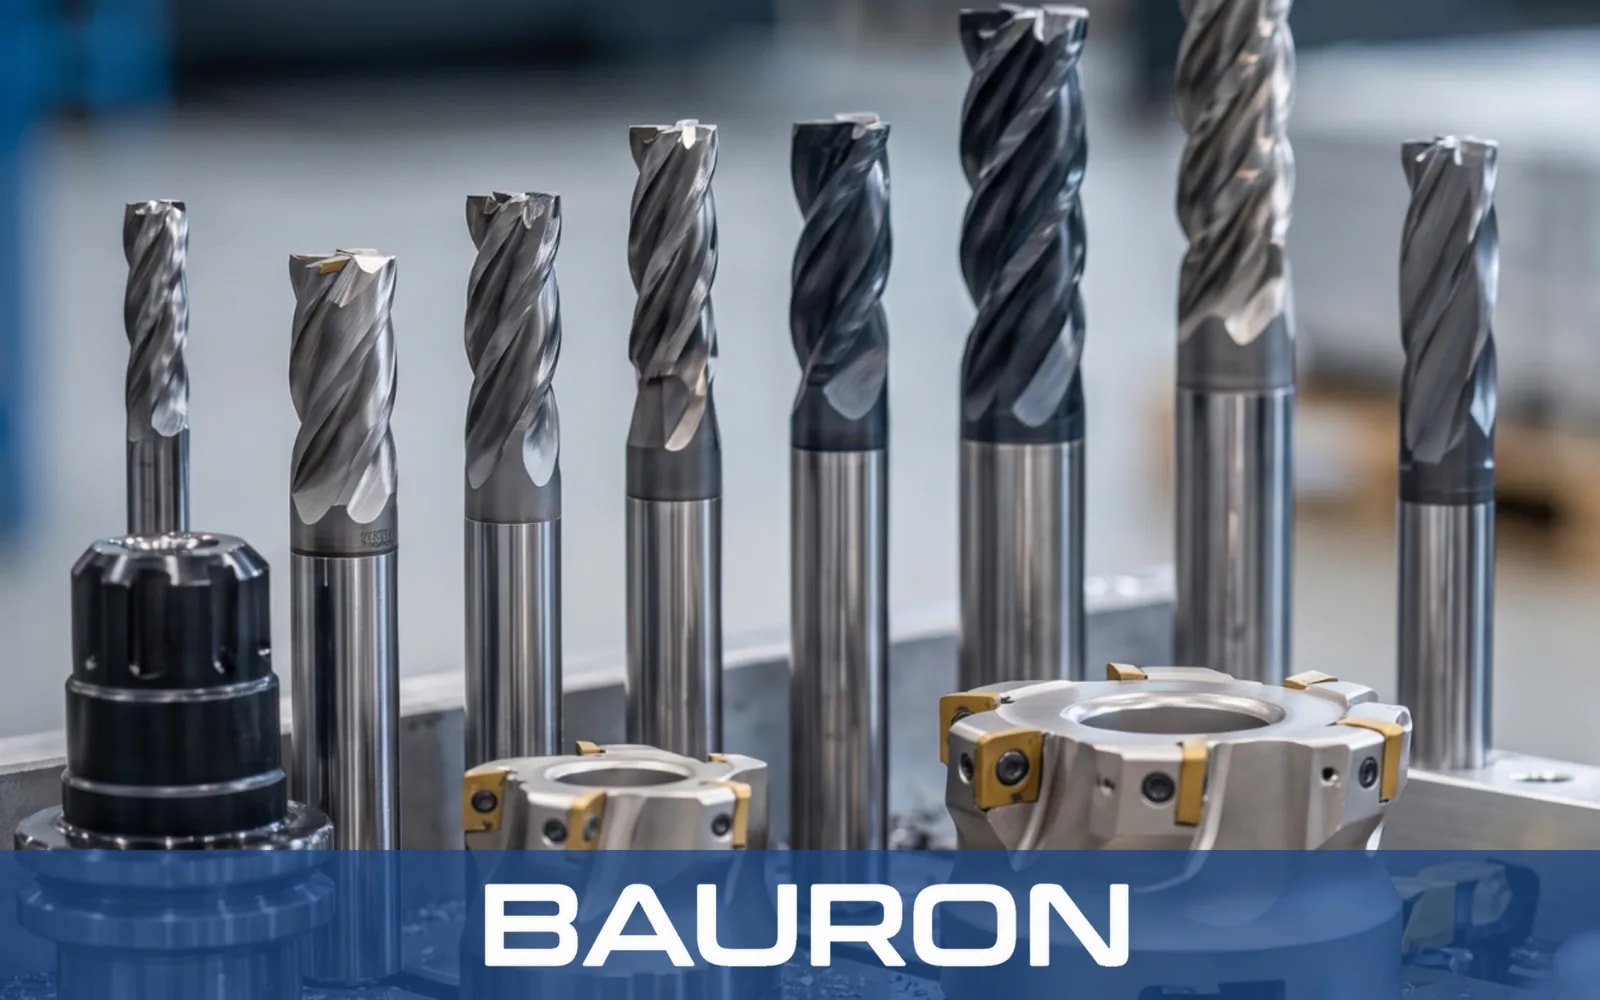
Většina CNC obrábění se dá shrnout do tří úloh: výroby otvorů, odebírání materiálu a řezání závitů. Pokrývají je čtyři skupiny nástrojů.
Vrtáky: rychlejší a hlubší vrtání
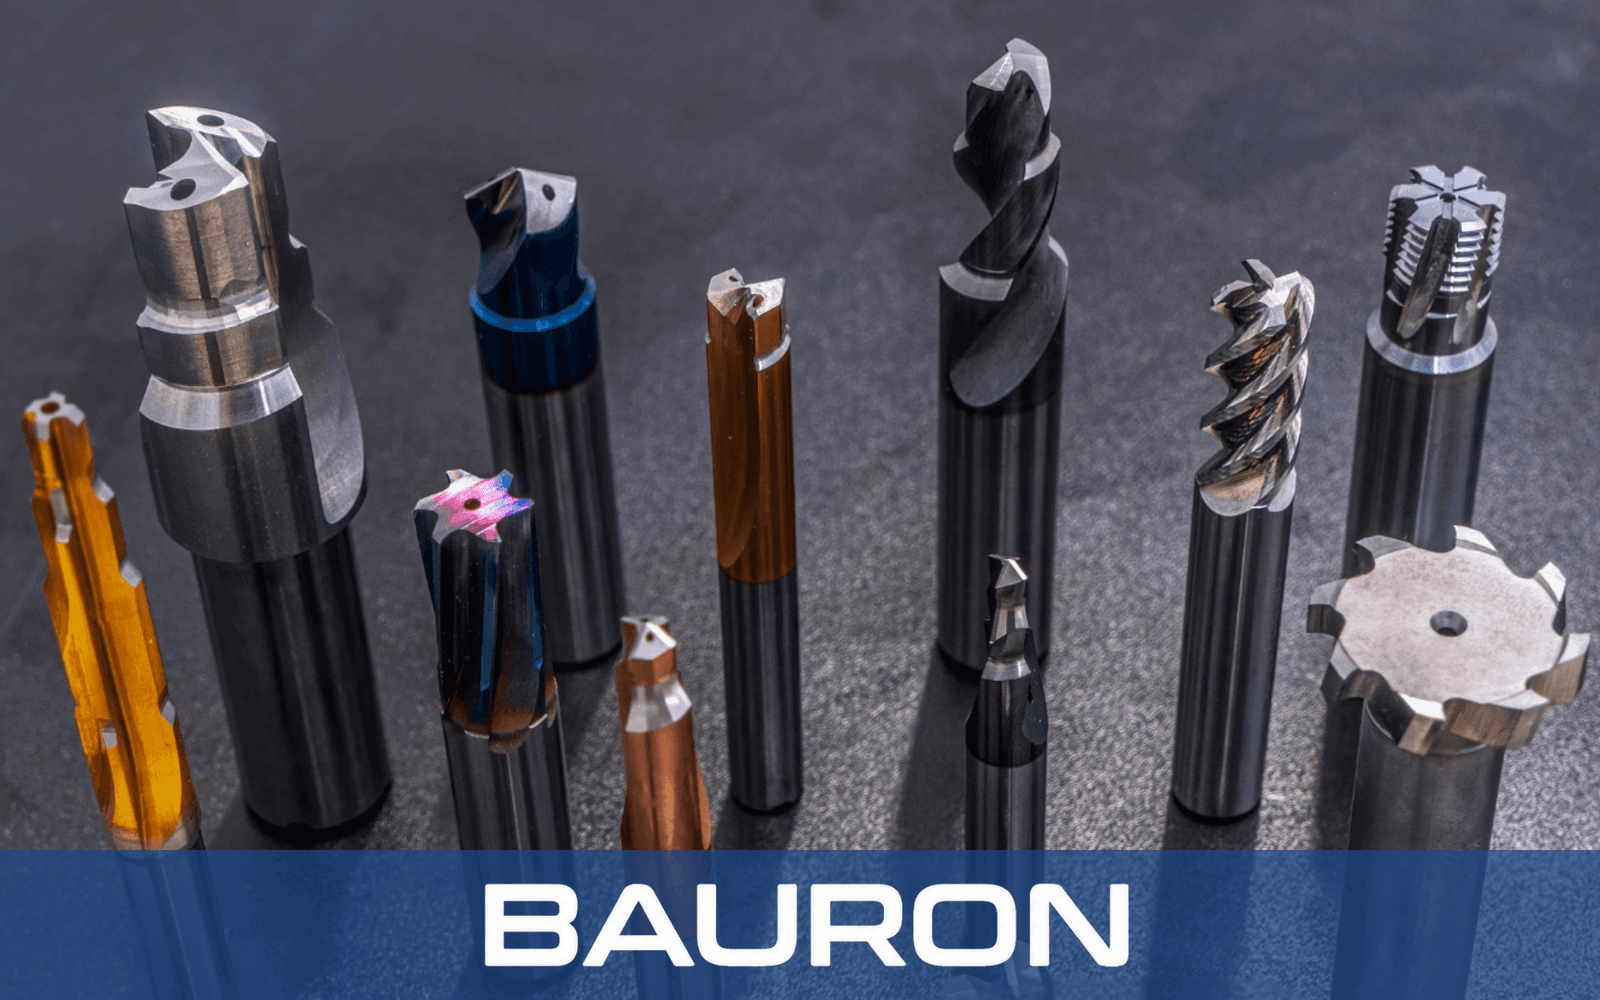
Vrtání bývá na dílu nejčastější operací, takže i malé zisky se rychle sčítají. Moderní sortiment vrtáků jde daleko za hranice šroubovitého vrtáku. Zahrnuje navrtáváky a středicí vrtáky, stupňovité vrtáky, mikrovrtáky, zahlubovací vrtáky, vrtáky pro hluboké vrtání a dělové vrtáky.
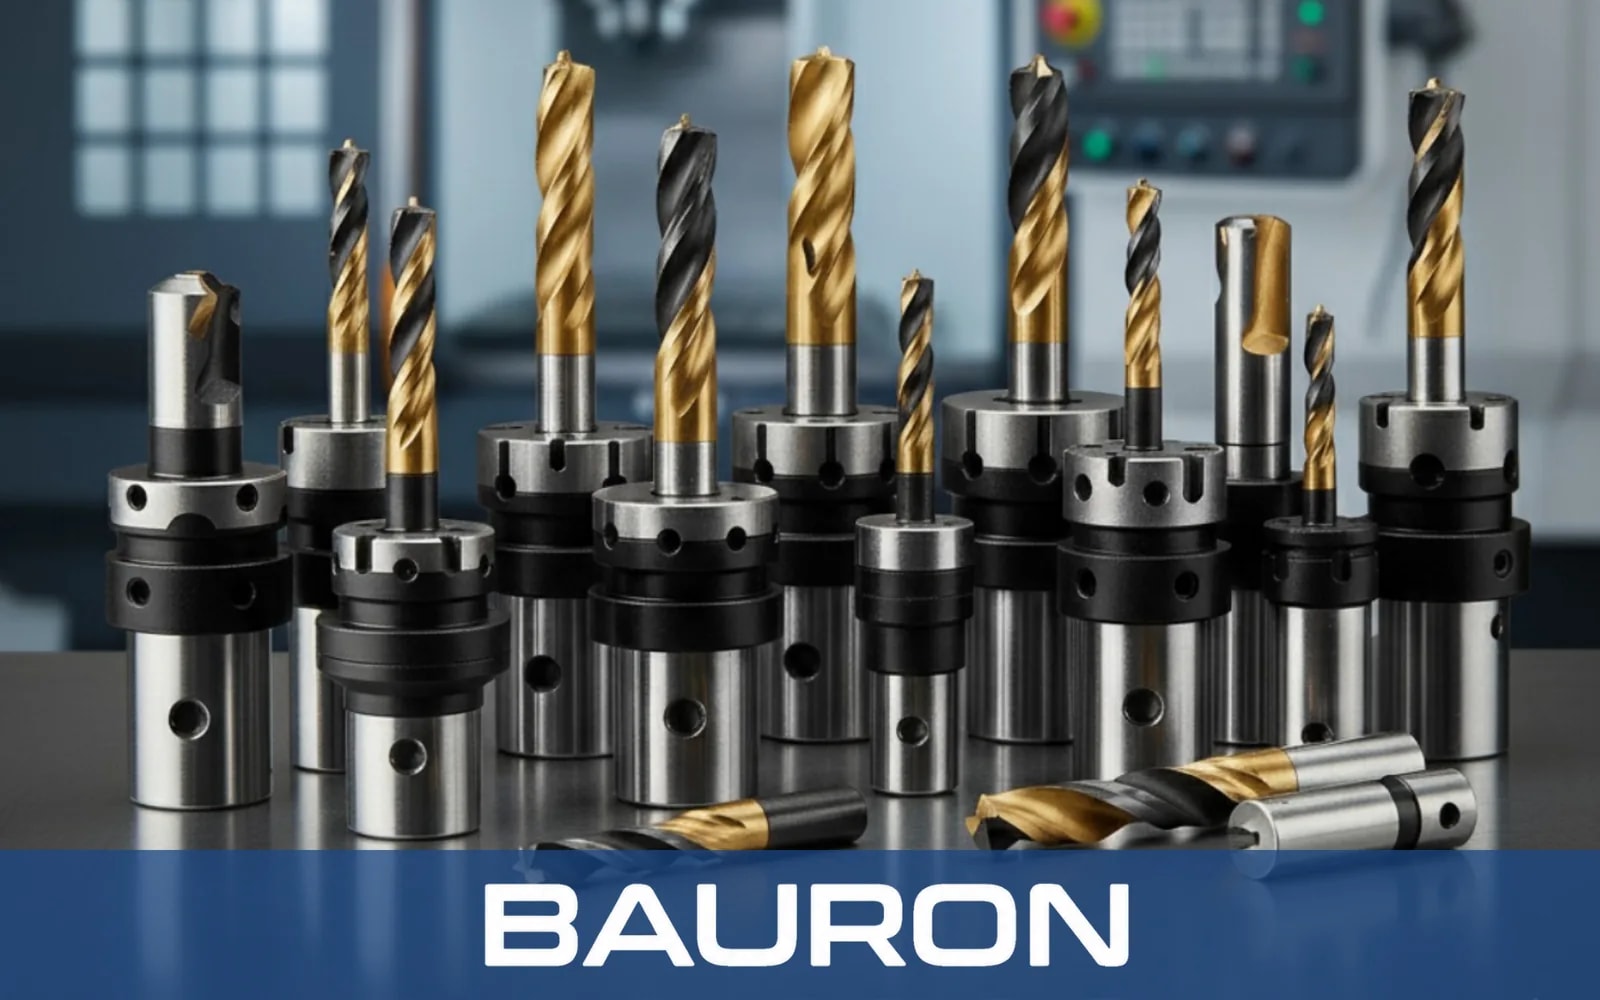
Nejvýraznějším pokrokem je konstrukce s vnitřním přívodem chladicí kapaliny. Kapalina přiváděná tělem vrtáku vyplachuje třísky ze dna otvoru a chladí řeznou hranu. Sortiment vrtáků z monolitního slinutého karbidu a HSS-Co společnosti Bauron zahrnuje více než 25 typů vrtáků, včetně provedení s vnitřním chlazením pro hluboké vrtání od 8xD do 30xD.
Stopkové frézy: více geometrií pro každý materiál
Stopkové frézy vytvářejí profily, kapsy, drážky a 3D plochy. Dnešní sortiment zahrnuje ploché, kulové a rádiusové stopkové frézy, frézy s lamačem třísek, kuželové kulové a tvarové frézy a také rybinové frézy, drážkovací frézy na pera a zkosovací frézy.
Počet drážek patří k nejdůležitějším rozhodnutím. Dvou- a třídrážkové konstrukce mají větší prostor pro třísky, což vyhovuje hliníku a neželezným kovům. Vyšší počet drážek, až 12, zvyšuje pevnost a zlepšuje kvalitu povrchu u kalených a předem zušlechtěných ocelí. Geometrie s lamačem třísek dělí dlouhé třísky, takže hrubovací průchody mohou být výkonnější.
Výstružníky: otvory, které sedí napoprvé
Když vyvrtaný otvor není dostatečně přesný, výstružník ho dokončí na přesný rozměr. Strojní a upínací výstružníky, provedení s přímými a šroubovitými drážkami i výstružníky s vodicím čepem, stupňovité, návlečné, kuželové a nastavitelné výstružníky: každý z těchto typů řeší jiný problém s otvorem.
U přesných uložení, jako jsou kolíky a sedla ložisek, je běžným cílem přesnost otvoru H7. Výstružníky Bauron z HSS, HSS-Co a monolitního slinutého karbidu dosahují H7 a zakázkové průměry i třídy tolerance jsou k dispozici na vyžádání.
Závitníky: spolehlivé přesné řezání závitů
Zlomený závitník může zničit téměř hotový díl, proto na konstrukci závitníku záleží. Závitníky se šroubovitým hrotem tlačí třísky dopředu v průchozích otvorech. Závitníky se šroubovitou drážkou vyvádějí třísky zpět ze slepých otvorů. Tvářecí závitníky materiál přemisťují, místo aby ho řezaly, a vytvářejí tak pevnější závity zcela bez třísek.
Většinu práce pokrývají standardní metrické (M), UNC a UNF závity. Díly pro letectví, energetiku a rozvody tekutin často vyžadují jemné metrické závity, UNJ, Acme nebo NPT, a právě tehdy přicházejí na řadu zakázkové závitníky.
Potřebujete pomoc s výběrem správného nástroje? Promluvte si s inženýrem Bauron nebo si navrhněte vlastní nástroj.
Přesné CNC nástroje: užší tolerance, lepší díly
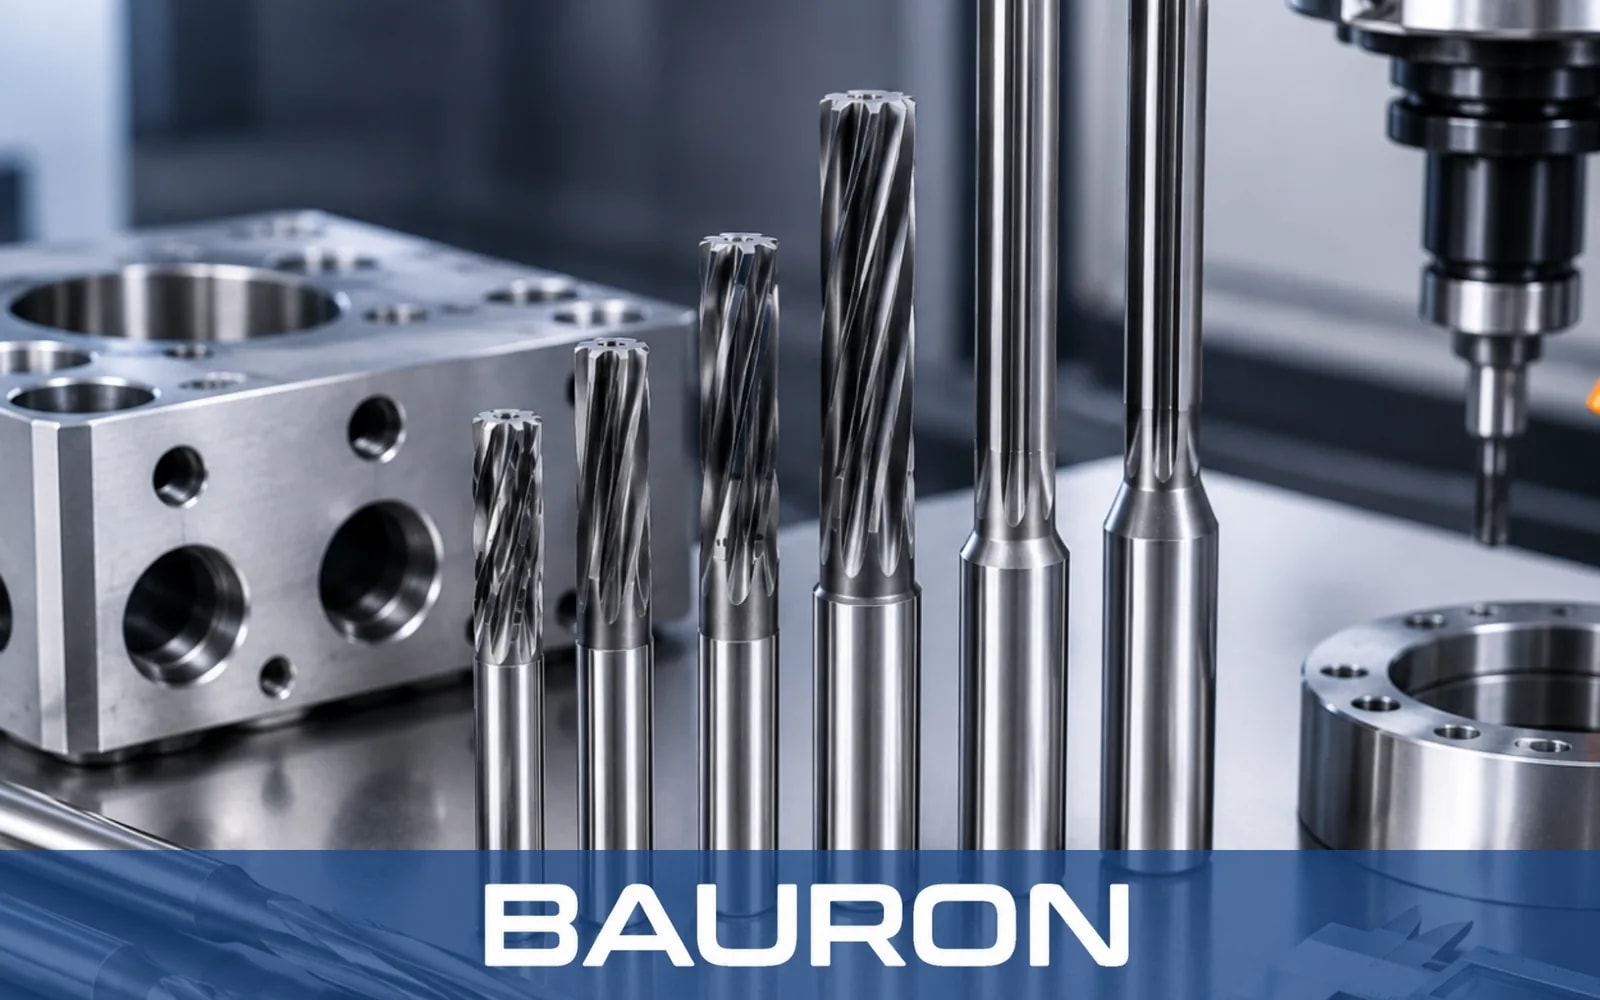
Přesnost hotového dílu začíná přesností nástroje. Házení, chyba průměru nebo nerovnoměrná hrana nástroje se přímo přenáší do každého dílu, který nástroj obrábí.
5osé CNC broušení
Moderní nástrojové brusky pracují v pěti osách s CNC řízením. Dokážou s opakovatelnou přesností vytvářet složité tvary drážek, proměnné úhly šroubovice a vícestupňové profily. Díky tomu lze tvarové a stupňovité nástroje vyrábět za rozumnou cenu.
Díky 5osému broušení a pečlivému řízení procesu dodržuje Bauron tolerance až ±0,0025 mm (±0,0001 palce, tj. 2,5 mikrometru) u vybraných kritických prvků nástroje.
Kontrola a metrologie
Tolerance má smysl jen tehdy, když se měří. Přesné CNC nástroje by se měly ověřovat na souřadnicových měřicích strojích (CMM) a optických projektorech, které porovnávají průměry, profily a geometrii hrany s návrhem.
Certifikované systémy kvality přidávají druhou úroveň jistoty. Výroba společnosti Bauron je certifikována podle ISO 9001:2015, takže kontrola a sledovatelnost probíhají podle zdokumentovaného a auditovaného postupu.
Proč na tom v dílně záleží
Užší tolerance nástrojů se vyplácejí způsoby, které mohou nákupčí změřit. Díly projdou kontrolou napoprvé. Nástroje se opotřebovávají rovnoměrně, takže životnost nástroje je předvídatelnější. A když se nástroj vymění, nový řeže stejně jako předchozí, což znamená méně přeměřování a méně změn korekcí mezi dávkami.
Návrh zakázkových nástrojů přechází do digitální podoby
Objednání speciálního řezného nástroje dlouhá léta znamenalo náčrty, výměnu zpráv a týdny dohadování. To se rychle mění. Online konfigurátory dnes inženýrům umožňují specifikovat zakázkové CNC řezné nástroje během několika minut.
Dobrým příkladem je platforma pro návrh zakázkových nástrojů společnosti Bauron. Zákazníci konfigurují stopkové frézy, vrtáky, závitníky a výstružníky pomocí vizuálních online formulářů a volí parametry, jako je průměr, délka, konstrukce drážek, možnosti chlazení, typ závitu, stoupání, tolerance a povlak. Každý požadavek pak před zahájením výroby posoudí inženýr společnosti Bauron.
Právě toto posouzení inženýrem je klíčové. Konfigurátor zpřístupňuje nástroje, ale zkušený inženýr odhalí problémy, které formulář nezachytí, například délku drážek, při které bude nástroj vibrovat, nebo povlak, který se nehodí pro materiál obrobku.
Zakázkové nástroje stojí za zvážení, když:
- Jeden nástroj by mohl nahradit dvě nebo tři operace, například stupňovitý vrták, který vrtá a zkosí hranu v jednom průchodu.
- Díl vyžaduje nestandardní průměr, závit nebo profil.
- Standardní nástroje se v obtížně obrobitelném materiálu opotřebovávají příliš rychle.
- Hluboké nebo obtížně přístupné prvky vyžadují speciální délky nebo dosah.
Spojení operací do jednoho zakázkového nástroje snižuje počet výměn nástrojů a zkracuje čas cyklu. Ve výrobě se tyto sekundy na každém dílu rychle mění v hodiny týdně.
Od malosériové po velkosériovou výrobu
Nejlepší nástrojová strategie závisí na tom, kolik dílů vyrábíte. Tytéž nástroje pro CNC obrábění mohou být správnou volbou pro prototyp a nesprávnou pro výrobní sérii.
| Malosériová výroba | Velkosériová výroba | |
|---|---|---|
| Typická práce | Prototypy, ověřovací série, objednávky jednotlivých nástrojů | Opakovaná výroba, tisíce dílů |
| Priorita u nástrojů | Flexibilita a krátká dodací lhůta | Náklady na díl a životnost nástroje |
| Volba nástrojů | Univerzální standardní nástroje, malé dávky zakázkových nástrojů | Optimalizované zakázkové nástroje, spojené operace |
| Na co si dát pozor | Čas seřízení a správný první díl | Konzistence mezi dávkami nástrojů |
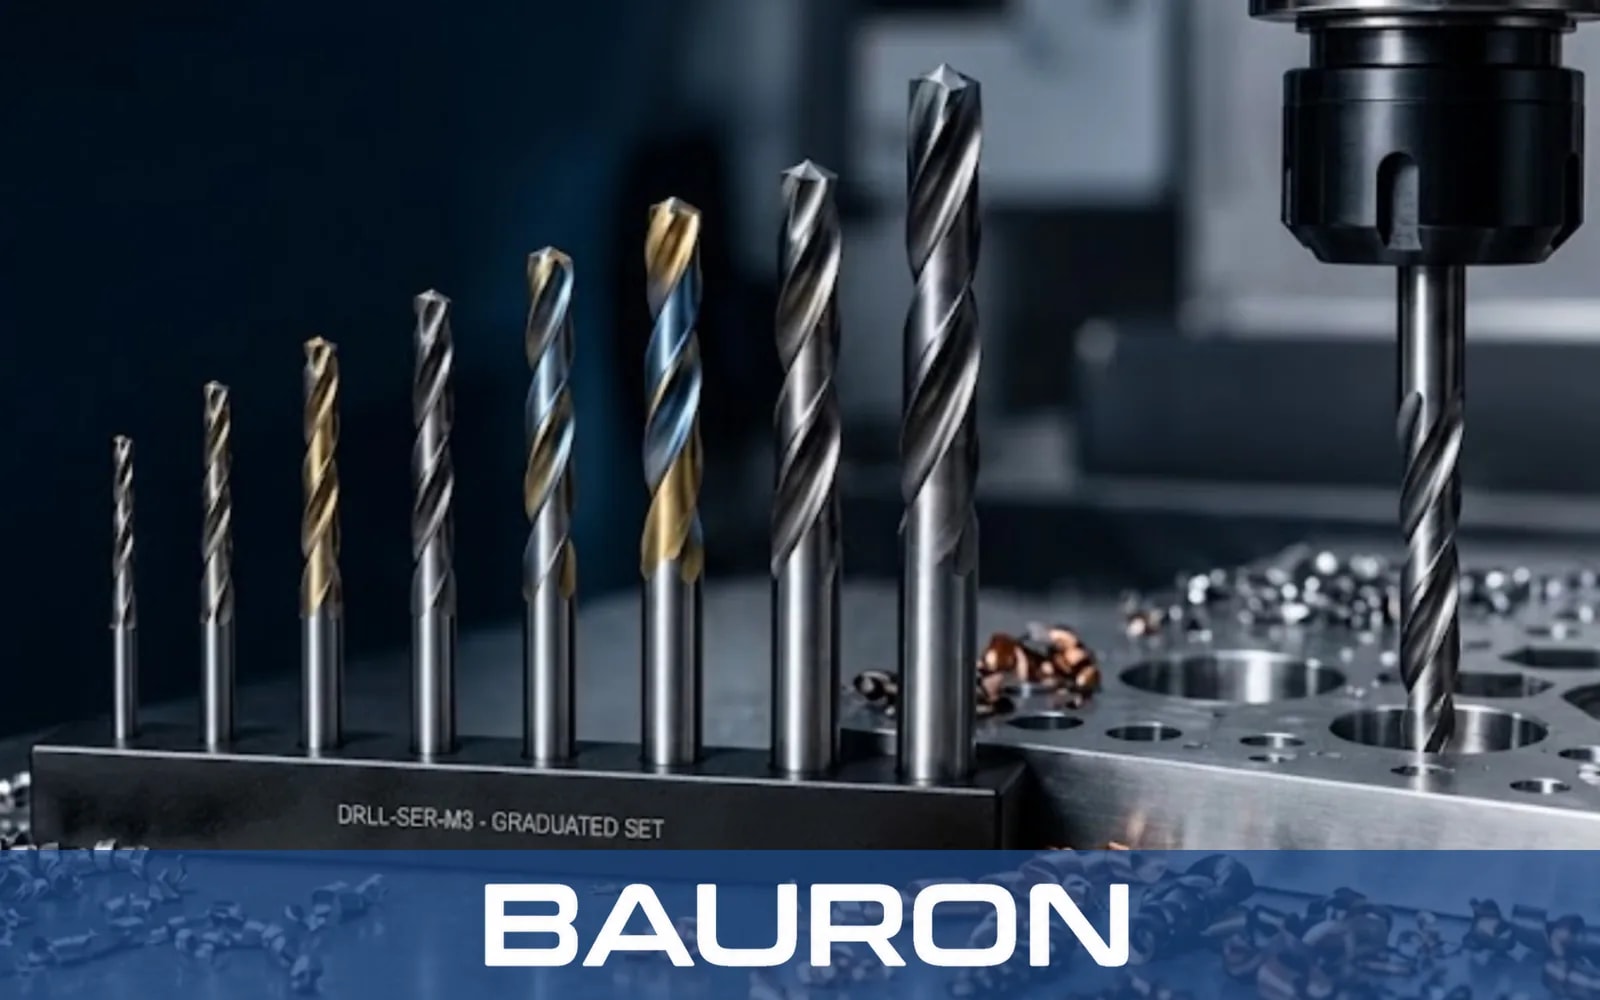
Malosériová výroba
Při výrobě prototypů a krátkých sérií jsou nejdůležitější rychlost a flexibilita. Inženýři potřebují nástroje rychle, často v malém množství, a návrhy se ještě mohou měnit. Univerzální standardní nástroje pokryjí většinu prvků a malé dávky zakázkových nástrojů vyplní mezery.
Možnost objednat jediný zakázkový nástroj místo minimální dávky činí malosériovou výrobu mnohem schůdnější.
Velkosériová výroba
Ve výrobním měřítku se každá sekunda času cyklu a každá výměna nástroje násobí tisíci. Skutečné úspory zde přinášejí zakázkové nástroje, které spojují operace, povlaky vyladěné pro daný materiál a předvídatelná životnost nástrojů.
Zásadní je také konzistence. Každá další objednávka nástroje by měla řezat přesně jako ta předchozí, aby procesy zůstaly stabilní bez nové kvalifikace.
Jeden partner po celý životní cyklus
Nejhladší cestou je dodavatel, který zvládne oba konce spektra. Bauron čerpá ze schopností společnosti Norck jako výrobce přesných dílů a nabízí výrobu na vyžádání od malosériových prototypů a jednotlivých nástrojů až po opakované velkosériové objednávky. Nástroj ověřený na prototypu tak může přejít přímo do výroby.
Vyžádejte si nabídku na svou příští objednávku nástrojů.
Udržitelnost, vyhlídky do budoucna a výzvy
Udržitelnost
Řezné nástroje spotřebovávají cenné suroviny a jejich výroba je energeticky náročná. Nejjednodušším způsobem, jak tento dopad snížit, je vyrábět nástroje s delší životností, aby se jich muselo méně vyrobit, přepravit a vyhodit.
Opotřebované nástroje lze často přebrousit a renovovat místo výměny a staré nástroje lze recyklovat. Nástroje, které přivádějí chladicí kapalinu přímo k řezné hraně, také pomáhají dílnám snížit její spotřebu.
Výzvy
Průmysl stále čelí několika velkým překážkám:
- Tvrdší materiály: Díly pro letadla a další náročná odvětví se vyrábějí z velmi tvrdých kovů, které nástroje rychle opotřebovávají.
- Menší díly: Zdravotnické a elektronické díly vyžadují drobné nástroje, které se snadno zlomí a obtížně se kontrolují.
- Méně odborníků: Výběr správného nástroje pro danou úlohu stále závisí na zkušených inženýrech a těch je nedostatek.
- Dostupnost a ceny: Ceny a dodací lhůty surovin se mohou rychle měnit.
Co přijde dál
Další velký krok přinesou chytřejší stroje. Stroje už dokážou rozpoznat, kdy se nástroj opotřebovává, a vyměnit ho dříve, než se zlomí. Programátoři mohou také otestovat zakázku na obrazovce s přesnou digitální kopií nástroje ještě předtím, než začnou obrábět skutečný kov.
Online konfigurátory také usnadní objednávání zakázkových nástrojů. Díky tomu, že každý návrh kontroluje inženýr, se nákup nástroje vyrobeného pro jednu konkrétní úlohu stává stejně snadným jako nákup standardního nástroje.
Závěr
CNC řezné nástroje se za posledních několik let změnily více, než si mnohé dílny uvědomují. Lepší druhy slinutého karbidu a povlaky, 5osé broušení, kontrola s mikrometrovou přesností a online návrh zakázkových nástrojů znamenají rychlejší cykly, delší životnost nástrojů a přesnější díly.
Ať už ověřujete prototyp, nebo vyrábíte tisíce dílů měsíčně, správné přesné CNC nástroje jsou rozhodující. Spolupráce se zkušeným výrobcem přesných dílů vám umožní přejít od malosériové k velkosériové výrobě se stejnými osvědčenými nástroji.
Chcete své nástroje posunout na vyšší úroveň? Navrhněte si zakázkový CNC řezný nástroj se společností Bauron nebo kontaktujte naše inženýry a získejte pomoc s výběrem správného nástroje.