Počáteční kontakt
Tuhá špička se dotkne obrobku a zakousne se do povrchu bez jakéhokoli průhybu.
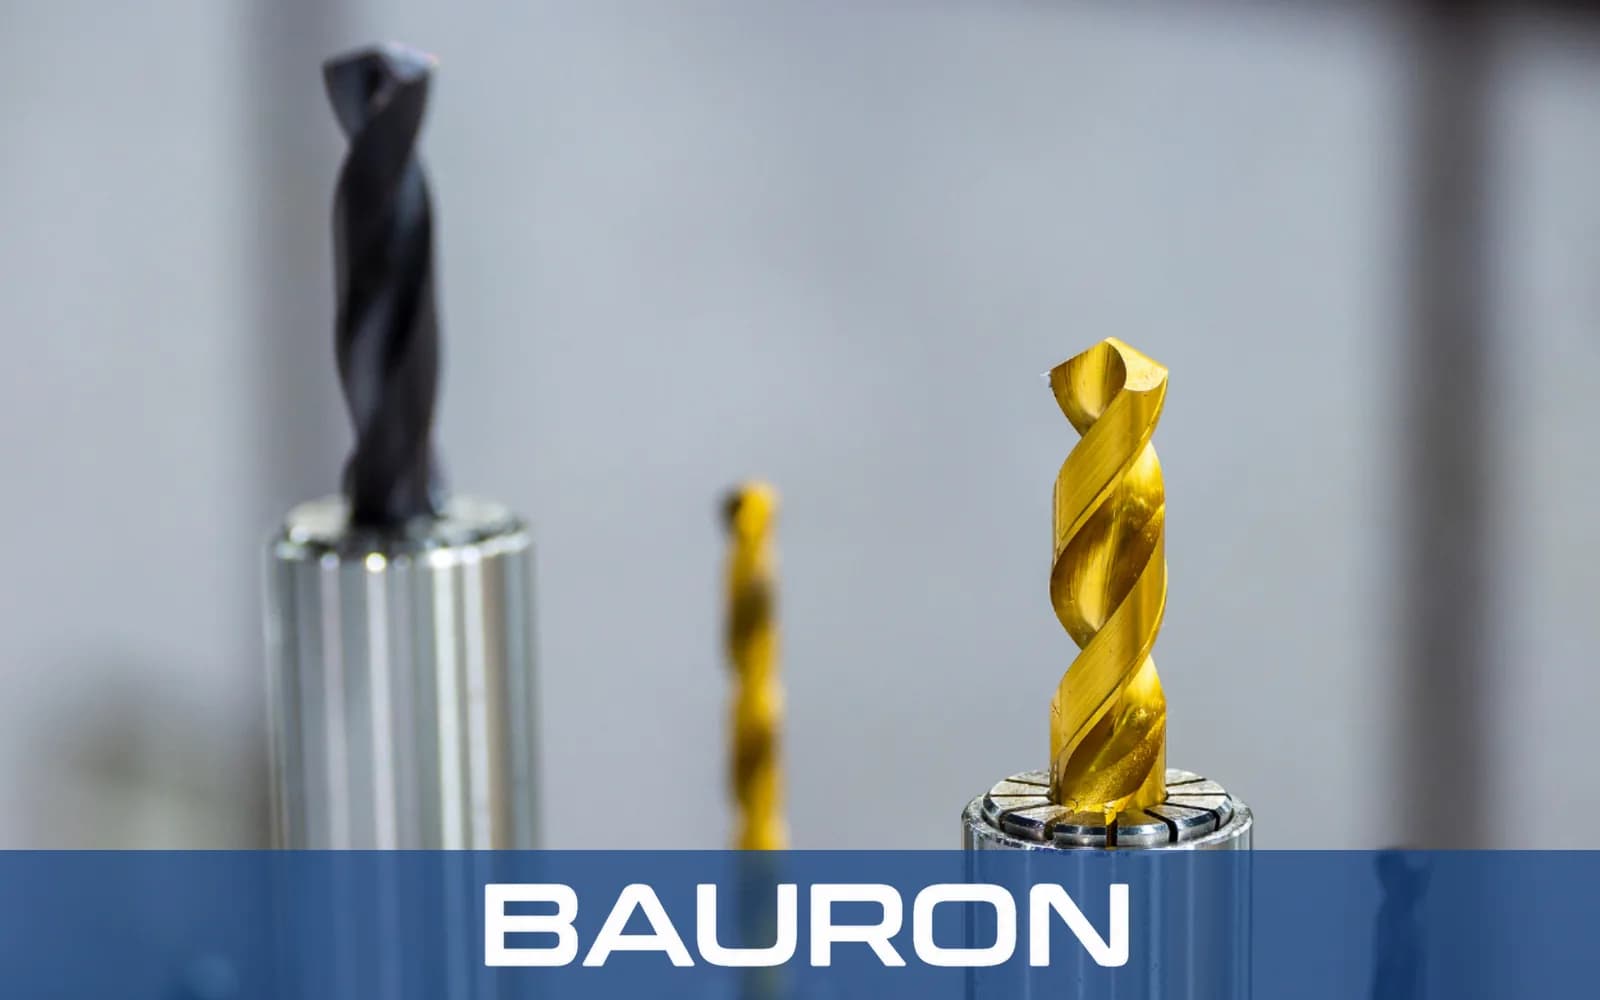
Navrtáváky jsou speciální nástroje pro zahájení vrtání, konstruované tak, aby eliminovaly ujíždění vrtáku na CNC frézovacích centrech i konvenčních strojích. Na rozdíl od standardních šroubovitých vrtáků s dlouhými, poddajnými drážkami mají navrtávací vrtáky silné jádro a nulový úhel stoupání šroubovice, což maximalizuje tuhost při prvním zanoření.
Tuhá špička se dotkne obrobku a zakousne se do povrchu bez jakéhokoli průhybu.
Rychlý navrtávací průchod vytvoří na cílové souřadnici mělký kuželový důlek.
Následný šroubovitý vrták vnikne do předem navrtaného kužele a pokračuje přímo, aniž by „ujížděl“ po povrchu.
Při správně zvoleném průměru může navrtávák během prvního zanoření srazit hranu otvoru.
Krátké drážky a silné jádro omezují vibrace a průhyb nástroje.
Navádějí následné dlouhé šroubovité vrtáky, aby začaly vrtat v zamýšleném místě.
Navrtávají a srážejí hrany v jedné operaci, čímž zkracují čas CNC cyklu.
K dispozici v provedení 90°, 120° a 142° podle úhlu hrotu následného vrtáku.
Konstrukce z monolitního slinutého karbidu odolává abrazivnímu opotřebení a udržuje přesnost hrotu i při opakovaných cyklech.
| Specifikace | Rozsah / Podrobnosti |
|---|---|
| Rozsah průměrů | 1/8" až 1" (k dispozici standardní palcové i metrické rozměry) |
| Úhel hrotu | 90°, 120° nebo 142° (musí odpovídat úhlu následného vrtáku, nebo jej převyšovat) |
| Geometrie drážek | Krátká drážka / nulová až malá šroubovice |
| Typ stopky | Válcová, Weldon nebo krátká karbidová |
| Tolerance | Ultrapřesně broušeno se submikronovou přesností |
| Typ operace | Vysoce přesné navrtání a srážení hran otvorů |
| Materiál / Povlak | Nejlepší pro | Klíčová výhoda |
|---|---|---|
| HSS (rychlořezná ocel) | Hliník, nízkouhlíková ocel a běžné dílenské práce. | Hospodárná a díky rázové houževnatosti odolná proti vylamování ostří. |
| Monolitní slinutý karbid | Vysokorychlostní CNC výroba a tvrdé slitiny. | Poskytuje tuhost, která omezuje průhyb v tvrdých kovech. |
| Povlak TiAlN | Obrábění při vysokých teplotách a za sucha. | Prodlužuje životnost ostří a omezuje tvorbu nárůstku při navrtávání nerezové oceli. |
HSS nabízí hospodárnost a rázovou houževnatost pro běžnou práci, monolitní slinutý karbid maximalizuje tuhost v tvrdých slitinách a při vysokorychlostním CNC obrábění a TiAlN pomáhá zvládat teplo, opotřebení a tvorbu nárůstku. Navrtáváky z monolitního karbidu s nestandardními úhly nebo délkami spadají pod naši službu zakázkových karbidových nástrojů.
Navrtávací vrtáky se v automatických výměnících nástrojů používají k určení přesných poloh otvorů před následnými šroubovitými vrtáky a zahloubovacími nástroji.
Nástroj se upíná do revolverové hlavy a navrtává střed čela rotujícího polotovaru před hlubokým vrtáním.
Navrtáváky se používají při ruční výrobě prototypů k vyrovnání otvorů bez použití důlčíku.
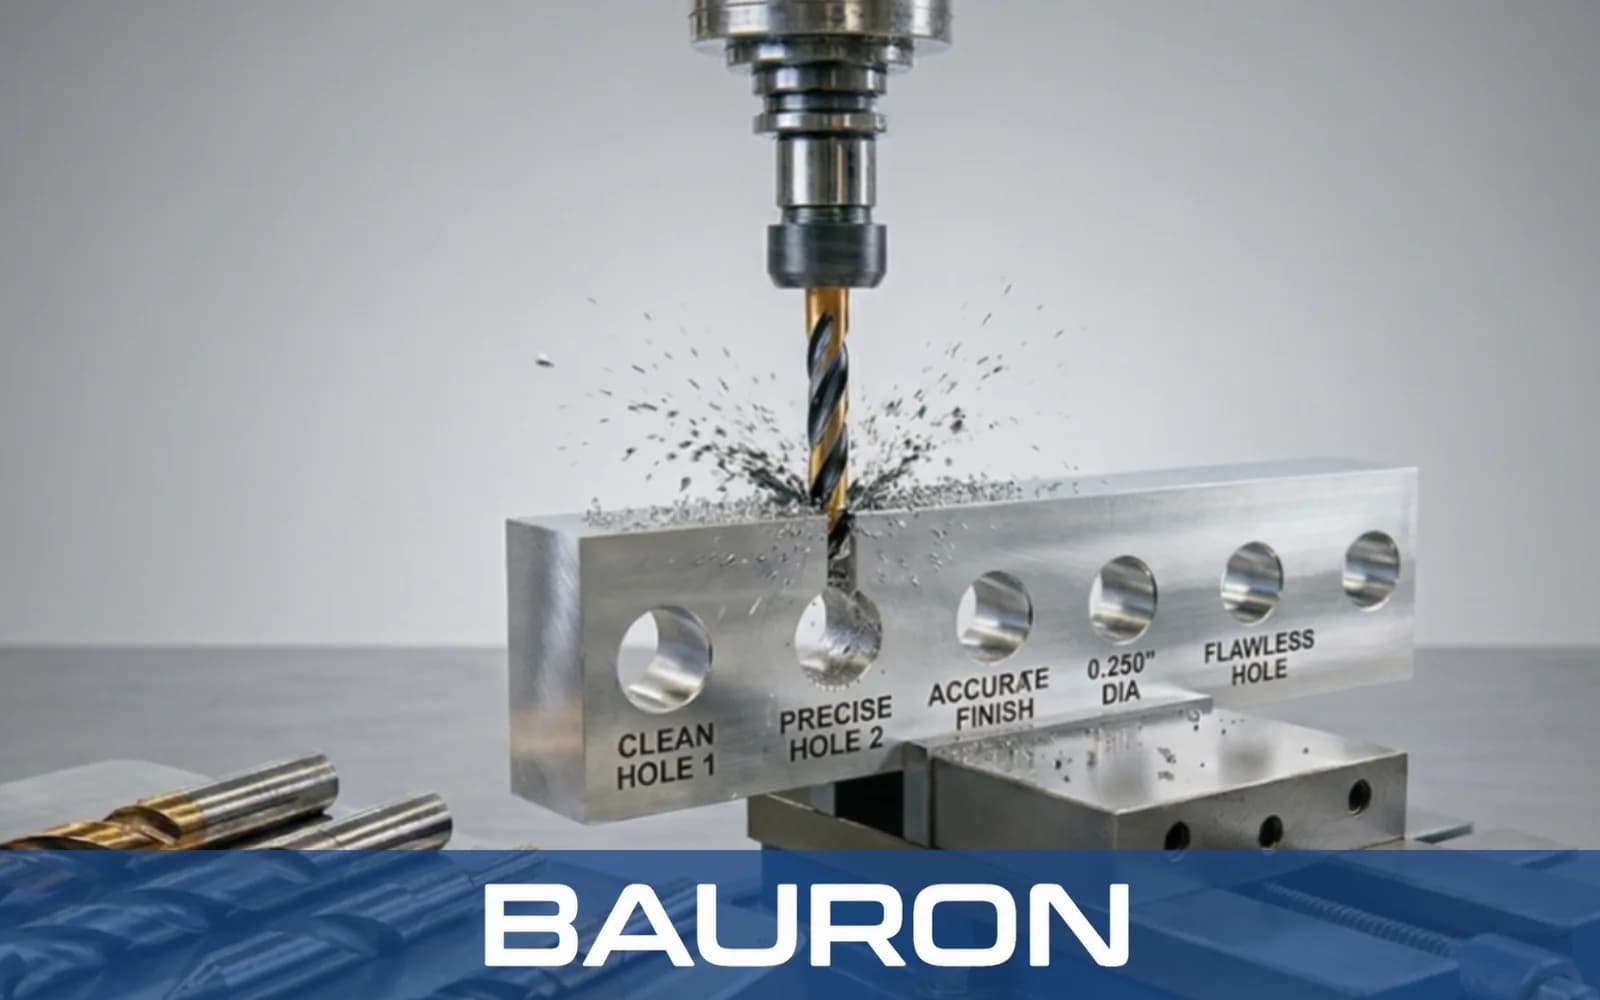
Zajišťují přesnost polohy pro následné vrtací cykly na přesných CNC frézkách.
Přesně zahajují otvory na šikmých, oblých nebo nerovných plochách a omezují průhyb nástroje.
Během navrtávacího cyklu se zanoří hlouběji a zanechají čisté, odjehlené sražení 90° nebo 120° pro řezání závitů, zatímco větší zkosení vyžadují samostatný vrták se zkosením.
Vytvářejí přesné středy na poddajném plechu bez deformace okolního panelu, například u skříní a šasi ve výrobě elektroniky.
Středicí vrtáky byly navrženy k vytváření kuželových otvorů 60° pro hroty soustruhů a mají tenký pilotní hrot. Navrtáváky mají souvislý hrot ve tvaru V bez pilotu, což jim dává vyšší tuhost při zahajování standardních otvorů na CNC frézkách.
Úhel hrotu navrtáváku by měl být stejný nebo větší než úhel následného vrtáku. Například s vrtákem 135° použijte navrtávák 142°, aby se příčné ostří vrtáku dotklo nejprve ve středu a nevznikaly vibrace.
Ano. Navrtávák 90° zanořený mírně za konečný průměr otvoru zanechá rovnoměrné sražení 90° a může nahradit samostatnou odjehlovací operaci před řezáním závitů. Pro hlubší kuželová sedla pod zápustné šrouby použijte záhlubník.
Zanořte jen tolik, aby vznikl důlek o něco větší než příčné ostří následného vrtáku, nebo aby se dosáhlo požadovaného průměru sražení. Příliš hluboké navrtání může způsobit, že se následný vrták dotkne nejprve vnějšími rohy, což vede k opotřebení nebo vibracím.
Bauron může posoudit požadavky na navrtávací vrtáky s nestandardními úhly hrotu, prodlouženou stopkou nebo povlaky pro konkrétní aplikaci. Pošlete podrobnosti o obrábění k technickému posouzení.
Bauron poskytuje podporu při návrhu a konstrukci nástrojů pro specifické požadavky aplikací. Sdílejte geometrii, materiál, požadavky na povlak a obráběcí výzvu k technickému posouzení.
Kontaktovat techniku